| Ce qui est inclus | Équipements de remplissage, de bouchage, d'étiquetage et d'emballage |
| Base de dimensionnement | La demande en unités par jour, divisée par les heures productives et un facteur de production |
| facteur de production | 0.65 à 0.85 selon les formats et les changements |
| Contrôle clé | Précision du remplissage, intégrité de la fermeture, temps de changement de format |
| Décision clé | Une ligne flexible ou deux lignes dédiées |
| Acceptation | Sortie, précision, fermeture et commutation, mesurés |
Changement de format, nettoyage en place (NEP), changement de rouleaux d'étiquettes et arrêts en aval. Une ligne d'une capacité nominale de 12 000 bouteilles par heure (BPH) fonctionnant avec quatre formats et deux changements de format par poste atteint une production plus proche de 8 000 bouteilles par heure (BPH). Le facteur de production ne correspond pas à une décote sur la machine ; il représente la production réelle de l'usine.
Cela prouve que la machine est conforme aux spécifications écrites du produit convenu, au format convenu, dans l'atelier du constructeur. Cela ne prouve pas que la ligne fonctionnera dans votre bâtiment. Les deux tests sont nécessaires, et c'est généralement lors du second que naissent les litiges.
| Décision | Ce qu'il corrige | Ce que cela ne répare pas |
|---|---|---|
| Principe de remplissage | Produit et précision | capacité en aval |
| Nombre de soupapes | BPH évalué | Temps de changement et de NEP |
| Niveau d'automatisation | Travail par quart | La qualité des produits |
| disposition en ligne | Surface au sol et circulation | Débit de la station la plus lente |
Le Machine de remplissage par gravité pour eau plate est l'unité correspondante lorsque cela devient un projet linéaire.
La capacité correspond à ce que la machine peut produire en régime permanent dans une configuration donnée. Le débit, quant à lui, représente la production de l'usine sur une semaine, en tenant compte des changements de production, du nettoyage et des arrêts. Les plans basés uniquement sur la capacité expliquent pourquoi les nouvelles lignes semblent lentes durant leur premier mois d'exploitation.
Le Machine de remplissage volumétrique pour eau plate est l'unité de référence pour cette configuration.
Un jeu complet de joints de soupape, un jeu d'inserts de bouchon, des blocs de rails de guidage et les pièces de rechange pour le deuxième format : autant d'éléments dont les délais de livraison sont longs et qui immobilisent une ligne de production pendant plusieurs jours. Les acheter en même temps que la machine est plus économique que de les commander en urgence.
La même question est abordée sous un autre angle dans Comment définir le périmètre d'une usine d'embouteillage de boissons clé en main ?.
La rentabilité d'un robot palettiseur repose sur le gain en main-d'œuvre qu'il procure et la régularité qu'il apporte, et non sur la technologie elle-même. Un robot palettiseur est rentable sur trois équipes avec un cycle de production stable ; il ne l'est pas sur une seule équipe avec cinq cycles différents. Le même raisonnement s'applique au contrôle et à l'emballage.
Le BPH (bouteilles par heure) correspond au débit en bouteilles par minute ; divisez par 60 pour obtenir le débit en bouteilles par minute. Une ligne de production de 12 000 BPH fonctionne à 200 bouteilles par minute, et chaque machine en aval doit assurer ce débit.
Une canalisation en acier inoxydable bien entretenue fonctionne pendant plus de dix ans, les pièces d'usure étant remplacées en fonction de leur état. Les variables sont la qualité de l'eau, le protocole de nettoyage et la disponibilité de pièces de rechange.
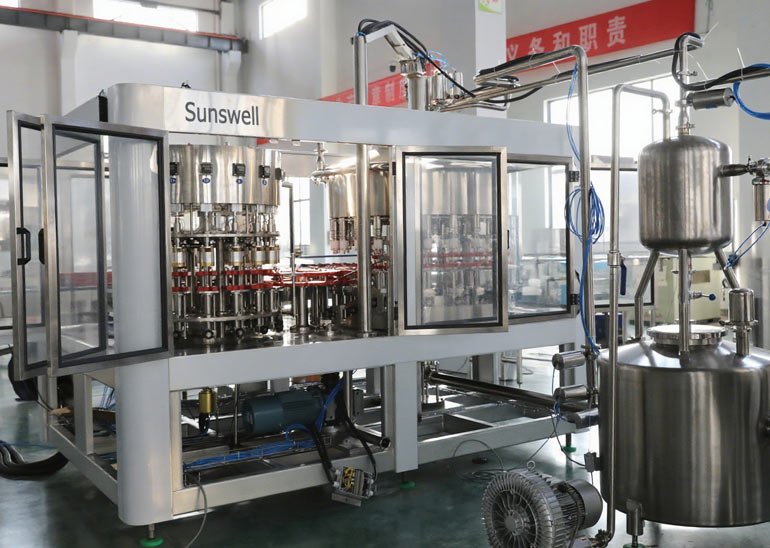
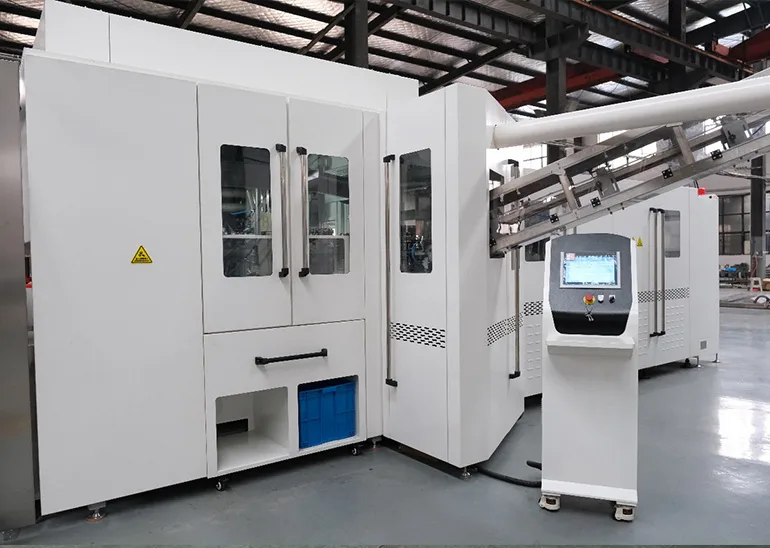
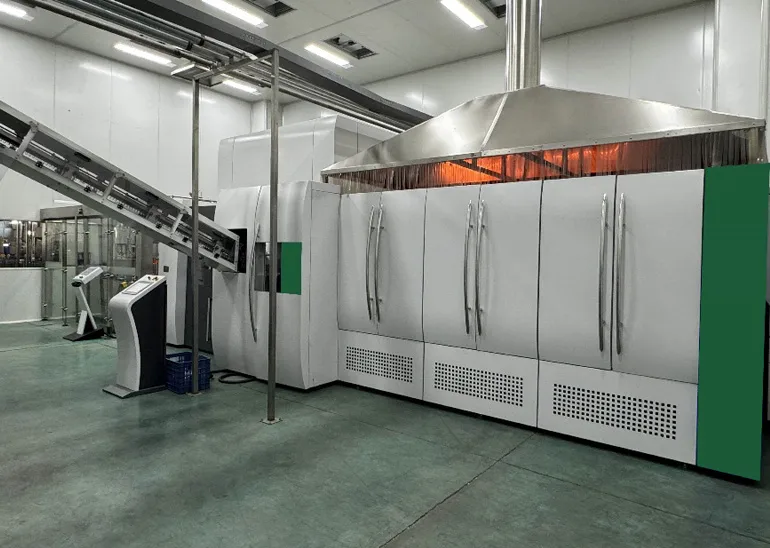
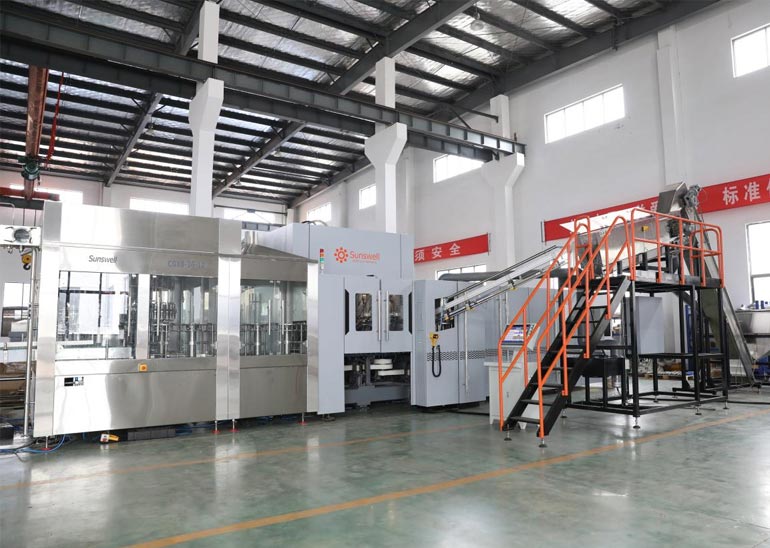
Un monobloc combine le rinçage, le remplissage et le bouchage sur un seul châssis. Une ligne complète ajoute ensuite le traitement, le soufflage, l'étiquetage, le conditionnement et la palettisation. Le monobloc constitue une étape au sein d'une chaîne plus longue.
Demandez la procédure de test de réception en usine, une ligne de référence fonctionnant selon le même format, ainsi que la liste des pièces de rechange avec les délais de livraison. Un fournisseur incapable de présenter une ligne en fonctionnement n'en a probablement pas mis beaucoup en service.
Entre 0.65 et 0.85. Une ligne à format unique sur un seul quart de travail se situe aux alentours de 0.85 ; une ligne avec quatre formats et deux changements par quart de travail se situe aux alentours de 0.65.
CantonKazakhstan
Produit: Eau gazeuse en bouteille PET, boisson gazeuse en conserve, thé en conserve
Capacité de charge : 25000 250 CPH (XNUMX ml)
Solution:Three Lines,7000BPH(1.5L), 15000CPH(330ml),15000CPH(450ml)



 +86 13921964455
 [email protected]

Parc industriel A2 Dongjiu, 30 East Jintang Road, Tangshi, Zhangjiagang, Jiangsu 215600, Chine