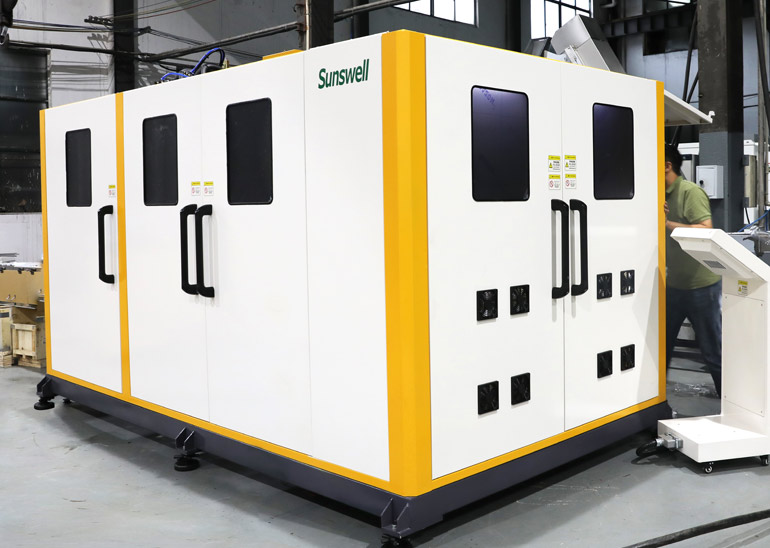
| Types | moulage par soufflage linéaire et rotatif |
| Entrée | Préforme PET, chauffée au four avant soufflage |
| Sortie | Bouteille adaptée au goulot et au format du bouchon de remplissage |
| Contrôle clé | Profil de température de la préforme, refroidissement du moule, taux d'étirage |
| Intégration : | Autonome ou intégré à un bloc combiné |
| Décision clé | Soufflez vous-même ou achetez des bouteilles |
Le profil de température de la préforme détermine la répartition du matériau. Trop froid, le fond est trop fin ; trop chaud, la paroi s'étire de manière irrégulière. Le moule refroidit la bouteille et lui donne sa forme définitive, tandis que le taux d'étirage, défini par la tige et la hauteur du moule, assure la régularité de l'épaisseur de la paroi.
Le soufflage en interne permet d'économiser le prix des bouteilles et le transport des bouteilles vides, mais engendre des coûts supplémentaires tels que l'achat de préformes, un moule par format, de l'air comprimé et la main-d'œuvre d'un opérateur qualifié. En dessous d'un certain volume annuel, le coût du moule par format dépasse les économies réalisées ; c'est pourquoi les petites usines achètent des bouteilles tandis que les grandes optent pour le soufflage.
| Machine | Modèle de sortie | Modifications de format |
|---|---|---|
| luminaires Néon Del | Débit réduit, plus de formats | Changements fréquents et plus courts |
| Rotatif | Production élevée, moins de formats | Temps de changement plus long, plus de cavités |
| Deux étapes sur site | Préforme achetée | Moule par format toujours nécessaire |
| Combiblock intégré | Lié au produit de remplissage | Le changement de vitesse arrête tout le bloc |
Les exigences du site, la consommation d'air et d'eau sont conformes aux Moulage par soufflage linéaire.
Le soufflage nécessite de l'air comprimé, et sa production représente le principal poste de dépense énergétique sur une ligne PET. La récupération de l'air de soufflage, le dimensionnement correct des buses et la maintenance préventive du circuit haute pression sont les trois leviers qui influent sur le coût, et aucun d'eux n'est inclus dans le devis de la machine.
Les listes de débit et de pièces de rechange sont sur le moulage par soufflage rotatif page plutôt que dans cette note.
La finition du col détermine les pièces de rechange de la remplisseuse et de la capsuleuse. La forme du corps détermine les galets de guidage et les rails de guidage. L'épaisseur de la paroi détermine la résistance de la bouteille à la remplisseuse et au convoyeur. Un projet d'allègement qui modifie le fond est un projet de ligne de remplissage autant qu'un projet de bouteille.
La même question est abordée sous un autre angle dans Comment le moulage par soufflage permet de personnaliser la marque des bouteilles en PET.
Le col, dont la dimension s'emboîte dans le bouchon, est protégé des lampes et souvent refroidi directement, restant ainsi en dessous du point où le matériau se détendrait. Un col chaud se déformerait sous la capsuleuse et provoquerait des fuites.
L'air comprimé à haute pression, généralement dans la plage définie par le constructeur de la machine pour la taille de la bouteille, est utilisé. La valeur exacte et la consommation sont indiquées dans le tableau des utilités ; il s'agit du poste de dépense énergétique le plus important sur une ligne de production PET.
Elle est définie en fonction du design de la bouteille et des exigences de durée de conservation, et est établie avec le fournisseur de préformes. Des préformes plus légères permettent d'économiser de la matière et de réduire la plage de paramètres de fabrication ; la recette de soufflage doit donc être revalidée.
Généralement, la base est froide ou l'étirement est irrégulier. La base est la dernière zone à atteindre la température de soufflage, et un passage court au four ou un cycle rapide la laisse insuffisamment étirée.
Il s'agit d'un arrêt programmé, de l'ordre de quelques dizaines de minutes sur une machine linéaire et plus long sur une machine rotative, car chaque cavité est réglée. La recette du four et la hauteur de la tige d'étirage varient selon le moule.
C’est possible, moyennant un profil de température adapté, car la résine recyclée fond et s’étire différemment. Cette modification constitue un changement de procédé et doit être validée sur la résine utilisée avant la production.
CantonKazakhstan
Produit: Eau gazeuse en bouteille PET, boisson gazeuse en conserve, thé en conserve
Capacité de charge : 25000 250 CPH (XNUMX ml)
Solution:Three Lines,7000BPH(1.5L), 15000CPH(330ml),15000CPH(450ml)



 +86 13921964455
 [email protected]

Parc industriel A2 Dongjiu, 30 East Jintang Road, Tangshi, Zhangjiagang, Jiangsu 215600, Chine