

Guide de sélection · Moulage par soufflage PET
Guide de sélection des machines de soufflage PET — Capacité, format des bouteilles et architecture
Le soufflage commence à partir d'une préforme, et non d'une bouteille. Le choix de la machine dépend du débit, du format et du fait que la souffleuse soit autonome ou intégrée à un bloc combiné.
2,000-48,000
BPH coup
2-40
Caries typiques
0.2-15
Gamme de bouteilles L
444+
Lignes livrées
71+
Pays exportateurs
Réponse courte: Une machine de soufflage PET chauffe une préforme et la souffle dans une bouteille à l'intérieur d'un moule. Le choix de la machine dépend donc de la géométrie de la préforme et de la bouteille, du nombre d'empreintes et du débit, et non de la bouteille finie. Les souffleuses linéaires conviennent aux faibles volumes flexibles ; les souffleuses rotatives sont plus adaptées aux débits élevés et constants, avec un point d'intersection autour de 12 000 à 18 000 bouteilles par heure (BPH) pour les formats standard de 0.2 à 2 L. Les petits et grands formats nécessitent des familles de machines différentes. Au-delà de 12 000 BPH environ, un bloc soufflage-remplissage-bouchage est généralement plus avantageux en termes de poids, d'encombrement et de main-d'œuvre ; en dessous de ce seuil, ou si vous vendez des bouteilles vides, une souffleuse séparée est un meilleur investissement.
🎯 Points clés à retenir
- Le soufflage commence à partir d'une préforme, et non d'une bouteille. — Spécifications de la préforme, du four et du moule
- Linéaire pour un volume flexible ; rotatif pour un débit élevé et constant. (~12–18k BPH transitionnel)
- Sortie définie par le nombre de cavités — Environ 1 500 à 2 200 bouteilles/cavité-heure à 0.5 L
- Les petits (0.2–2 L) et les grands (3–15 L) appartiennent à des familles différentes.
- Le bloc gagne au-dessus de ~12 000 barils par heure; souffleur séparé ci-dessous, ou si vous vendez des bouteilles vides
- Le cou est la seule partie qui n'a pas été reformée. — Le refroidissement du cou est important à grande vitesse
Sur cette page
1. Pourquoi le moulage par soufflage commence par une préforme
Une machine de soufflage ne remplit pas une bouteille ; elle la fabrique à partir d'une préforme en PET, un tube à paroi épaisse dont la forme imite le goulot. La préforme est chauffée au four jusqu'à ce que le PET devienne extensible, puis soufflée à l'air comprimé dans un moule pour prendre la forme de la bouteille. La sélection porte donc sur la géométrie de la préforme et de la bouteille, le nombre d'empreintes et le rendement, et non sur la bouteille finie comme c'est le cas pour le verre et les canettes.
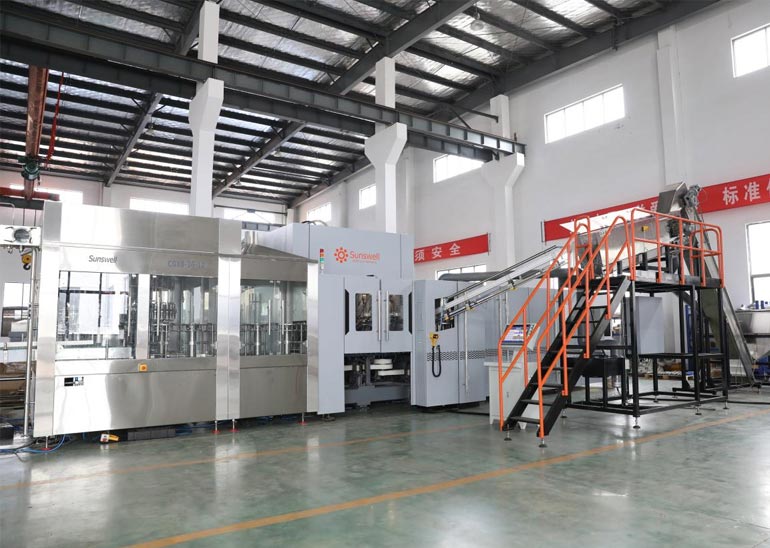
La souffleuse peut fonctionner de manière autonome, alimentant une remplisseuse séparée par un convoyeur pneumatique, ou être intégrée à un bloc de soufflage-remplissage-bouchage où la bouteille est soufflée et remplie sans quitter la machine. Ce choix – souffleuse séparée ou intégrée – est la première décision à prendre et dépend principalement du débit et du format, comme expliqué dans la section consacrée aux blocs combinés ci-dessous.
Le moulage par soufflage commence à partir d'une préforme, et non d'une bouteille. La conception de la préforme, le réglage du four et le moule sont spécifiés ensemble ; modifier l'un sans les autres altère la qualité de la bouteille.
La demande de bouteilles PET est le principal moteur des investissements dans le moulage par soufflage, car l'eau, les boissons gazeuses et les jus sont tous conditionnés en PET, la bouteille constituant l'emballage. Le choix de la souffleuse dépend donc du volume et du format des boissons, et une même souffleuse peut traiter l'eau, les boissons gazeuses et les jus dès lors que la forme de la bouteille est compatible ; le produit est choisi en aval, au niveau de la remplisseuse, et non au niveau de la souffleuse.
2. Capacité et production
Les souffleuses sont classées en bouteilles par heure (BPH) pour une contenance donnée. Le rendement est déterminé par le nombre de cavités et par la vitesse à laquelle chaque cavité peut chauffer, étirer et refroidir une bouteille. À titre indicatif, une cavité produit environ 1 500 à 2 200 bouteilles par heure de 0.5 L, selon la machine et le type de bouteille. Ainsi, une ligne de production de 24 000 BPH nécessite approximativement 12 à 16 cavités pour cette contenance. Utilisez cette information pour vérifier la cohérence d'un devis, et non pour spécifier la quantité exacte.
Le rendement diminue avec l'augmentation de la contenance des bouteilles, car une bouteille plus grande nécessite des cycles de chauffage et de refroidissement plus longs ainsi qu'un moule plus volumineux. Une ligne conçue pour un petit format ne maintiendra pas ce rendement pour un grand format, et une ligne conçue pour 0.5 L pourrait ne pas le maintenir pour 1.5 L. Vérifiez la taille de votre format principal et la vitesse indiquée sur votre plan.
| Bande de sortie | Utilisation typique | Nombre de caries (indicatif) | Note |
|---|---|---|---|
| 2,000 8,000 à XNUMX XNUMX BPH | Régional, flexible | 4-10 | Souvent linéaire, multiformat |
| 8,000 18,000 à XNUMX XNUMX BPH | Eau courante/CSD | 10-20 | Courant courant rotatif au-dessus de 12 000 tr/min |
| 18,000 36,000 à XNUMX XNUMX BPH | Eau/CSD à grande vitesse | 20-40 | Rotatif, cadence de remplissage |
| Grand format 3–15 L | Eau, huile comestible | 2-6 | Famille de grand format séparée |
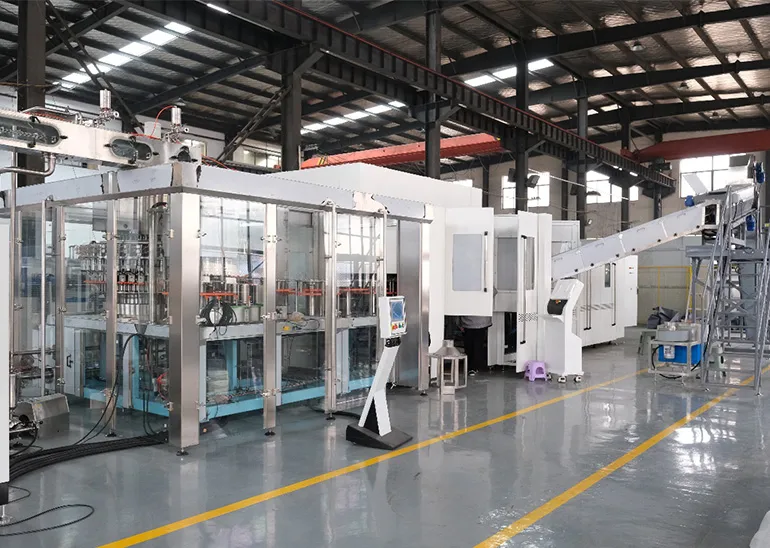
Les machines rotatives s'intègrent plus naturellement dans un combiblock, car le carrousel continu est compatible avec la remplisseuse et la capsuleuse continues. Les machines linéaires sont généralement autonomes et alimentent une remplisseuse par un convoyeur pneumatique. Le type et l'architecture sont liés : un combiblock implique généralement une machine rotative.
Avant d'établir un devis, il est utile de convertir votre volume annuel en bouteilles par heure (BPH) pour votre cuve principale et de le comparer à la règle des cavités. Si le nombre de cavités obtenu se situe près de la limite entre les systèmes linéaires et rotatifs, le choix de l'architecture est pertinent ; s'il est nettement inférieur, le système linéaire est la solution idéale et permet de réaliser des économies sur les investissements ; s'il est nettement supérieur, un système rotatif ou un système à blocs est indiqué. Le guide de sélection de la capacité intègre l'ensemble des données, et la limite étant une fourchette et non une ligne droite, il est préférable de vérifier les données sur votre cuve plutôt que de se fier uniquement à cette règle empirique.
3. Linéaire vs rotatif
Les souffleuses linéaires déplacent les préformes entre les stations de manière intermittente ; les souffleuses rotatives les déplacent en continu autour d'un carrousel. La méthode rotative est plus rapide et plus régulière pour un rendement élevé et constant ; la méthode linéaire est moins coûteuse et souvent plus flexible pour les changements de format et les faibles volumes. Le seuil de performance se situe approximativement entre 12 000 et 18 000 préformes par heure pour les formats standard de 0.2 à 2 L.
| luminaires Néon Del | Rotatif | |
|---|---|---|
| Sortie | Inférieur, flexible | Haut, stable |
| Passage | Plus simple, plus rapide entre les formats | Plus impliqué |
| Coût relatif | Coût en adjuvantation plus élevé. | Meilleure performance du béton |
| Meilleur pour | Régional, multi-SKU | Format unique à grand volume |
| Intégration : | Généralement séparés | Généralement dans un combiblock |
Le choix ne se résume pas à la vitesse. Une usine produisant de nombreux formats et un volume modéré privilégie souvent une ligne linéaire pour sa flexibilité de changement de format, même si une ligne rotative pourrait techniquement atteindre la même cadence ; une usine produisant un seul produit à fort volume privilégie une ligne rotative pour sa régularité et son coût unitaire inférieur.
Les bouteilles non rondes (ovales, rectangulaires, sur mesure) sont soufflables, mais nécessitent une préforme et un étirage adaptés à leur forme. Leur production est généralement plus lente que celle d'une bouteille ronde de même volume, car la répartition du matériau est plus difficile à contrôler. Indiquez la forme souhaitée dès le début : une bouteille ronde et une bouteille non ronde de 1 L font l'objet de procédés de soufflage différents et donnent lieu à des devis différents.
4. Taille et format de la bouteille
Les petites bouteilles (0.2 à 2 L) et les grandes bouteilles (3 à 15 L) sont fabriquées par des familles de machines différentes. La taille du moule, la force de fermeture, la gestion du goulot et le refroidissement diffèrent, et une bouteille de 15 L ne peut être portée par son goulot lorsqu'elle est pleine, contrairement à une bouteille de 0.5 L. Les usines commercialisant les deux formats achètent deux souffleuses, généralement à des vitesses très différentes, et doivent prévoir l'installation des deux machines en conséquence.
| Facteur | Effet sur la machine | Que confirmer |
|---|---|---|
| Format (petit/grand) | Famille de moules et de pinces différentes | Quelle famille allez-vous diriger ? |
| hauteur de la bouteille | Réglage de la hauteur du four et du moule | pleine hauteur gonflée |
| Finition du col | Préformes et refroidissement du col | Dessin final et tolérance |
| Conception de base | Régule le refroidissement et la stabilité | Géométrie de base avec fournisseur de préformes |
| Forme | Les ensembles s'étirent et se moulent | Les dents non rondes nécessitent plus de soins. |
Les formes non rondes et personnalisées sont possibles, mais nécessitent une conception plus précise des préformes et de l'étirage, et leur production est généralement plus lente que celle d'une bouteille ronde standard de même volume. Veuillez indiquer la forme souhaitée lors de votre demande de devis ; le soufflage d'une bouteille ronde de 1 L et celui d'une bouteille non ronde de 1 L sont différents.
Le coût de la préforme représente le principal poste de dépenses en matières premières pour une bouteille PET, dépassant même l'amortissement de la machine par bouteille à volume élevé. Le poids de la préforme est donc un facteur déterminant de la rentabilité de la bouteille. Alléger la préforme en collaboration avec le fournisseur et le concepteur du moule permet de réduire la quantité de matière nécessaire pour chaque bouteille sur l'ensemble du processus de production. C'est pourquoi la préforme et le moule sont spécifiés conjointement et non achetés séparément.
5. Préforme, four et col
La préforme est l'élément déterminant du coût et de la qualité de la bouteille. Son poids, la conception de l'orifice d'injection et la répartition du matériau influent sur l'épaisseur et la résistance de la paroi. Le four chauffe la préforme pour que le PET s'étire et s'oriente correctement. Le nombre et le contrôle des lampes du four assurent une cuisson homogène de la préforme, garantissant ainsi l'uniformité de l'épaisseur et la régularité des bouteilles.
La manipulation du col est cruciale car c'est la seule partie qui ne subit pas de reformation ; elle supporte le fil et doit conserver sa stabilité dimensionnelle lors des opérations de chauffage et de soufflage. Le refroidissement et la manipulation du col font partie des spécifications de la machine et sont d'autant plus importants sur une ligne à grande vitesse où le col est manipulé des milliers de fois par heure.
| Produit | Ensembles | Note |
|---|---|---|
| Poids de la préforme | Poids et coût de la bouteille | Léger avec fournisseur de préformes |
| Lampes de four | uniformité de la chaleur | Plus de contrôle = meilleures bouteilles |
| tige extensible | Orientation matérielle | Définit la force de la bouteille |
| Refroidissement de la nuque | Stabilité du fil | Critique à grande vitesse |
Le bloc améliore également l'hygiène et le rendement, car la bouteille n'est jamais exposée entre le soufflage et le remplissage, et il n'y a pas de rebuts sur le convoyeur pneumatique pour les bouteilles renversées ou abîmées. Sur une ligne à haut volume, ces petites pertes s'accumulent sur des millions de bouteilles par an, ce qui explique en partie pourquoi le bloc est plus avantageux que sa seule rentabilité.
L'homogénéité des bouteilles tout au long d'une production dépend de la stabilité du profil de température du four, changement de poste après changement de poste. C'est pourquoi la maîtrise du four et un approvisionnement stable en préformes sont plus importants que le nombre d'empreintes annoncé. Une ligne de production qui chauffe de manière irrégulière produit des bouteilles d'épaisseur de paroi et de charge supérieure variables, ce qui se traduit par des rebuts ou des bouteilles de qualité inférieure à la remplisseuse. Il est essentiel de définir le niveau de contrôle du four en fonction du produit et du seuil de rebuts autorisé, et non en fonction du prix le plus bas, car un four bon marché engendre des coûts supplémentaires en matières premières et en rebuts sur toute la durée de vie de la ligne.
6. Souffleur séparé ou bloc combiné
Au-delà d'environ 12 000 bouteilles par heure (BPH) pour les formats standard de 0.2 à 2 L, une ligne de soufflage-remplissage-capsulage est généralement plus avantageuse en termes de poids des bouteilles, d'encombrement au sol et de nombre d'opérateurs, car le soufflage et le remplissage s'effectuent directement dans la machine, sans convoyeur pneumatique. En dessous d'environ 8 000 BPH, pour les grands formats, les formes atypiques ou si vous vendez également des bouteilles vides, une souffleuse séparée associée à une rinceuse-remplisseuse-capsuleuse reste l'investissement le plus judicieux.
Le bloc et la ligne séparée sont comparés dans bloc combiné vs ligne séparée, et les plages de capacité de chaque famille de produits sont dans sélection de capacité combiblocPour le souffleur utilisé seul, la plage de fonctionnement est de machines de moulage par soufflage.
Choisissez l'architecture adaptée à votre volume, et non celle de la tendance. Un bloc spécifié en dessous de sa vitesse économique est une façon coûteuse de souffler des bouteilles ; une ligne séparée spécifiée au-dessus de sa zone de confort vous coûte de l’espace au sol et des opérateurs.
Pour une usine qui produit également du verre ou des canettes, la souffleuse PET est l'un des trois procédés de remplissage. Il est donc important d'aménager l'atelier de manière à ce que ces trois procédés n'empiètent pas sur les mêmes ressources et la même zone d'emballage. La gamme de souffleuses, tous formats confondus, est de… machines de moulage par soufflage, et la famille de blocs est dans la gamme combiblock.
7. Choisir votre configuration
Cinq éléments déterminent la majeure partie des spécifications :
- Sortie au format principal. Cela détermine le nombre de cavités et le choix entre un système linéaire et un système rotatif.
- Petit ou grand format. 0.2–2 L et 3–15 L sont des familles différentes.
- Forme de bouteille. Les formes rondes sont les plus rapides ; les formes non rondes nécessitent une conception plus soignée.
- Blocs séparés ou combinés. Principalement déterminé par le volume de production et par la vente ou non de bouteilles vides.
- Préforme et moule. Spécifiez-le avec votre fournisseur de préformes en vous référant au dessin de la bouteille.
Une fois l'architecture et le format fixés, les choix restants concernent la hiérarchie et l'automatisation, comparés dans configurations et niveaux de prix du moulage par soufflage de PETLes questions les plus fréquemment posées par les acheteurs sont rassemblées dans FAQ sur le moulage par soufflage du PET.
Dimensionnez les cavités en fonction de la bouteille, puis choisissez un système linéaire ou rotatif selon le volume. L'achat d'une presse rotative à 40 cavités pour une ligne de 6 000 BPH représente un investissement initial qui ne sera jamais utilisé.
Pour les conduites complètes, le ventilateur se trouve à l'intérieur la ligne de production d'eau, la gamme de boissons gazeuses et la chaîne de production de jus solutions, et la famille de blocs est dans la gamme combiblock.
Foire aux questions
Que fait concrètement une machine de moulage par soufflage ?
Le procédé consiste à chauffer une préforme en PET puis à la souffler dans un moule pour lui donner la forme d'une bouteille. La préforme n'est que le point de départ, et non une bouteille finie ; la sélection se base donc sur la géométrie de la préforme et de la bouteille, le nombre d'empreintes et le débit, et non sur une bouteille déjà existante comme c'est le cas pour le verre ou les canettes.
Mouleuse à soufflage linéaire ou rotative — laquelle me faut-il ?
Linéaire (intermittent) pour un débit plus faible et une grande flexibilité, souvent avec plusieurs cavités ; rotatif (continu) pour un débit élevé et constant. Au-delà d’environ 12 000 à 18 000 bouteilles par heure (BPH) sur des formats standard de 0.2 à 2 L, le rotatif est généralement préférable ; en dessous de ce seuil, le linéaire est souvent moins cher et plus flexible.
De combien de caries ai-je besoin ?
À titre indicatif, une cavité permet de produire environ 1 500 à 2 200 bouteilles par heure de 0.5 L, selon la machine et le format. Une ligne de 24 000 bouteilles par heure nécessite environ 12 à 16 cavités de ce format. Utilisez cette information pour vérifier la cohérence d'un devis, et non pour spécifier la quantité exacte. Confirmez ces informations sur votre schéma de bouteilles.
Une machine de moulage par soufflage peut-elle produire des bouteilles de 0.5 L et de 5 L ?
Les machines pour petits formats (0.2 à 2 L) et grands formats (3 à 15 L) sont distinctes. La taille du moule, la force de fermeture, la gestion du goulot et le refroidissement diffèrent, et une bouteille de 15 L ne peut être traitée par un carrousel pour petits formats. Les usines commercialisant les deux formats achètent deux souffleurs, généralement à des vitesses très différentes.
Le ventilateur doit-il être séparé ou intégré à un bloc combiné ?
Au-delà d'environ 12 000 bouteilles par heure (BPH) pour les formats standards, une unité de soufflage-remplissage-capsulage est généralement plus avantageuse en termes de poids des bouteilles, d'encombrement au sol et de nombre d'opérateurs. En dessous d'environ 8 000 BPH, pour les grands formats, les formes atypiques ou si vous vendez également des bouteilles vides, une souffleuse et une remplisseuse séparées constituent un meilleur investissement.
À quoi sert le four à préformes ?
Le four chauffe la préforme à la température à laquelle le PET s'étire et s'oriente correctement. Le nombre et le réglage des lampes déterminent l'homogénéité du chauffage de la préforme, ce qui garantit l'uniformité de l'épaisseur de la paroi et la résistance de la bouteille. La conception de la préforme et les paramètres du four sont définis conjointement.
Quelle est la légèreté maximale d'une bouteille ?
Plus légère à l'intérieur d'un bloc que sur une ligne avec convoyeur à air, une bouteille à anse au col ne repose jamais sur son fond et ne nécessite pas la rigidité requise par le convoyeur. Le poids maximal est déterminé en collaboration avec le fournisseur de préformes et le concepteur du moule, en fonction de la hauteur de la bouteille, de la finition du col et de la charge supérieure requise par votre système de distribution. Toute valeur donnée avant la validation du plan est une estimation.
La formation est-elle incluse avec une mouleuse par soufflage ?
La formation des opérateurs et du personnel de maintenance est dispensée lors de la mise en service et doit être stipulée dans le contrat, avec une durée et un périmètre définis. Elle couvre le fonctionnement, le changement de moule, le réglage du four, l'étalonnage et le diagnostic de pannes de premier niveau, dans les langues utilisées par votre équipe.
A propos de l'auteure
Rédigé par l'équipe d'ingénierie de Sunswell — dirigée par Howie SOLEILFondateur et PDG, avec 14 ans d'expérience dans la R&D d'équipements de remplissage et de moulage par soufflage et la réalisation de projets clés en main dans plus de 71 pays.
Dernière mise à jour : 10/08/2026 · Révisé par l’équipe d’ingénierie de Sunswell
Contactez notre équipe d'ingénieurs →Recommander les produits
Références du projet
-
Vizit, ligne d'embouteillage de 12 000 bouteilles/heure (1 L) avec bloc combiné pour boissons gazeuses, Kazakhstan
Canton Kazakhstan
Produit: Boissons gazeuses en bouteille PET
Capacité de charge : 12000 1 HBP (XNUMX L)
Solution:Ligne de production de boissons gazeuses
Lire la suite + -
Taza, 4 ensembles de lignes d'embouteillage de 12 000 bouteilles/heure (1.5 L) avec bloc combiné pour eau, Maldives
Canton Maldives
Produit: Eau minéralisée en bouteille PET
Capacité de charge : 24,000 500 HBP (2 ml) ; XNUMX lignes
Solution:Ligne de production d'eau
Lire la suite + -
Rauan, 8 lignes d'embouteillage et de mise en conserve de 12 000 à 24 000 bouteilles par heure pour eau, boissons gazeuses et jus, Kazakhstan
CantonKazakhstan
Produit: Eau gazeuse en bouteille PET, boisson gazeuse en conserve, thé en conserve
Capacité de charge : 25000 250 CPH (XNUMX ml)
Solution:Three Lines,7000BPH(1.5L), 15000CPH(330ml),15000CPH(450ml)
Lire la suite +
Vous avez un projet précis en tête ?
Indiquez-nous votre produit, le volume cible de bouteilles par heure, les formats de bouteilles et le marché. Nous vous enverrons un plan d'implantation, la liste du matériel nécessaire et une estimation du délai de livraison.
Remplissez le formulaire de demande ↑