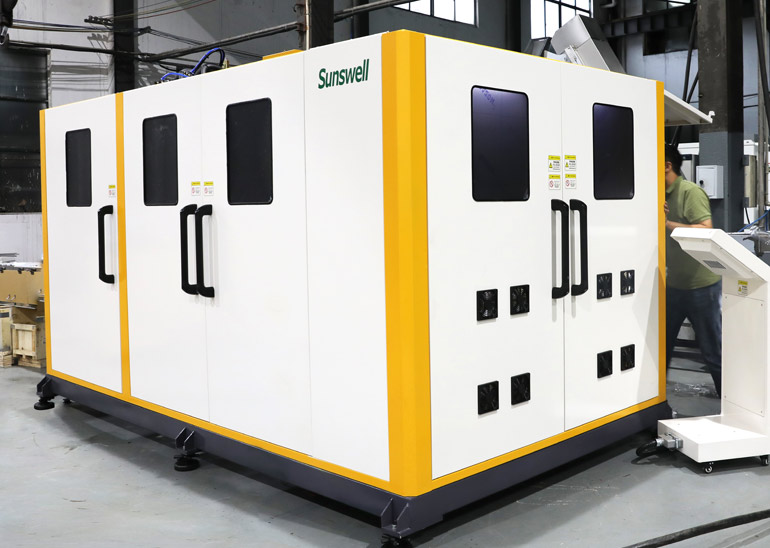
| Types | moulage par soufflage linéaire et rotatif |
| Entrée | Préforme PET, chauffée au four avant soufflage |
| Sortie | Bouteille adaptée au goulot et au format du bouchon de remplissage |
| Contrôle clé | Profil de température de la préforme, refroidissement du moule, taux d'étirage |
| Intégration : | Autonome ou intégré à un bloc combiné |
| Décision clé | Soufflez vous-même ou achetez des bouteilles |
Le soufflage nécessite de l'air comprimé, et sa production représente le principal poste de dépense énergétique sur une ligne PET. La récupération de l'air de soufflage, le dimensionnement correct des buses et la maintenance préventive du circuit haute pression sont les trois leviers qui influent sur le coût, et aucun d'eux n'est inclus dans le devis de la machine.
La finition du col détermine les pièces de rechange de la remplisseuse et de la capsuleuse. La forme du corps détermine les galets de guidage et les rails de guidage. L'épaisseur de la paroi détermine la résistance de la bouteille à la remplisseuse et au convoyeur. Un projet d'allègement qui modifie le fond est un projet de ligne de remplissage autant qu'un projet de bouteille.
| Machine | Modèle de sortie | Modifications de format |
|---|---|---|
| luminaires Néon Del | Débit réduit, plus de formats | Changements fréquents et plus courts |
| Rotatif | Production élevée, moins de formats | Temps de changement plus long, plus de cavités |
| Deux étapes sur site | Préforme achetée | Moule par format toujours nécessaire |
| Combiblock intégré | Lié au produit de remplissage | Le changement de vitesse arrête tout le bloc |
Le Moulage par soufflage linéaire est l'unité correspondante lorsque cela devient un projet linéaire.
Durée du cycle et aspect de la bouteille. Le tartre dans les canaux de refroidissement réduit le transfert de chaleur, ce qui maintient la bouteille souple et allonge le cycle. Le traitement de l'eau du circuit de moulage est intégré à l'installation de soufflage et non une simple formalité.
L'unité à l'origine de cette configuration est le moulage par soufflage rotatif.
Le col, dont la dimension s'emboîte dans le bouchon, est protégé des lampes et souvent refroidi directement, restant ainsi en dessous du point où le matériau se détendrait. Un col chaud se déformerait sous la capsuleuse et provoquerait des fuites.
La même question est abordée sous un autre angle dans Comment les machines de moulage par soufflage personnalisent les conceptions de bouteilles en PET.
Une machine linéaire fait passer les préformes par chauffage et soufflage en ligne droite et convient aux faibles cadences et aux changements de format fréquents. Une machine rotative, quant à elle, transporte les moules sur une roue et convient aux cadences élevées avec moins de changements de format.
Oui, avec un moule par format et une recette de four par préforme. Le temps de changement de format, et non la capacité, est le facteur limitant, et c'est pourquoi les usines produisant de nombreux formats conservent souvent une petite machine dédiée.
Elle est définie en fonction du design de la bouteille et des exigences de durée de conservation, et est établie avec le fournisseur de préformes. Des préformes plus légères permettent d'économiser de la matière et de réduire la plage de paramètres de fabrication ; la recette de soufflage doit donc être revalidée.
C’est possible, moyennant un profil de température adapté, car la résine recyclée fond et s’étire différemment. Cette modification constitue un changement de procédé et doit être validée sur la résine utilisée avant la production.
CantonKazakhstan
Produit: Eau gazeuse en bouteille PET, boisson gazeuse en conserve, thé en conserve
Capacité de charge : 25000 250 CPH (XNUMX ml)
Solution:Three Lines,7000BPH(1.5L), 15000CPH(330ml),15000CPH(450ml)



 +86 13921964455
 [email protected]

Parc industriel A2 Dongjiu, 30 East Jintang Road, Tangshi, Zhangjiagang, Jiangsu 215600, Chine