

| <b></b><b></b> | Equipos de llenado, taponado, etiquetado y envasado |
| Base de dimensionamiento | Demanda en unidades por día, dividida por las horas productivas y un factor de producción. |
| factor de producción | 0.65-0.85 dependiendo de los formatos y los cambios. |
| Control clave | Precisión del llenado, integridad del cierre, tiempo de cambio |
| Decisión clave | Una línea flexible o dos líneas dedicadas. |
| Aceptación | Producción, precisión, cierre y cambio, medidos |
Asegúrese de que el producto y el envase estén listos antes de la máquina. La viscosidad, la acidez, la carbonatación y el tamaño de partícula del producto determinan el principio de llenado; el acabado del cuello de la botella determina el cabezal de taponado y las piezas de recambio. Si se elige la máquina antes de que se definan estos dos aspectos, se elegirá dos veces.
Compare la estación con la calificación más baja, el tiempo de cambio, el tiempo de limpieza CIP y el costo de consumibles por cada 1,000 unidades. Un precio más bajo con una empacadora más lenta o un tiempo de limpieza CIP más prolongado no significa un menor costo. Solicite a ambos proveedores que le proporcionen por escrito los mismos cuatro datos.
| Decisión | Lo que corrige | Lo que no soluciona |
|---|---|---|
| Principio de llenado | Producto y precisión | Capacidad aguas abajo |
| Número de válvulas | Calificado como HBP | Tiempo de cambio y CIP |
| Nivel de automatización | Mano de obra por turno | Calidad de producto |
| Disposición de línea | Espacio y distribución del suelo | Rendimiento de la estación más lenta |
Los requisitos del sitio, el consumo de aire y agua se encuentran en la Máquina de llenado por gravedad para agua sin gas.
Cambio de formato, limpieza in situ (CIP), cambio de rollos de etiquetas y paradas posteriores. Una línea con una capacidad de 12 000 botellas por hora (BPH) que opera con cuatro formatos y dos cambios de formato por turno produce cerca de 8,000. El factor de producción no es un descuento en la máquina; es lo que la planta obtiene realmente.
Un formato de botella diferente significa una unidad diferente; consulte la Máquina de llenado volumétrico para agua sin gas.
Cuando los formatos son muy diferentes o cuando un producto no tolera el régimen de limpieza del otro, una sola línea flexible genera costos de cambio diarios; dos líneas dedicadas generan costos de capital una sola vez. El cambio suele ser visible en las horas de cambio anuales.
La misma pregunta se aborda desde otro ángulo en Fabricación de GULFOOD: Lo que mostramos.
Botellas por día divididas por horas productivas, y luego divididas por un factor de producción de 0.65-0.85. Este factor cubre los cambios de formato, la limpieza y las paradas posteriores. El error de planificación más común es dimensionar el sistema en 1.0.
BPH significa botellas por hora; divídalo entre 60 para obtener botellas por minuto. Una línea de 12 000 BPH funciona a 200 botellas por minuto, y cada máquina posterior debe procesar esa cantidad.
Un monobloque combina enjuague, llenado y taponado en una sola estructura. Una línea completa añade tratamiento, soplado, etiquetado, empaquetado y paletizado a su alrededor. El monobloque es una estación dentro de una cadena más larga.
Entre 0.65 y 0.85. Una línea de un solo formato en un turno se sitúa cerca de 0.85; una línea con cuatro formatos y dos cambios por turno se sitúa cerca de 0.65.


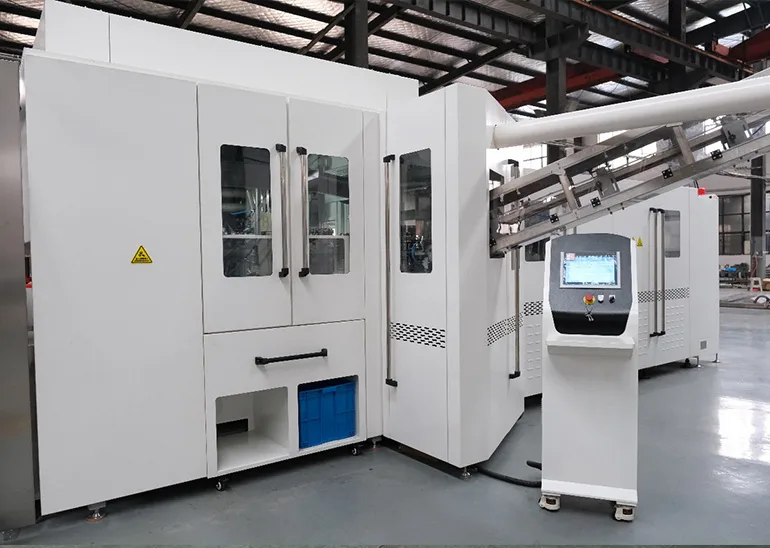
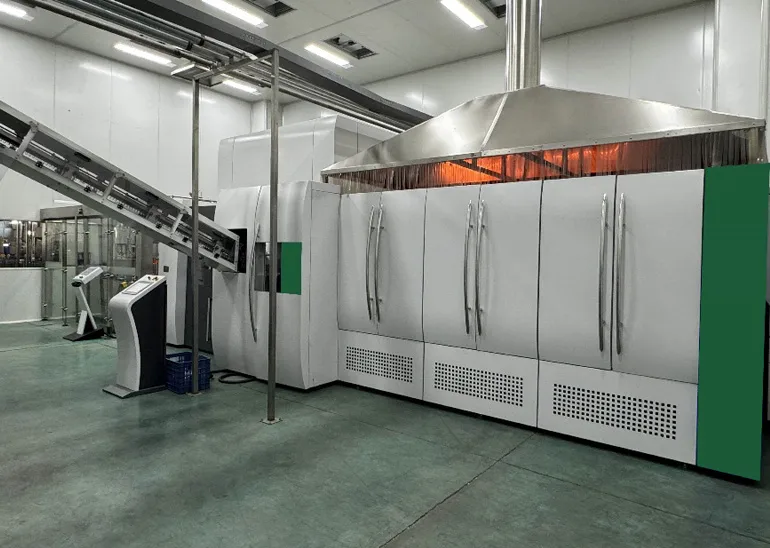
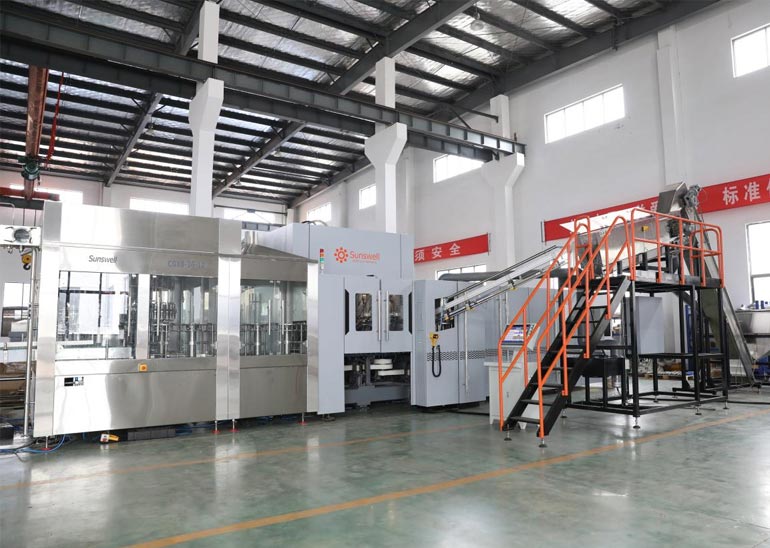
País:Kazajistán
Producto: Agua con gas embotellada en PET, refrescos enlatados, té enlatado
Capacidad de Carga: 25000CPH (250ml)
Solución:Tres Líneas,7000BPH(1.5L), 15000CPH(330ml),15000CPH(450ml)



 +86 13921964455
 [email protected]

Parque industrial A2 Dongjiu, 30 East Jintang Road, Tangshi, Zhangjiagang, Jiangsu 215600, China


