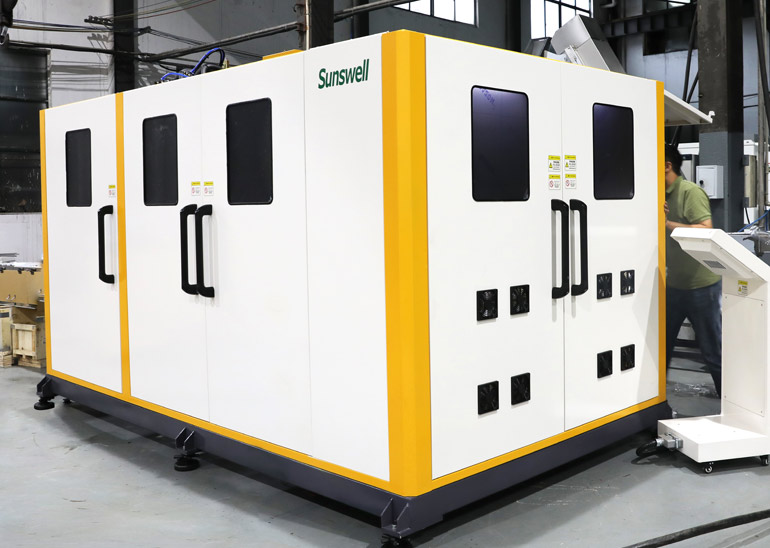
| Tipos | Moldeo por soplado lineal y rotativo |
| Entrada | Preforma de PET, calentada en un horno antes del soplado. |
| Resultado | Botella adaptada al cuello de llenado y al formato. |
| Control clave | Perfil de temperatura de la preforma, enfriamiento del molde, relación de estiramiento |
| Integración: | Independiente o dentro de un bloque combinado. |
| Decisión clave | Sopla en casa o compra botellas. |
El soplado interno ahorra el precio de las botellas y el transporte de las vacías, pero implica la compra de preformas, un molde por formato, aire comprimido y un operario cualificado. Por debajo de cierto volumen anual, el coste del molde por formato supera el ahorro, por lo que las pequeñas fábricas compran botellas y las grandes optan por el soplado.
El cambio de molde es una operación mecánica: mitades del molde, inserto inferior, altura de la varilla de estiramiento, configuración del horno y ajustes de las pinzas. En una máquina lineal, se trata de una parada programada que se mide en decenas de minutos; en una máquina rotativa, el proceso es más largo debido a la mayor cantidad de cavidades que se deben ajustar.
| Máquina | Patrón de salida | Cambios de formato |
|---|---|---|
| Lineal | Menor producción, más formatos | Cambios frecuentes y más cortos |
| Rotary | Alta producción, menos formatos | Mayor tiempo de cambio, más cavidades |
| Dos etapas en el lugar | Preforma comprada en | Todavía se requiere molde por formato. |
| Combiblock integrado | Vinculado al relleno | El cambio detiene todo el bloque. |
Para el mismo deber en otro formato de botella, el Moldeo por soplado lineal se especifica por separado.
El acabado del cuello determina las piezas de cambio de la llenadora y la taponadora. La forma del cuerpo determina las ruedas dentadas y los rieles guía. El grosor de la pared determina si la botella resiste el paso por la llenadora y la cinta transportadora. Un proyecto de aligeramiento que modifica la base es tanto un proyecto de línea de llenado como un proyecto de botella.
La unidad detrás de esta configuración es la Moldeo por soplado rotativo.
Tiempo de ciclo y apariencia de la botella. La acumulación de incrustaciones en los canales de refrigeración reduce la transferencia de calor, por lo que la botella se mantiene flexible y el ciclo se prolonga. El tratamiento del agua para el circuito del molde forma parte de la instalación de soplado, no es un añadido posterior.
La misma pregunta se aborda desde otro ángulo en Análisis de las causas de la desviación de posición y dimensión en el soplado.
Sí, con un molde específico para cada formato y una receta de horneado para cada preforma. El tiempo de cambio, no la capacidad, es el factor limitante, y por eso las plantas con muchos formatos suelen tener una máquina pequeña aparte.
Se ajusta al diseño de la botella y a los requisitos de vida útil, y se define con el proveedor de la preforma. Las preformas más ligeras ahorran material y reducen el margen de tiempo del proceso, por lo que es necesario revalidar la fórmula de soplado.
Generalmente se debe a una base fría o a un estiramiento desigual. La base es la última zona en alcanzar la temperatura de soplado, y un horneado corto o un ciclo rápido la deja insuficientemente estirada.
Sí es posible, con un perfil de temperatura ajustado, ya que la resina reciclada se funde y se estira de forma diferente. Este cambio implica una modificación del proceso y debe validarse con la resina real antes de la producción.
País:Kazajistán
Producto: Agua con gas embotellada en PET, refrescos enlatados, té enlatado
Capacidad de Carga: 25000CPH (250ml)
Solución:Tres Líneas,7000BPH(1.5L), 15000CPH(330ml),15000CPH(450ml)



 +86 13921964455
 [email protected]

Parque industrial A2 Dongjiu, 30 East Jintang Road, Tangshi, Zhangjiagang, Jiangsu 215600, China