

Guía de selección · Moldeo por soplado de PET
Guía de selección de máquinas de moldeo por soplado de PET: capacidad, tamaño de botella y arquitectura.
El proceso de soplado comienza con una preforma, no con una botella. La máquina adecuada se define según la producción, el formato y si el soplador funciona de forma independiente o forma parte de un módulo combinado.
2,000-48,000
BPH (hiperplasia prostática benigna)
2-40
Caries típicas
0.2-15
Gama de botellas L
444+
Líneas entregadas
71+
Países exportadores
Respuesta corta: Una máquina de moldeo por soplado de PET calienta una preforma y la sopla dentro de una botella en un molde, por lo que la selección depende de la geometría de la preforma y la botella, el número de cavidades y la producción, no de la botella terminada. Los sopladores lineales son adecuados para volúmenes bajos y flexibles; los rotativos son adecuados para una producción alta y constante, con el punto de inflexión alrededor de 12 000–18 000 botellas por hora en formatos estándar de 0.2–2 L. Los formatos pequeños y grandes pertenecen a familias de máquinas diferentes. Por encima de aproximadamente 12 000 botellas por hora, un bloque de soplado, llenado y taponado suele ser más ventajoso en cuanto a peso, espacio y operarios; por debajo de eso, o cuando se venden botellas vacías, un soplador independiente es la mejor opción.
🎯 Conclusiones clave
- El soplado comienza con una preforma, no con una botella. — especificación conjunta de preforma, horno y molde
- Lineal para volumen flexible; rotativo para alta producción constante. (Cruce de ~12–18k BPH)
- Salida establecida por el número de cavidades — ~1,500–2,200 botellas/cavidad-hora a 0.5 L
- Las familias pequeñas (0.2–2 L) y las grandes (3–15 L) son diferentes.
- Ganancias de bloque por encima de ~12,000 BPH; soplador separado abajo, o si vende botellas vacías
- El cuello es la única parte que no se ha reformado. — Enfriar el cuello es importante a gran velocidad
En esta página
1. Por qué el moldeo por soplado comienza con una preforma
Una máquina de moldeo por soplado no llena la botella, sino que la fabrica a partir de una preforma de PET, que es un tubo de PET de paredes gruesas con la forma del cuello de la botella. La preforma se calienta en un horno hasta que el PET se vuelve elástico y, a continuación, se sopla con aire a alta presión dentro de un molde para darle la forma de la botella. Por lo tanto, la selección se basa en la geometría de la preforma y la botella, el número de cavidades y la producción, y no en una botella terminada como ocurre con el vidrio y las latas.
El soplador puede funcionar de forma independiente, alimentando una llenadora separada mediante un transportador neumático, o bien puede integrarse en un bloque de soplado, llenado y taponado donde la botella se sopla y se llena sin salir de la máquina. Esta elección —independiente o integrada— es la primera decisión y depende principalmente de la producción y el formato, que se detallan en la sección de bloques combinados más adelante.
El moldeo por soplado parte de una preforma, no de una botella. El diseño de la preforma, la configuración del horno y el molde se especifican conjuntamente; cambiar uno sin modificar los demás altera la calidad de la botella.
La demanda de botellas de PET impulsa la mayor parte de la inversión en moldeo por soplado, ya que el agua, los refrescos y los zumos se envasan en PET y la botella es el envase. Por lo tanto, la máquina de soplado se selecciona en función del volumen y el formato de la bebida, y la misma máquina puede procesar agua, refrescos y zumos siempre que la forma de la botella sea compatible; el producto se decide posteriormente en la planta de llenado, no en la máquina de soplado.
2. Capacidad y producción
Las máquinas de moldeo por soplado se clasifican en botellas por hora (BPH) para un tamaño de botella específico. La producción se determina por el número de cavidades y la velocidad con la que cada cavidad calienta, estira y enfría una botella. Como regla general, una cavidad produce entre 1,500 y 2,200 botellas por hora de 0.5 L, según la máquina y el tamaño de botella. Por lo tanto, una línea de 24 000 BPH requiere aproximadamente entre 12 y 16 cavidades de ese tamaño. Esta información se utiliza para verificar un presupuesto, no como referencia.
La producción disminuye a medida que aumenta el tamaño de la botella, ya que una botella más grande requiere un calentamiento y enfriamiento más prolongados y un molde de mayor tamaño. Una línea de producción diseñada para un formato pequeño no mantendrá esa velocidad en uno grande, y una línea diseñada para 0.5 L podría no mantenerla en 1.5 L. Seleccione el tamaño adecuado para su formato principal y confirme la velocidad en su plano.
| Banda de salida | Uso típico | Recuento de caries (indicativo) | Nota: |
|---|---|---|---|
| 2,000–8,000 HPB | Regional, flexible | 4-10 | A menudo lineal, multiformato |
| 8,000–18,000 HPB | Agua corriente/CSD | 10-20 | Rotativo común por encima de 12k |
| 18,000–36,000 HPB | Agua de alta velocidad/CSD | 20-40 | Rotativo, a ritmo de llenado |
| Formato grande 3–15 L | Agua, aceite comestible | 2-6 | Familia independiente de gran formato |
Las máquinas rotativas también se integran de forma más natural en un sistema combinado, ya que el carrusel continuo coincide con la llenadora y la taponadora continuas. Las máquinas lineales suelen funcionar de forma independiente y alimentan la llenadora mediante un transportador neumático. El tipo y la arquitectura están relacionados: si se opta por un sistema combinado, lo más probable es que se opte por una máquina rotativa.
Antes de solicitar un presupuesto, conviene convertir el volumen anual a botellas por hora (BPH) en la planta principal y compararlo con la regla de cavidades. Si el número de cavidades resultante se sitúa cerca del punto de inflexión lineal-rotativo, la arquitectura elegida es viable; si está muy por debajo, la lineal es la opción obvia y permite ahorrar en gastos de capital; y si está muy por encima, se recomienda la rotativa o un bloque. La guía de selección de capacidad incluye la lógica completa de la banda, y el punto de inflexión es una banda, no una línea recta, por lo que conviene confirmarlo con la planta real en lugar de basarse únicamente en la regla general.
3. Lineal frente a rotativo
Las máquinas de moldeo por soplado lineal mueven las preformas a través de estaciones de forma intermitente; las máquinas de moldeo por soplado rotativa las mueven continuamente alrededor de un carrusel. El sistema rotativo es más rápido y suave a una producción alta y constante; el lineal es más económico y suele ser más flexible para cambios de formato y volúmenes menores. El punto de inflexión se sitúa aproximadamente entre 12 000 y 18 000 piezas por hora en formatos estándar de 0.2 a 2 litros.
| Lineal | Rotary | |
|---|---|---|
| Resultado | Más bajo y flexible | Alto, constante |
| Cambio | Más sencillo y rápido entre formatos. | más involucrados |
| Coste relativo | Más Bajo | Más alto |
| Ideal para | Regional, con múltiples SKU | Formato único de gran volumen |
| Integración: | Generalmente separados | Generalmente en un bloque combinado |
La elección no se basa únicamente en la velocidad. Una planta con muchos formatos y un volumen moderado suele preferir las máquinas lineales por su flexibilidad en el cambio de formato, incluso cuando una rotativa técnicamente alcanzaría la misma velocidad; una planta con un único producto de alto volumen prefiere las rotativas por su funcionamiento más fluido y su menor coste por botella.
Las botellas no redondas (ovaladas, rectangulares, personalizadas) se pueden soplar, pero requieren una preforma y un diseño de estiramiento adaptados a su forma. Además, suelen producirse más lentamente que una botella redonda del mismo volumen, ya que la distribución del material es más difícil de controlar. Indique la forma con anticipación; una botella redonda y una no redonda de 1 litro requieren trabajos de soplado diferentes y presupuestos distintos.
4. Tamaño y formato de la botella
Los formatos pequeños (0.2–2 L) y los formatos grandes (3–15 L) pertenecen a familias de máquinas diferentes. El tamaño del molde, la fuerza de cierre, la manipulación del cuello y la refrigeración varían, y una botella de 15 L no se puede sujetar por el anillo del cuello cuando está llena, como sí se hace con una botella de 0.5 L. Las plantas que comercializan ambos formatos adquieren dos sopladoras, generalmente con velocidades muy diferentes, y deben planificar la construcción teniendo en cuenta ambos formatos.
| Factor | Efecto en la máquina | Qué confirmar |
|---|---|---|
| Formato (pequeño/grande) | Diferentes familias de moldes y abrazaderas | ¿Qué familia dirigirás? |
| altura de la botella | Ajusta la altura del horno y del molde. | A plena altura |
| Acabado de cuello | Conjuntos de preformas y refrigeración del cuello | Dibujo final y tolerancia |
| Diseño base | Establece refrigeración y estabilidad | Geometría base con proveedor de preformas |
| Forma | Los conjuntos se estiran y se moldean. | Los objetos no redondos necesitan más atención. |
Es posible fabricar botellas con formas no redondas o personalizadas, pero requieren un diseño de preformado y estiramiento más cuidadoso, y suelen producirse más lentamente que una botella redonda estándar del mismo volumen. Indique la forma deseada en el presupuesto; una botella redonda de 1 litro y una botella no redonda de 1 litro requieren procesos de soplado diferentes.
El coste de la preforma es el principal coste de material en una botella de PET, superior a la amortización de la maquinaria por botella en volumen, por lo que el peso de la preforma es crucial para la rentabilidad de la botella. Aligerar la preforma en colaboración con el proveedor y el diseñador del molde reduce el material por botella en toda la producción, razón por la cual la preforma y el molde se especifican conjuntamente en lugar de adquirirse por separado.
5. Preforma, horno y cuello
La preforma es donde se definen el costo y la calidad de la botella. El peso de la preforma, el diseño de la compuerta y la distribución del material determinan el grosor y la resistencia de la pared, y el horno calienta la preforma para que el PET se estire y se oriente correctamente. El número y el control de las lámparas del horno determinan la uniformidad del calentamiento de la preforma, lo que a su vez determina la uniformidad del grosor y la consistencia de la botella.
El manejo del cuello de la rosca es importante porque es la única parte que no se reforma: soporta el hilo y debe mantener su estabilidad dimensional durante el calentamiento y el soplado. El enfriamiento y el manejo del cuello forman parte de las especificaciones de la máquina y cobran mayor importancia en una línea de alta velocidad donde el cuello se manipula miles de veces por hora.
| Parámetro | Sets | Nota: |
|---|---|---|
| Peso de la preforma | Peso y costo de la botella | Ligero con proveedor de preformas |
| Lámparas de horno | Uniformidad del calor | Mayor control = mejores botellas |
| Barra de estiramiento | Orientación del material | Ajustes de la fuerza de la botella |
| Refrigeración del cuello | Estabilidad del hilo | Crítico a alta velocidad |
El bloque también mejora la higiene y el rendimiento, ya que la botella nunca queda expuesta entre el soplado y el llenado, y no se produce el rechazo de botellas en la cinta transportadora si se han inclinado o rayado. En una línea de alto volumen, esas pequeñas pérdidas se acumulan a lo largo de millones de botellas al año, lo que explica en parte por qué el bloque supera las expectativas en términos de velocidad económica, en lugar de limitarse a ella.
La uniformidad de las botellas en una misma tanda depende de que el horno mantenga el mismo perfil de temperatura turno tras turno. Por ello, el control del horno y un suministro estable de preformas son más importantes que el número de cavidades. Una línea con calentamiento desigual produce botellas con diferente grosor de pared y carga superior, y estas diferencias se manifiestan como botellas defectuosas o débiles en la llenadora. El nivel de control del horno debe ajustarse al producto y al presupuesto de rechazo, no al precio más bajo, ya que un horno barato se paga con material y rechazos a lo largo de la vida útil de la línea.
6. Ventilador independiente o bloque combinado
Por encima de las 12 000 botellas por hora (BPH) en formatos estándar de 0.2 a 2 litros, un bloque de soplado, llenado y taponado suele ser la mejor opción en cuanto a peso de botella, espacio ocupado y número de operarios, ya que la botella se sopla y se llena sin salir de la máquina y sin necesidad de una cinta transportadora neumática. Por debajo de las 8,000 BPH, en formatos grandes, con formas inusuales o cuando también se venden botellas vacías, un soplador independiente junto con una enjuagadora, llenadora y taponadora sigue siendo la mejor inversión.
El bloque y la línea separada se comparan en Bloque combinado frente a línea separaday las bandas de capacidad en cada familia de productos están en Selección de capacidad del bloque combinado. Para el soplador como unidad independiente, el rango es en máquinas de moldeo por soplado.
Elige la arquitectura que mejor se adapte a tu volumen de negocio, no a las tendencias. Un bloque especificado por debajo de su velocidad económica es una forma costosa de soplar botellas; una línea separada especificada por encima de su zona de confort le cuesta más en planta y operarios.
Para una planta que también procesa vidrio o latas, el soplador de PET es uno de los tres principios de llenado, por lo que se debe planificar la nave de manera que los tres no compitan por los mismos servicios y área de empaque. La gama de sopladores en todos los formatos es máquinas de moldeo por sopladoy la familia de bloques está en la gama combiblock.
7. Elección de la configuración
Cinco entradas definen la mayor parte de la especificación:
- Salida en su formato principal. Esto determina el número de cavidades y si son lineales o rotatorias.
- Formato pequeño o grande. Las familias de 0.2 a 2 L y de 3 a 15 L son diferentes.
- Forma de botella. La forma redonda es la más rápida; la forma no redonda requiere más atención en el diseño.
- Separado o combinado. Se determina principalmente por la producción y por si se venden botellas vacías.
- Preformar y moldear. Especifique con su proveedor de preformas según el plano de la botella.
Una vez que la arquitectura y el formato están definidos, las opciones restantes son el nivel y la automatización, comparados en Configuraciones y niveles de precios del moldeo por soplado de PETLas preguntas que más hacen los compradores se recopilan en Preguntas frecuentes sobre el moldeo por soplado de PET.
Adapte el tamaño de las cavidades a la botella y, a continuación, elija el sistema lineal o rotatorio según el volumen. Comprar una máquina rotativa de 40 cavidades para una línea de producción de 6,000 botellas por hora supone un gasto de capital que el volumen de producción nunca utilizará.
Para líneas completas, el soplador se encuentra dentro la línea de producción de agua, la línea de bebidas carbonatadas y la línea de producción de zumos soluciones, y la familia de bloques está en la gama combiblock.
Preguntas frecuentes
¿Qué hace exactamente una máquina de moldeo por soplado?
Calienta una preforma de PET y la moldea mediante soplado dentro de un molde dándole forma de botella. La preforma es el punto de partida, no una botella terminada, por lo que la selección depende de la geometría de la preforma y la botella, el número de cavidades y la producción, y no de una botella ya existente como ocurre con el vidrio o las latas.
¿Moldeadora por soplado lineal o rotativa? ¿Cuál necesito?
Lineal (intermitente) para menor producción y cambio flexible, a menudo multicavidad; rotativo (continuo) para alta producción constante. Por encima de aproximadamente 12 000–18 000 botellas por hora en formatos estándar de 0.2–2 L, el rotativo suele ser la mejor opción; por debajo de eso, el lineal suele ser más económico y flexible.
¿Cuántas caries necesito?
Como regla general, una cavidad produce entre 1,500 y 2,200 botellas por hora de 0.5 L, dependiendo de la máquina y el tipo de botella. Una línea de 24 000 botellas por hora requiere aproximadamente entre 12 y 16 cavidades de ese tamaño. Utilice esta información para verificar un presupuesto, no como referencia, y confírmela en el dibujo de su botella.
¿Puede una máquina de moldeo por soplado producir botellas de 0.5 L y de 5 L?
Las máquinas de formato pequeño (0.2–2 L) y las de formato grande (3–15 L) pertenecen a familias de máquinas diferentes. El tamaño del molde, la fuerza de cierre, la manipulación del cuello y la refrigeración varían, y una botella de 15 L no puede ser manipulada por un carrusel de formato pequeño. Las plantas que comercializan ambos formatos compran dos sopladores, generalmente a velocidades muy diferentes.
¿El ventilador debe ser independiente o estar integrado en un bloque combinado?
Para volúmenes superiores a aproximadamente 12 000 botellas por hora (BPH) en formatos estándar, un bloque de soplado, llenado y taponado suele ser la mejor opción en cuanto a peso de botella, espacio requerido y número de operarios. Por debajo de las 8 000 BPH, en formatos grandes, con formas inusuales o cuando también se venden botellas vacías, una máquina de soplado y llenado independiente resulta una mejor inversión.
¿Qué función tiene el horno de preformas?
Calienta la preforma a la temperatura en la que el PET se estira y se orienta correctamente. El número y el control de las lámparas del horno determinan la uniformidad del calentamiento de la preforma, lo que a su vez determina la uniformidad del espesor de la pared y la resistencia de la botella. El diseño de la preforma y los ajustes del horno se especifican conjuntamente, no por separado.
¿Qué tan ligera puede ser una botella?
Es más ligero dentro de un bloque que en una línea con transportador neumático, ya que una botella con asa en el cuello nunca se apoya en su base y no requiere el margen de rigidez que exige el movimiento del transportador. El peso alcanzable se define con el proveedor de la preforma y el diseñador del molde en función de la altura de la botella, el acabado del cuello y la carga superior que requiera su distribución. Cualquier cifra citada antes de la revisión del plano es una estimación.
¿La formación está incluida con la compra de una máquina de moldeo por soplado?
La capacitación para operadores y personal de mantenimiento se imparte durante la puesta en marcha y debe estar estipulada en el contrato, con una duración y un alcance definidos. Abarca el funcionamiento, el cambio de moldes, la configuración del horno, la calibración y el diagnóstico de fallas de primer nivel, en los idiomas que utiliza su equipo.
Acerca del autor.
Escrito por el equipo de ingeniería de Sunswell, liderado por Howie solFundador y director ejecutivo, con 14 años de experiencia en I+D de equipos de llenado y moldeo por soplado, y en la entrega de proyectos llave en mano en más de 71 países.
Última revisión: 10/08/2026 · Revisado por el equipo de ingeniería de Sunswell
Consulta a nuestro equipo de ingeniería →Recomendar productos
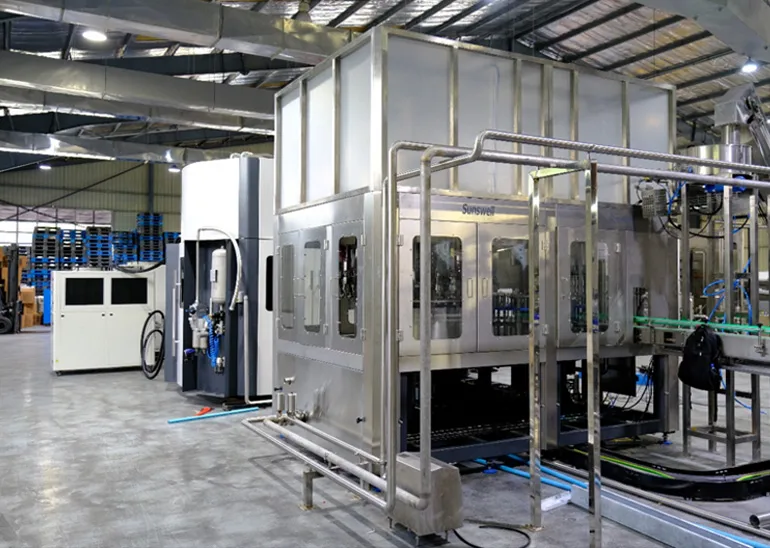
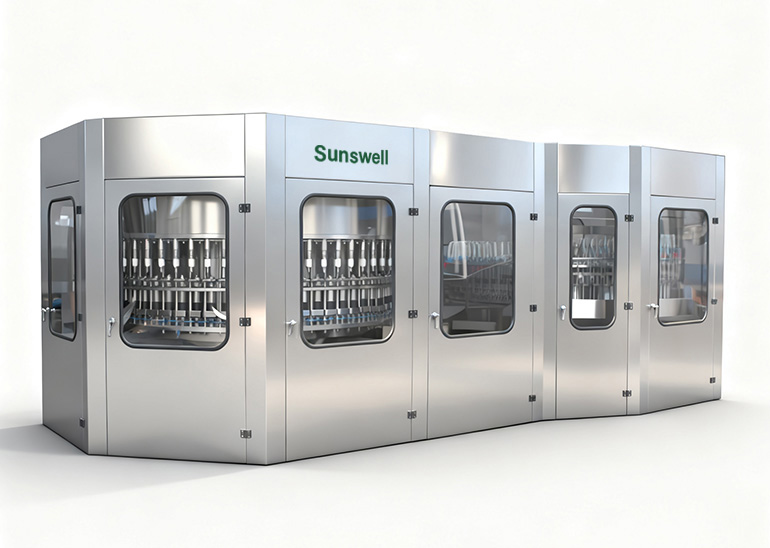
Referencias de proyectos
-
Vizit, línea de embotellado de 12,000 botellas por hora y 1 litro con Combiblock para refrescos, Kazajistán
País: Kazajistán
Producto: Refrescos carbonatados embotellados en PET
Capacidad de Carga: 12000 BPH (1 litro)
La Solución:Línea de producción de bebidas carbonatadas
Leer más + -
Taza, 4 juegos de líneas de embotellado de 12,000 botellas por hora y 1.5 L con bloque combinado para agua, Maldivas
País: Maldivas
Producto: Agua mineralizada embotellada en PET
Capacidad de Carga: 24,000 BPH (500 ml); 2 líneas
La Solución:Línea de producción de agua
Leer más + -
Rauan, 8 conjuntos de líneas de embotellado y enlatado de 12,000 a 24,000 botellas por hora para agua, refrescos y zumos, Kazajistán
País:Kazajistán
Producto: Agua con gas embotellada en PET, refrescos enlatados, té enlatado
Capacidad de Carga: 25000CPH (250ml)
Solución:Tres Líneas,7000BPH(1.5L), 15000CPH(330ml),15000CPH(450ml)
Leer más +
¿Tienes algún proyecto específico en mente?
Indíquenos el producto, el objetivo de botellas por hora, el tamaño de las botellas y el mercado objetivo. Le enviaremos un borrador del diseño, una lista de equipos y una estimación del plazo de entrega.
Rellena el formulario de consulta ↑