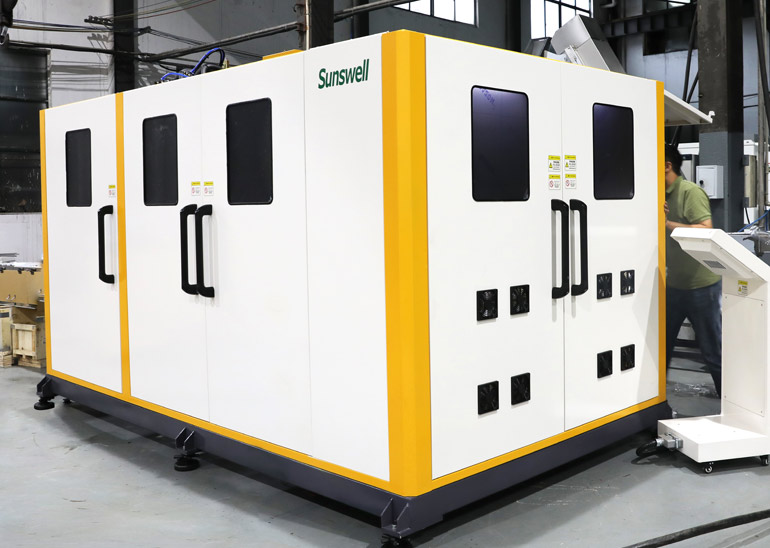
| Тип | Линейное и ротационное выдувное формование |
| вход | ПЭТ-заготовка, нагреваемая в печи перед выдуванием. |
| Результат | Бутылка соответствует горлышку разливочного отверстия и формату. |
| Ключ управления | Температурный профиль заготовки, охлаждение пресс-формы, коэффициент растяжения |
| интеграцию | Автономный или внутри комбинированного блока |
| Ключевое решение | Выдуйте воздух сами или купите бутылки. |
Смена пресс-формы — это механическая операция: замена половинок пресс-формы, нижней вставки, высоты растягивающего стержня, настроек печи и захвата. На линейном станке это запланированная остановка, измеряемая десятками минут; на роторном станке она длится дольше, поскольку необходимо закрепить больше полостей.
Для продувки необходим воздух под высоким давлением, и его производство является самой большой статьей энергетических затрат на линии по производству ПЭТ. Утилизация продувочного воздуха, правильный подбор размера сопла и устранение утечек в контуре высокого давления — три фактора, влияющие на этот показатель, и ни один из них не отражается в смете на оборудование.
В процессе производства, хранения и транспортировки зародышей бутылок, под воздействием температуры, влажности, воздуха и других факторов окружающей среды, на их поверхности размножаются бактерии и другие микроорганизмы.
| Машина | Выходной шаблон | Изменения формата |
|---|---|---|
| Линейные приводы | Меньший объем вывода, больше форматов | Частая, короткая смена режимов работы |
| Ротари | Высокая производительность, меньше форматов | Более длительный переходный период, больше полостей |
| Двухэтапный процесс на месте | Заготовка приобретена | Для каждого формата по-прежнему требуется пресс-форма. |
| Интегрированный комбинированный блок | Связано с филлером | Переключение останавливает весь блок. |
В основе этой конфигурации лежит следующее устройство: Линейное выдувное формование.
Форма горлышка определяет конструкцию сменных деталей разливочной и укупорочной машин. Форма корпуса определяет форму звездообразных колес и направляющих. Толщина стенок определяет, выдержит ли бутылка наполнение и перемещение по конвейеру. Проект по снижению веса, в котором изменяется основание бутылки, — это проект как для линии розлива, так и для самой бутылки.
Рабочие поверхности заготовок для изготовления бутылок, манипулятора и растягивающего стержня, контактирующие с заготовкой, а также полость пресс-формы и выходное звездообразное колесо для бутылок, относящиеся к типу бутылки, должны регулярно очищаться и дезинфицироваться.
Размеры, необходимые для выполнения этой задачи, определяются следующим образом: Ротационное выдувное формованиегде указано количество клапанов.
Потому что горлышко — это та часть, которая соединяется с крышкой. Оно защищено от ламп и часто охлаждается напрямую, поэтому остается ниже точки, где материал мог бы деформироваться. Нагретое горлышко деформируется под укупорочным устройством и протекает.
Тот же вопрос рассматривается с другой точки зрения в Как выдувные машины помогают производить бутылки по индивидуальному заказу.
Линейная машина перемещает заготовки посредством нагрева и выдувания по прямой траектории и подходит для небольших объемов производства и частой смены форматов. Ротационная машина перемещает пресс-формы на колесе и подходит для высоких объемов производства с меньшим количеством переналадок.
Да, при условии наличия комплекта пресс-форм для каждого формата и рецепта для печи на каждую заготовку. Ограничением является время переналадки, а не производительность, и именно поэтому предприятия, работающие с множеством форматов, часто используют отдельную небольшую машину.
Обычно это холодная основа или неравномерное растяжение. Основа — это последняя область, которая достигает температуры обдува, и короткий цикл обдува в печи или быстрый цикл приводят к ее недостаточному растяжению.
Это запланированная остановка, занимающая десятки минут на линейном станке и больше на роторном, поскольку каждая полость устанавливается индивидуально. Рецептура печи и высота растягивающего стержня меняются в зависимости от формы.





 +86 13921964455
 [электронная почта защищена]

Промышленный парк A2 Дунцзю, 30 East Jintang Road, Танши, Чжанцзяган, Цзянсу 215600, Китай