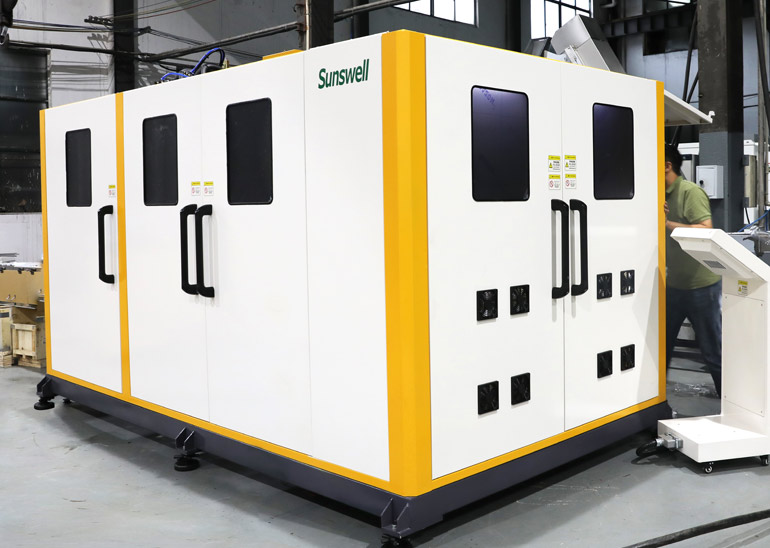
| Тип | Линейное и ротационное выдувное формование |
| вход | ПЭТ-заготовка, нагреваемая в печи перед выдуванием. |
| Результат | Бутылка соответствует горлышку разливочного отверстия и формату. |
| Ключ управления | Температурный профиль заготовки, охлаждение пресс-формы, коэффициент растяжения |
| интеграцию | Автономный или внутри комбинированного блока |
| Ключевое решение | Выдуйте воздух сами или купите бутылки. |
Смена пресс-формы — это механическая операция: замена половинок пресс-формы, нижней вставки, высоты растягивающего стержня, настроек печи и захвата. На линейном станке это запланированная остановка, измеряемая десятками минут; на роторном станке она длится дольше, поскольку необходимо закрепить больше полостей.
Для продувки необходим воздух под высоким давлением, и его производство является самой большой статьей энергетических затрат на линии по производству ПЭТ. Утилизация продувочного воздуха, правильный подбор размера сопла и устранение утечек в контуре высокого давления — три фактора, влияющие на этот показатель, и ни один из них не отражается в смете на оборудование.
| Машина | Выходной шаблон | Изменения формата |
|---|---|---|
| Линейные приводы | Меньший объем вывода, больше форматов | Частая, короткая смена режимов работы |
| Ротари | Высокая производительность, меньше форматов | Более длительный переходный период, больше полостей |
| Двухэтапный процесс на месте | Заготовка приобретена | Для каждого формата по-прежнему требуется пресс-форма. |
| Интегрированный комбинированный блок | Связано с филлером | Переключение останавливает весь блок. |
Для тех же целей, но в другом формате бутылок, Линейное выдувное формование указывается отдельно.
Форма горлышка определяет конструкцию сменных деталей разливочной и укупорочной машин. Форма корпуса определяет форму звездообразных колес и направляющих. Толщина стенок определяет, выдержит ли бутылка наполнение и перемещение по конвейеру. Проект по снижению веса, в котором изменяется основание бутылки, — это проект как для линии розлива, так и для самой бутылки.
Этот метод предполагает создание полых пластиковых деталей путем надувания нагретой пластиковой трубки до тех пор, пока она не примет форму полости пресс-формы.
Номинальная мощность, сменные детали и виды обслуживания указаны на Ротационное выдувное формование стр.
По зонам вдоль заготовки, с большей температурой в корпусе и меньшей в горлышке. Профиль повторяет геометрию заготовки и дизайн бутылки. Он устанавливается один раз и проверяется по графику, поскольку старение под воздействием лампы медленно изменяет его.
Тот же вопрос рассматривается с другой точки зрения в Как выдувные машины повышают долговечность ПЭТ-бутылок.
Линейная машина перемещает заготовки посредством нагрева и выдувания по прямой траектории и подходит для небольших объемов производства и частой смены форматов. Ротационная машина перемещает пресс-формы на колесе и подходит для высоких объемов производства с меньшим количеством переналадок.
Воздух под высоким давлением, как правило, в диапазоне, установленном производителем оборудования для конкретного размера бутылки. Точные данные и объем потребления указываются в графике энергоснабжения; это самая большая статья расходов энергии на линии по производству ПЭТ-бутылок.
Она соответствует конструкции бутылки и требованиям к сроку годности, и устанавливается совместно с поставщиком заготовок. Более легкие заготовки позволяют экономить материал и сужают технологический диапазон, поэтому рецептуру выдувания необходимо перепроверять.
Это запланированная остановка, занимающая десятки минут на линейном станке и больше на роторном, поскольку каждая полость устанавливается индивидуально. Рецептура печи и высота растягивающего стержня меняются в зависимости от формы.
Страна: Мальдивы
Продукт: Минеральная вода в ПЭТ-бутылках
Производительность: 24,000 500 бутылок в час (2 мл); XNUMX линии
Решение:Линия по производству воды
Страна:Казахстан
Продукт: Газированная вода в ПЭТ-бутылках, консервированные безалкогольные напитки, консервированный чай
Производительность: 25000 CPH (250 мл)
Решение:Three Lines,7000BPH(1.5L), 15000CPH(330ml),15000CPH(450ml)



 +86 13921964455
 [электронная почта защищена]

Промышленный парк A2 Дунцзю, 30 East Jintang Road, Танши, Чжанцзяган, Цзянсу 215600, Китай