

Comparaison · Remplissage chaud de jus et de thé
Remplissage à chaud pour jus et thé — Comparaison des configurations et des niveaux de prix des machines
Trois niveaux de production, de 2 000 à 36 000 barils par heure, et pourquoi l’énergie thermique détermine le coût total de possession.
2,000-36,000
Comparaison des différents niveaux d'HBP
3
Niveaux de configuration
85-88 ° C
Température de remplissage
444+
Lignes livrées
ISO / CE
Certifié · Audité par SGS
Réponse courte: Trois niveaux de remplissage à chaud sont disponibles pour les jus et le thé. Entrée : remplisseuse à piston ou petite remplisseuse autonome, 2 000 à 6 000 bouteilles/heure, pour les pulpes grossières et les petits lots. Production courante : remplisseuse volumétrique, 6 000 à 24 000 bouteilles/heure, pour les gammes mixtes. Haute vitesse : bloc de remplissage à chaud mécanique, 24 000 à 36 000 bouteilles/heure, pour les jus clairs et le thé. Le coût d'investissement par baril par heure diminue à mesure que la production augmente, mais l'énergie thermique représente le coût d'exploitation dominant et il est proportionnel au volume de production, et non au niveau de production.
🎯 Points clés à retenir
- Trois niveaux: piston 2 000–6 000 BPH, volumétrique 6 000–24 000 BPH, bloc mécanique 24 000–36 000 BPH
- La vanne est dictée par le produit, et non par le budget. — un carrousel ne peut être converti en un autre principe de remplissage
- L'énergie thermique est la plus grande variableEnviron 290 kJ par litre pour le chauffage avant régénération, environ 180 kJ par litre pour le refroidissement.
- Efficacité de régénération et récupération de chaleur dans la zone de refroidissement Les frais de fonctionnement peuvent dépasser le prix indiqué sur le devis.
- Le remplissage à chaud est moins cher à l'achat, mais plus coûteux à l'usage par litre. que les itinéraires reposant sur une approche de préservation différente
- Le coût de la préforme thermofixée est permanent; quelques grammes supplémentaires par bouteille sur le volume annuel dépassent souvent le déficit énergétique
Sur cette page
1. Quelles sont les différences concrètes entre deux devis de remplissage à chaud ?
Deux devis pour un remplissage à chaud jus À débit égal (BPH), les valeurs mesurées peuvent varier considérablement tout en étant correctes. L'écart se situe rarement au niveau de la remplisseuse elle-même. Il réside plutôt dans le principe de la vanne, le type d'échangeur de chaleur, l'efficacité de la régénération, la longueur et l'étagement du tunnel de refroidissement, le niveau d'automatisation du NEP (Nettoyage en Place) et même dans la présence de la salle de process dans le périmètre du dispositif.
Cette page présente trois niveaux de configuration et leur structure de coûts. Les prix sont exprimés en niveaux relatifs ; un prix ferme nécessite les spécifications du produit, les schémas des bouteilles, la liste des formats et une description écrite du périmètre du projet. La procédure de sélection du niveau est expliquée dans la section suivante. guide de sélection des jus et des thés, et le processus lui-même dans bloc combiné pour jus et thé, configuration à remplissage à chaud.
2. Trois niveaux de configuration
2.1 Niveau d'entrée — 2 000 à 6 000 barils par heure
Une remplisseuse à piston ou une petite remplisseuse à chaud autonome, alimentée par une salle de process compacte. Le chauffage est généralement assuré par un échangeur monophasé à régénération modérée, le réservoir tampon est de petite taille, le retournement s'effectue sur un convoyeur plutôt que par une machine rotative, et le refroidissement par un tunnel court à une ou deux zones. Le nettoyage en place (NEP) est assuré par un module mobile avec raccords manuels. Cette solution convient aux producteurs débutants, aux jus haut de gamme en petits lots et aux produits à forte teneur en pulpe, pour lesquels la course du piston constitue de toute façon la limite.
2.2 Gamme standard — 6 000 à 24 000 barils par heure
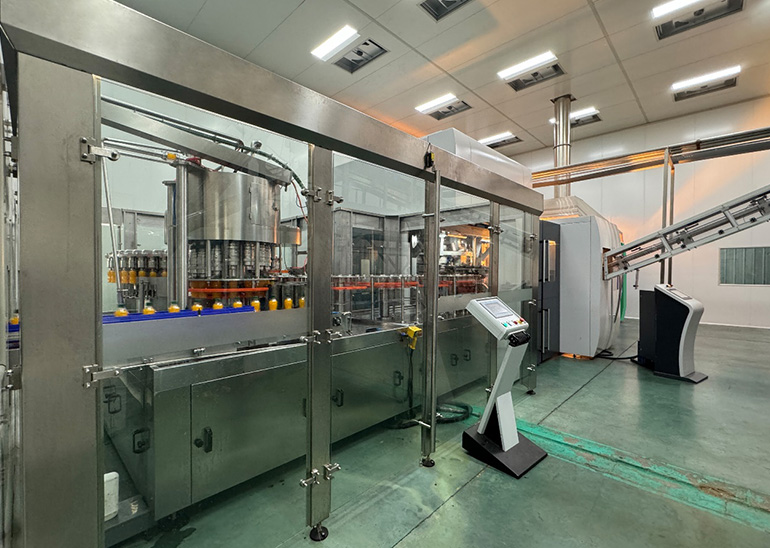
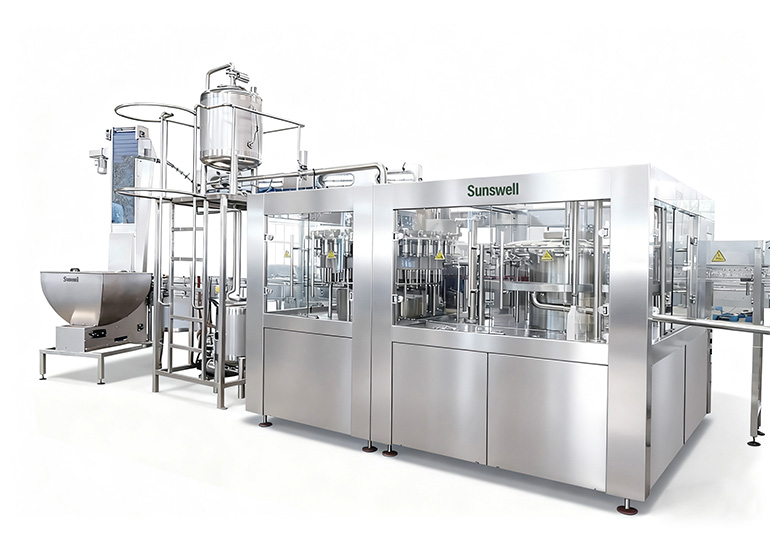
Une remplisseuse volumétrique à chaud, autonome ou intégrée à un bloc, équipée de 40 à 80 vannes. Le chauffage est assuré par un échangeur à plaques ou tubulaire de taille appropriée avec régénération. Le tube de maintien est instrumenté pour l'enregistrement et la dérivation du flux, et le réservoir tampon est à double enveloppe et agité. L'inversion est réalisée par une machine rotative ou à pince, le refroidissement par un tunnel à trois zones et le nettoyage en place (NEP) est semi-automatique via un collecteur de vannes. Les niveaux de remplissage et le dosage sont définis par des recettes ; un changement de format se résume donc principalement à la modification d'une recette et au remplacement de certaines pièces.
2.3 Niveau haute vitesse — 24 000 à 36 000 barils par heure
Un bloc combiné de remplissage à chaud mécanique pour jus clairs et thés, équipé de 80 à 120 vannes sur un grand carrousel, d'un système de soufflage à chaud sur le même bâti et d'un système de transfert par goulot. La régénération est optimisée car la facture énergétique la justifie. Le tunnel de refroidissement comporte trois ou quatre zones avec récupération de chaleur de la première zone, et le nettoyage en place (NEP) est entièrement automatisé avec enregistrement des cycles. Ce niveau de service est uniquement pertinent pour une gamme de produits restreinte fonctionnant à un taux d'utilisation élevé.
3. Comparaison côte à côte
| Ouverture des inscriptions | Courant dominant | Haute vitesse | |
|---|---|---|---|
| Bande de sortie | 2,000 – 6,000 XNUMX HBP | 6,000 – 24,000 XNUMX HBP | 24,000 – 36,000 XNUMX HBP |
| Principe de remplissage | Dosage par piston ou petit remplisseur par gravité | mesure volumétrique | Gravité mécanique, remplissage au niveau |
| Gamme de produits couverts | Pâte à gros grains, visqueuse, en petites quantités | Pâte claire, trouble et fine; portefeuille mixte | Jus clair et thé prêt à boire |
| Stations de dosage | 8 à 24 pistons | 40 à 80 soupapes | 80 à 120 soupapes |
| Disposition des machines | Remplisseuse autonome, souffleur séparé ou bouteilles achetées | bloc de remplissage autonome ou bloc de remplissage à chaud | bloc de remplissage à chaud par soufflage |
| Echangeur de chaleur | Régénération en une seule étape, limitée | Plaque pour pâte transparente, tubulaire pour pâte, avec régénération | Échangeur à régénération élevée, récupération de chaleur conçu dans |
| Réservoir tampon | Petit, à veste | Enveloppé et agité, dimensionné pour les arrêts de ligne | Enveloppe, agitation, contrôle du niveau de remplissage |
| Inverser | Section de convoyeur d'inversion | onduleur rotatif ou à pince | Onduleur rotatif intégré à la ligne |
| Tunnel de refroidissement | Une ou deux zones | Trois zones | Trois ou quatre zones avec récupération de chaleur |
| Système de contrôle | Automate programmable de marque internationale, interface homme-machine de base | Automate programmable de marque internationale, gestion des recettes, historique des alarmes | Automate programmable de marque internationale, gestion des recettes, sortie des données de production |
| Changement de format | Plusieurs heures, principalement manuelles | En général, 1 à 2 heures en fonction des modifications apportées aux ingrédients et à la recette. | Le soufflage de moules est prédominant ; le remplissage est dicté par la recette. |
| Automatisation CIP | Patin mobile, connexions manuelles | Collecteur de vannes semi-automatique | Entièrement automatique avec enregistrement du cycle |
| Opérateurs par quart de travail | 4 – 6 | 4 – 6 | 3 – 5 |
| Capital relatif, ligne entière | Baseline | Meilleure performance du béton | Le plus élevé |
| Capital relatif par BPH | Le plus élevé | Coût en adjuvantation plus élevé. | Le plus bas |
| Énergie relative par litre | Régénération la plus élevée et la plus faible | Modérée | Régénération et récupération de chaleur au niveau le plus bas |
| Références de produits correspondantes | P021, P025 | P005, P018, P026 | P004 |
4. Quels changements interviennent au sein des différents niveaux ?
4.1 Le choix de la vanne relève d'une décision relative au produit, et non d'une décision budgétaire.
Les vannes à piston, volumétriques et à gravité mécanique ne représentent pas trois niveaux de prix pour une même application. Chacune est la solution adaptée à un produit différent. Acheter une remplisseuse mécanique parce qu'elle est moins chère par vanne, et se rendre compte ensuite que le portefeuille de produits nécessite de la pâte à papier, aboutit à une machine irréparable. Une comparaison des principes est disponible dans… Comparaison des types de vannes de remplissage.
4.2 Efficacité de régénération
L'échangeur de chaleur récupère la chaleur du produit chaud sortant pour la transférer au produit froid entrant. Un appareil à régénération rapide est plus coûteux en surface et en espace au sol, mais cet investissement est amorti en consommation de combustible à chaque heure de fonctionnement. Il s'agit du paramètre technique le plus directement lié au coût d'exploitation d'une ligne de remplissage à chaud, et pourtant, il est souvent absent des devis. Demandez-le explicitement et comparez des équipements comparables.
4.3 Étages du tunnel de refroidissement
Le refroidissement par étapes protège la bouteille et, pour le verre, évite les chocs thermiques. Un plus grand nombre de zones implique une machine plus longue et une surface au sol plus importante, et permet également de récupérer la chaleur de la première zone : l’eau sortant de la zone la plus chaude est suffisamment chaude pour être utilisée ailleurs dans l’usine. Les acheteurs calculent généralement le prix du tunnel en fonction de sa longueur ; ils le calculent également en fonction de la consommation d’eau et d’énergie.
4.4 Automatisation du NEP et fréquence de nettoyage
Le traitement des jus, et notamment des jus avec pulpe, impose un cycle de nettoyage spécifique, différent de celui des conduites d'eau. Les différents niveaux de nettoyage varient selon l'importance accordée au respect scrupuleux de la procédure par un opérateur en fin de poste. Un système NEP (Nettoyage en Place) automatique avec enregistrement des cycles représente un investissement, mais son retour sur investissement est assuré par la constance des processus et la documentation fournie lors des audits clients.
4.5 Niveau de contrôle
Les trois niveaux de production utilisent un automate programmable de marque internationale. La différence réside dans les fonctionnalités du logiciel : interverrouillages et affichage des défauts pour l’entrée de gamme, gestion des recettes et historique des alarmes pour le niveau intermédiaire, et affichage des données de production pour le niveau supérieur. Cependant, aucun de ces systèmes ne compense la perte de température d’un réservoir tampon lors des phases de faible activité.
5. Comparaison du remplissage à chaud avec les alternatives, en tant que structure de coûts
Le remplissage à chaud n'est pas la seule façon de fabriquer une boisson acidifiée stable à température ambiante, et les procédés diffèrent davantage par la nature des investissements que par leur montant.
| Élément de coût | Remplissage à chaud | Itinéraires de remplissage à froid avec une approche de préservation différente |
|---|---|---|
| Capital d'équipement de remplissage | Coût en adjuvantation plus élevé. | Meilleure performance du béton |
| Complexité de la salle de traitement | Échangeur de chaleur et maintien en température conventionnels | Contrôle et validation environnementaux plus exigeants |
| Énergie thermique par litre | Haute intensité — chauffer puis refroidir chaque litre | Low |
| Prix de la bouteille | Plus haut — parois thermofixées, col cristallisé, panneaux sous vide | Inférieur — bouteille légère standard |
| Machines supplémentaires | Onduleur et tunnel de refroidissement | Ensemble aval différent |
| Compétences opérationnelles requises | Modérée | Meilleure performance du béton |
| Effet sur la saveur et la couleur du produit | La charge thermique est réelle ; la désaération est utile. | charge thermique réduite |
| Forme générale du coût | Moins cher à l'achat, mais plus cher à l'usage au litre. | Plus cher à l'achat, mais moins cher à l'usage au litre. |
En pratique, les conséquences dépendent du volume. Pour un volume annuel modeste, le coût d'investissement inférieur du remplissage à chaud l'emporte généralement. À mesure que le volume annuel augmente, l'écart en termes d'énergie et de résine s'accentue et la comparaison devient moins pertinente. Il est donc préférable d'effectuer le calcul en fonction de vos propres tarifs et de votre volume prévisionnel plutôt que de considérer l'un ou l'autre argument comme une vérité absolue.
6. Coût de possession : un cadre d'estimation
Les quantités ci-dessous sont des estimations techniques destinées à structurer vos propres calculs, et non des garanties. Veuillez renseigner vos propres tarifs, coûts de production et plan de production.
| Ligne de coûts | Comment l'estimer | Commentaires |
|---|---|---|
| Capital, amorti | Portée de la machine répartie sur la durée de vie prévue et la production | Chutes par bouteille uniquement si la ligne est bien utilisée |
| Énergie de chauffage | L'élévation de la température du produit à environ 75 °C représente environ 290 kJ par litre avant régénération. | Avec une bonne régénération, la puissance nette est d'environ 50 à 60 kJ par litre, soit environ 25 à 30 kg de vapeur pour 1 000 litres. |
| énergie de refroidissement et eau | Le refroidissement de 85 à environ 38 °C représente environ 180 kJ par litre | Sur une boucle de tour, l'appoint par évaporation est de l'ordre de 70 à 100 L pour 1 000 L de produit. |
| pertes de chaleur statiques | Surface du réservoir tampon, de la tuyauterie d'eau chaude et du bol de remplissage | Fonctionne aussi bien pendant les arrêts que pendant la production ; la qualité de l'isolation est une véritable variable. |
| Bouteille et bouchon | Poids de la préforme thermofixée par rapport à une préforme standard | Quelques grammes par bouteille, multipliés par le volume annuel, représentent souvent une valeur supérieure au déficit énergétique. |
| Perte de produit | Décantation de la pulpe, vidange de la ligne au NEP, volumes de démarrage et d'arrêt | Augmente avec le nombre de modifications de la recette, et non avec le rendement. |
| Eau et produits chimiques pour le NEP (nettoyage en place) | Cycles par semaine x volume par cycle | Les portefeuilles en pâte à papier se nettoient plus souvent que les portefeuilles transparents ; établissez la fréquence de nettoyage en fonction de vos propres résultats. |
| Le Droit du Travail | Opérateurs par quart de travail plus heures de changement | Les heures de changement de production sont prédominantes dans les usines multi-SKU. |
| Pièces de rechange | Nombre de soupapes ou de pistons, heures de fonctionnement, abrasivité du produit | La pâte à papier est abrasive ; la durée de vie du joint est plus courte que sur un produit transparent. |
| Superficie | Remplissage, salle de traitement, longueur du tunnel, skid CIP et bassin de rétention | Le tunnel de refroidissement est l'élément le plus long et il est permanent. |
L'énergie thermique est la variable qui distingue le remplissage à chaud de tous les autres travaux de remplissage dont vous avez calculé le coût. Chaque litre est chauffé puis refroidi ; la consommation d'énergie est donc directement liée à la production et non au prix de la machine. Deux devis présentant un investissement initial légèrement différent peuvent s'écarter considérablement sur dix ans si leur rendement de régénération et leur système de récupération de chaleur du tunnel diffèrent. Demandez les deux chiffres avant de comparer les offres.
7. Cinq façons dont cette comparaison peut mal tourner
- Oublier que la préforme thermofixée coûte plus cher. Le col cristallisé, les panneaux sous vide et l'épaisseur de paroi thermofixée ajoutent tous des grammes, et la préforme est achetée pour chaque bouteille pendant toute la durée de vie du produit. Évaluez le prix de la préforme avant de signer avec le remplisseur.
- En excluant le tunnel de refroidissement du schéma et du bilan hydrique. C'est la machine la plus longue de la chaîne, elle fonctionne à l'eau, et son approvisionnement en eau d'appoint représente une contrainte d'aménagement du site dans les régions arides. Sa modernisation coûte beaucoup plus cher que son raccordement au réseau.
- Achat d'une capacité de jus clair, puis traitement de la pulpe. Une remplisseuse mécanique, initialement prévue pour 36 000 bouteilles par heure de jus de pomme, ne peut pas traiter le jus de mangue en poches. Le carrousel étant irréversible, l'usine finit par acquérir une seconde machine.
- Comparer les capitaux sans comparer la régénération. Un échangeur moins cher, avec une régénération plus faible, est amorti en carburant, généralement en quelques années seulement sur une ligne fonctionnant en deux équipes.
- En ignorant les heures de changement de production et de NEP (Nettoyage en Place). Multipliez le nombre de changements de format et de cycles de nettoyage mensuels par le nombre d'heures de production et par la valeur d'une heure de production. Dans une usine de jus multi-références, ce chiffre dépasse souvent l'écart de prix entre deux gammes de produits.
8. Comment comparer équitablement les devis
- Établissez une seule liste de périmètre et envoyez-la à chaque fournisseur : salle de traitement, remplisseuse, capsuleuse, onduleur, tunnel de refroidissement, CIP, convoyeurs, étiqueteuse, emballeuse, pièces détachées, installation, formation.
- Indiquez la gamme de produits avec le pourcentage de pulpe et la taille maximale des particules pour chaque article, et précisez la plage de pH.
- Demandez l'efficacité de régénération de l'échangeur de chaleur ainsi que le nombre de zones de refroidissement et leurs températures de conception.
- Demandez quel est le temps de transition entre vos deux formats les plus différents, et comment il est réalisé.
- Demandez ce qui est pas inclus, par écrit. L'écart entre deux prix se trouve généralement dans cette réponse.
- Convertissez chaque offre en coût par BPH de même envergure, puis vérifiez-la à nouveau en coût par litre par rapport à votre plan de production réel.
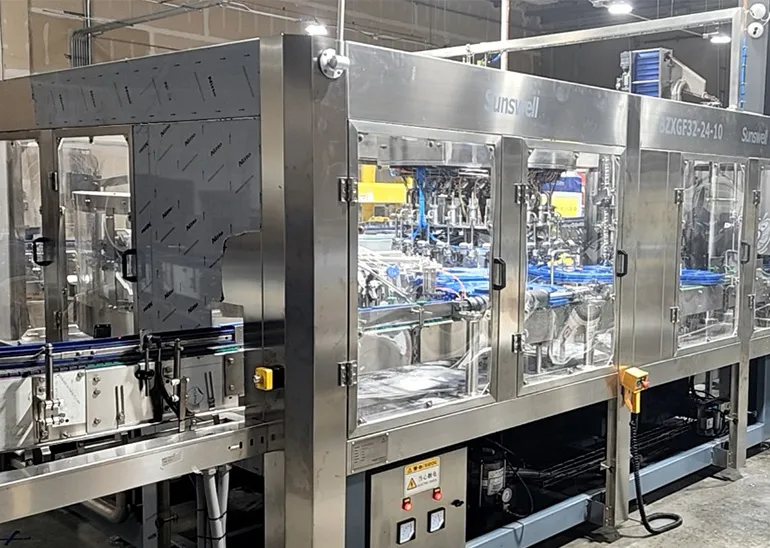
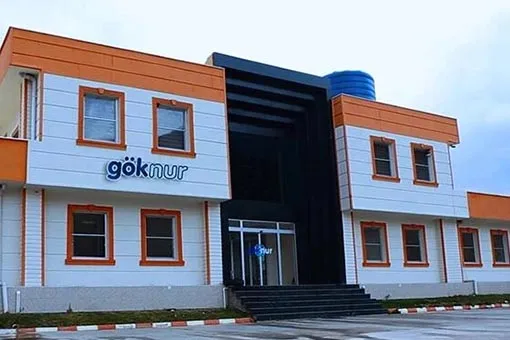
Sunswell fabrique des remplisseuses à chaud et des blocs pour bouteilles PET et verre d'une capacité de 2 000 à 36 000 bouteilles par heure, dont deux lignes de remplissage de jus de 18 000 bouteilles par heure livrées à Goknur en Turquie. La méthode de sélection est… le guide de sélection et les questions courantes FAQ sur le remplissage à chaud des jus et thés.
Foire aux questions
Quelle configuration de remplissage à chaud de jus est la meilleure ?
Le choix de la machine dépend du produit et du volume. Pour les produits à pulpe grossière ou visqueux, une remplisseuse à piston de 2 000 à 12 000 bouteilles par heure est recommandée, quel que soit le budget. Les produits à pulpe fine et les gammes mixtes conviennent à une remplisseuse volumétrique de 6 000 à 24 000 bouteilles par heure. Les jus clairs et les thés, au-delà de 24 000 bouteilles par heure, sont conditionnés sur une ligne de remplissage à chaud mécanique, qui offre le coût par bouteille le plus bas.
Combien coûte une ligne de remplissage de jus à chaud ?
Le prix dépend du débit, du type et du nombre de vannes, du format des bouteilles et de la surface occupée par la salle de process, le tunnel de refroidissement et le système NEP. Les chiffres indiqués avant fixation de ces paramètres sont donnés à titre indicatif uniquement. Comparez les fournisseurs sur le coût par bouteille par heure pour une liste de spécifications identique plutôt que sur le prix de la remplisseuse.
Pourquoi une ligne de remplissage à chaud est-elle plus coûteuse à exploiter qu'une ligne de remplissage à froid ?
Énergie. Chaque litre est chauffé à environ 92-95 °C, puis refroidi à environ 35-40 °C. Le flacon thermofixé nécessite davantage de résine qu'un flacon standard. En revanche, l'investissement initial en équipements de remplissage à chaud est inférieur à celui des procédés utilisant d'autres méthodes de conservation, et le procédé est plus simple à mettre en œuvre et à valider.
Quelle quantité de vapeur utilise le remplissage à chaud ?
Avec une bonne régénération de l'échangeur de chaleur, la puissance calorifique nette est de l'ordre de 50 à 60 kJ par litre, soit environ 25 à 30 kg de vapeur pour 1 000 litres. Sans régénération, elle est plusieurs fois supérieure. L'efficacité de la régénération est l'un des rares paramètres techniques ayant un impact immédiat sur le coût d'exploitation ; il est donc conseillé de la demander par écrit.
Quelle quantité d'eau utilise le tunnel de refroidissement ?
Le tunnel fonctionne en recirculation, la consommation correspond donc à l'appoint plutôt qu'au débit. Dans une boucle de tour de refroidissement, l'appoint par évaporation est de l'ordre de 70 à 100 litres pour 1 000 litres de produit, avant prise en compte des pertes par évaporation et de la purge. Sur un site où l'eau est rare, il s'agit d'une contrainte d'aménagement, et non d'un poste de dépense.
Est-ce qu'une file d'attente plus rapide coûte toujours moins cher par bouteille ?
Uniquement si elle est utilisée. Le coût par bouteille (BPH) diminue à mesure que la production augmente, mais l'amortissement, la maintenance et la consommation d'énergie en veille ne diminuent pas lorsque la ligne est à l'arrêt. Calculez le coût par bouteille réellement vendue par rapport à votre plan de production réel, en tenant compte de la période creuse saisonnière.
Puis-je acheter une remplisseuse mécanique maintenant et produire de la pâte à papier plus tard ?
Non. Il est impossible de convertir un carrousel d'un principe de remplissage à un autre à un coût raisonnable, et une vanne mécanique à grande vitesse se bloque avec la pâte grossière. Si la production de pâte est prévue dans le plan triennal, il est conseillé d'acheter la vanne correspondante dès maintenant et d'accepter le plafond de production.
Qu’est-ce qui change le plus entre les différents niveaux de configuration ?
Temps de changement de format, automatisation du NEP et récupération de chaleur. Les trois niveaux de remplissage s'effectuent à 85–88 °C et produisent des produits à longue conservation. Leur principal avantage réside dans le temps nécessaire au changement de format, la part du cycle de nettoyage dépendante de l'opérateur et la quantité de chaleur récupérée, évitant ainsi un double paiement.
A propos de l'auteure
Rédigé par l'équipe d'ingénierie de Sunswell — dirigée par Howie SOLEILFondateur et PDG, avec 14 ans d'expérience dans la R&D d'équipements de remplissage et de moulage par soufflage et la réalisation de projets clés en main dans plus de 71 pays.
Dernière mise à jour : 07/08/2026 · Révisé par l’équipe d’ingénierie de Sunswell
Contactez notre équipe d'ingénieurs →Recommander les produits
Vous avez un projet précis en tête ?
Indiquez-nous votre produit, le volume cible de bouteilles par heure, les formats de bouteilles et le marché. Nous vous enverrons un plan d'implantation, la liste du matériel nécessaire et une estimation du délai de livraison.
Remplissez le formulaire de demande ↑