

Planificación de proyectos · Serie Combiblock
Planificación de la distribución y el espacio ocupado por la planta de Combiblock
Dimensiona el edificio en función de las zonas asignadas, no de la superficie que ocupará la maquinaria, y calcula el espacio de almacenamiento antes de firmar la compra del terreno.
1,100-2,450 m²
Área cubierta, una línea de 12,000 BPH
5-8 m
Altura libre bajo la estructura
30-40 de caramelos
Presión de aire que sopla
20,000 m²
Instalación de fabricación
444+
Líneas entregadas
Respuesta corta: Una sola línea de embotellado de PET de 12,000 BPH necesita aproximadamente 310-455m² La nave de producción tiene entre 185 y 340 m² de cuartos de servicio y entre 80 y 160 m² de áreas para el personal. El espacio de almacenamiento se calcula en función de los días de cobertura y suele añadir entre 500 y 1,500 m², lo que da como resultado un edificio cubierto de aproximadamente 1,100 a 2,450 m² más el patio. La altura libre debe ser de entre 5 y 8 m, y un bloque combinado elimina por completo el transportador neumático y el depósito de botellas vacías.
🎯 Conclusiones clave
- Planifique a partir de la asignación de zonas, no del área de la máquina. — Añadir aproximadamente un 30 % por encima de los límites operativos para pasillos y acceso de mantenimiento.
- Una línea de 12,000 BPH necesita aproximadamente entre 1,100 y 2,450 m² de superficie cubierta.de los cuales el almacenamiento suele ser el elemento individual más grande
- La altura libre mínima es de 5 m, entre 6 y 8 m es una altura cómoda.La altura es barata antes de encargar la estructura de acero y cara después.
- Construya el sistema de drenaje antes de que la losa esté terminada. — Drenajes de zanja y una pendiente de 1:100 en la zona húmeda, dimensionados para un vertedero de CIP
- Tamaño de almacenamiento a partir del consumo: 240,000 preformas al día a 12,000 BPH durante 20 horas, y varios cientos de movimientos de palés.
- Una segunda línea no duplica el edificio. — Los servicios públicos son en gran parte compartidos, así que dimensione los cuartos de servicio según la cantidad final de líneas el primer día.
En esta página
1. Leer correctamente un número de huella
Casi todas las discusiones sobre el diseño de un proyecto de embotellado comienzan con dos personas que usan la palabra "huella" para referirse a cosas diferentes. Antes de hablar de cualquier área, distinga tres cifras que suelen confundirse:
- Sobre de máquina. El esquema en el plano de disposición general. Es el más pequeño de los tres y el único que un proveedor puede indicar con precisión.
- Margen operativo. El área de trabajo más el espacio para abrir las puertas de seguridad, retirar un molde, cambiar piezas de formato, ubicarse en el panel del operador y pasar un carro. Generalmente, el área de trabajo más un metro en los laterales de acceso y considerablemente más donde se debe extraer un molde o un carrusel.
- Asignación de zonas. El volumen operativo más la proporción de pasillo, zona de amortiguación y circulación que la máquina impone en la nave. Este es el valor que determina el tamaño que debe tener el edificio.
Planifique el edificio a partir de la tercera figura. Un diseño basado en los volúmenes de la máquina cabe en el papel, pero falla al primer cambio de molde, cuando no hay espacio para colocarlo. Como regla general, añada aproximadamente un 30 % a la suma de los volúmenes operativos para la circulación y el acceso de mantenimiento en la nave de producción, y verifique esta cifra con las instrucciones de retirada específicas indicadas en cada plano de cimentación.
2. Huella indicativa para una línea de PET de 12,000 BPH
La tabla que aparece a continuación sirve como herramienta de estimación para una línea de llenado y llenado de soplado que produce 1.5 L de agua sin gas en envases PET a un ritmo de 12 000 botellas por hora en una jornada de 20 horas. Es orientativa y depende de la configuración; utilícela para dimensionar una consulta de construcción y, posteriormente, sustituya cada línea por el plano real una vez que se definan las especificaciones.
| Zona | Área indicativa | ¿Qué lo impulsa? |
|---|---|---|
| Alimentación de preformas y cierres | 20 m² | Tolva, elevador, descifrador y la posición del octabino a su lado. |
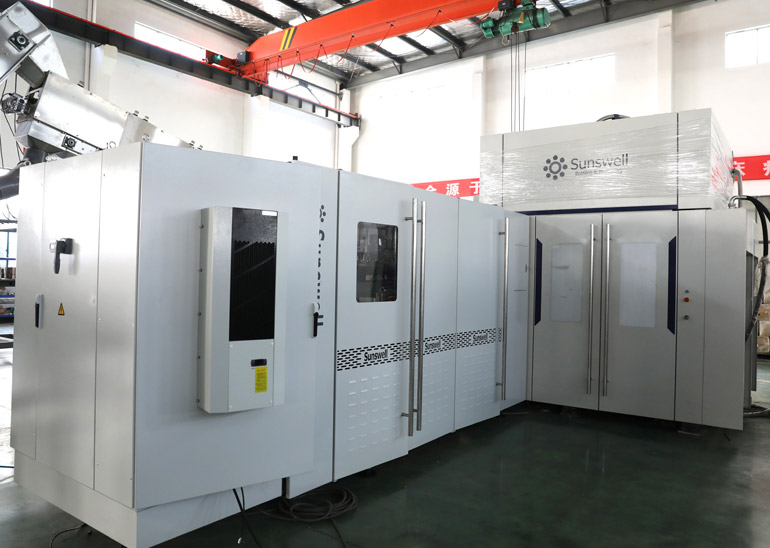
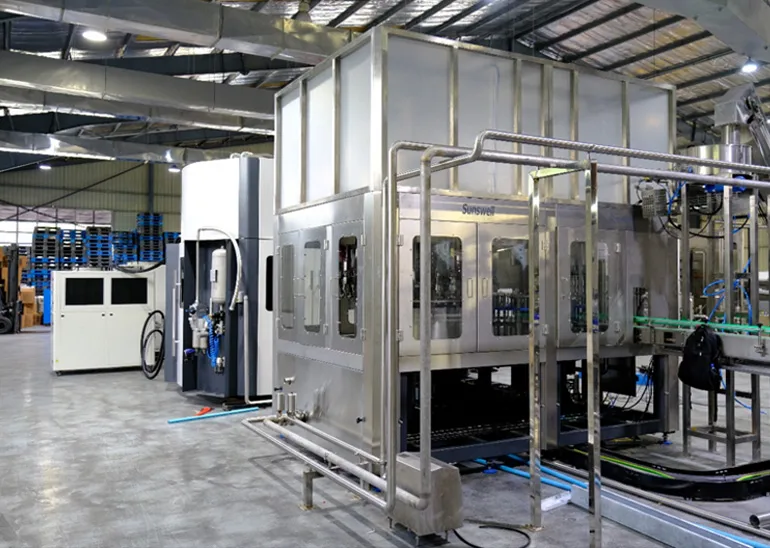
| Tapón de soplado y llenado bloque combinado, con acceso | 90-120m² | Envolvente de la máquina más retirada del molde y lado del servicio |
| Etiquetado | 15-20m² | Tecnología de etiquetado y acceso para cambio de bobina |
| Codificación e inspección | 6-10m² | Codificador, inspección de nivel y tapa, estación de rechazo |
| Transporte y acumulación | 40-70m² | Distancia entre máquinas y cuánto búfer diseña en |
| embalaje retráctil | 25-35m² | Formato de embalaje y manejo de la bobina de película |
| Paletización y manipulación de palés | 45-70m² | Robot o paletizador de capas, almacén de palets, salida de palets completos |
| Pasillos de circulación y mantenimiento | 70-110m² | Aproximadamente el 30% de lo anterior; las rutas de montacargas deciden el mínimo |
| Subtotal de la sala de producción | 310-455m² | Una línea, una sola planta |
| sala de tratamiento de agua | 60-120m² | Depende totalmente del análisis del agua de origen y del tamaño de los tanques. |
| sala de aire comprimido | 40-70m² | Aire de soplado a alta presión de 30 a 40 bar, aire de servicio a baja presión, secadores, receptores. |
| Agua fría y refrigeración | 25-45m² | Temperatura ambiente de diseño y capacidad de refrigeración del molde |
| Sala eléctrica y de control | 20-35m² | Posición del transformador, aparamenta y enrutamiento de cables |
| Sistema CIP y almacén de productos químicos | 20-35m² | Recuento de tanques, contención de derrames y manejo seguro de productos químicos. |
| Laboratorio de calidad | 20-35m² | Alcance de la prueba y si la microbiología se realiza internamente. |
| Subtotal de servicios públicos | 185-340m² | Se comparte si se añade una segunda línea más adelante. |
| Cambio, bienestar y oficinas | 80-160m² | Recuento de personal y zonificación de higiene |
| Almacenamiento de materias primas y productos terminados | 500-1,500m² | Días de cobertura — calculados en la sección 5 |
| Total cubierto | ~1,100–2,450 m² | Una línea de 12,000 BPH con una modesta cubierta de almacenamiento. |
| Patio exterior, tanques, efluentes, energía de reserva | 400-900m² | El radio de giro del camión suele ser dominante. |
Una segunda línea no duplica el edificio. La nave de producción se repite prácticamente igual, pero el tratamiento de agua, el aire comprimido, el agua refrigerada, el laboratorio y las áreas de bienestar se comparten en gran medida y su crecimiento es mucho menor que proporcional. Las plantas que prevean aumentar su capacidad deben dimensionar los cuartos de servicios y las acometidas según el número final de líneas de producción del primer día, y dejar la nave ampliable en una dirección.
3. La estructura del edificio
3.1 Altura libre
Cinco metros de espacio libre bajo cualquier estructura sobre la línea es el mínimo práctico; entre seis y ocho metros es lo ideal. La altura se consume por los elevadores de preformas, las plataformas de servicio en el bloque, los puentes transportadores y el paletizador que levanta un palé completo. Las áreas de almacenamiento con estanterías requieren un cálculo aparte. La altura también es el elemento más económico que se puede adquirir antes de encargar la estructura metálica y el más caro que se puede añadir posteriormente.
Piso 3.2
Tres propiedades importan, en este orden. Carga: diseñar teniendo en cuenta las cargas puntuales en cada plano de cimentación, con una tolerancia mayor bajo las patas de las estanterías y los palés apilados que bajo las propias máquinas. Planitud: aproximadamente a 2 mm por debajo de una regla de 2 m en el área de la máquina, de modo que el bloque se pueda nivelar sin un exceso de lechada. CurarUna losa vertida tarde y cargada pronto es una causa recurrente de problemas de alineación, por lo que el programa de hormigón debe finalizarse antes de que comience la instalación, no durante la misma.
3.3 Drenaje
La zona húmeda —enjuague, llenado, retorno de CIP, enfriamiento o lavado— requiere desagües de zanja con rejillas removibles y una pendiente del piso hacia ellos de aproximadamente 1:100. Dimensionar el desagüe para el vaciado de CIP y el lavado simultáneos, no para un goteo lento. Abrir un sistema de drenaje en una losa terminada después de que las máquinas estén sobre ella cuesta varias veces más que el costo de hormigonarla.
3.4 Introducción de la máquina
El bloque llega en secciones y la caja más grande determina la apertura de la puerta, la ruta interna y el plan de elevación. Verifique las dimensiones y pesos de las cajas con respecto a la puerta, la cuadrícula de columnas internas y el piso a lo largo de la ruta antes del envío. Una abertura temporal en la pared es una solución normal y económica cuando está planificada; no lo es cuando se descubre el día que llega el camión. El detalle de la secuencia está en envío, instalación y puesta en marcha.
4. Cuartos de servicio y dónde ubicarlos
Los cuartos de servicio suelen ser los últimos en ser diseñados y los primeros en ser lamentados. Cuatro de ellos tienen requisitos de ubicación, no solo de área.
- Aire comprimido. El soplado de aire a alta presión (30-40 bar) es el mayor consumidor de energía en una línea de PET, y la caída de presión en un tramo largo a alta presión genera costos constantes. Mantenga la sala cerca del bloque, aíslela acústicamente y dimensione el espacio según los depósitos de aire, el secador y el calor que disipan los compresores.
- Aire a baja presión. Un suministro independiente de 7 a 8 bares alimenta los sistemas neumáticos, de taponado, de transporte y de empaquetado. Hacer funcionar todo, desde la máquina de alta presión hasta un regulador, supone un desperdicio de energía por cada metro cúbico.
- Agua helada. El enfriamiento del molde requiere un flujo confiable a una temperatura estable. Dimensionar en función de la botella más grande y el mes más caluroso, y ubicar la planta de manera que los tramos de tubería sean cortos. Las cifras de consumo se discuten en Consumo de energía y servicios públicos del bloque combinado.
- Tratamiento de aguas. Colóquelo aguas arriba del pabellón con sus tanques de agua cruda y tratada, y déle espacio para el tren de tratamiento que realmente requiere el análisis del agua. El alcance y el área se establecen mediante el análisis, no mediante la velocidad de la línea; vea tratamiento de agua para la producción de bebidas.
- sala eléctrica. En un lugar seco, ventilado, alejado de las zonas de lavado y con una ruta de cableado planificada hasta la línea, en lugar de una improvisada.
5. El tamaño del almacenamiento depende del consumo, no del hábito.
El almacenamiento es la parte más grande y, a menudo, la más subestimada de una planta embotelladora. Haga los cálculos en lugar de elegir un número al azar.
5.1 entrante
Una línea de producción de 12 000 BPH que funciona 20 horas consume aproximadamente 240 000 preformas y 240 000 cierres al día, además de bobinas de etiquetas y películas. Las preformas llegan en octabins con capacidad para entre 25 000 y 35 000 unidades cada uno, según su peso, lo que equivale a entre siete y diez octabins al día. Multiplique esto por los días de cobertura previstos, tenga en cuenta el apilamiento, los pasillos para montacargas y el tamaño de las tiendas donde se reciben los productos. Los plazos de importación y la variabilidad aduanera suelen elevar esta cifra en comparación con una cadena de suministro nacional.
5.2 Saliente
La misma línea produce aproximadamente 360 m³ de producto al día a 1.5 L. Convertido a palés, esto supone varios cientos de movimientos de palés diarios, y cada día de almacenamiento ocupa un espacio considerable en el suelo a cualquier altura de apilamiento realista. La mayoría de las plantas almacenan de dos a cinco días y despachan el resto directamente, lo que convierte al muelle de carga y al patio de camiones en parte fundamental del cálculo de almacenamiento, en lugar de considerarlos un elemento secundario.
Cuenta los camiones y luego calcula el tamaño del patio. Una sola línea de agua de capacidad media genera suficiente volumen de producto terminado para llenar más de una docena de camiones al día. Si el patio no puede dar servicio a esa cantidad de vehículos, el almacén se llena y la línea se detiene, una interrupción causada enteramente por el diseño de la infraestructura.
6. Flujo, zonificación y los aspectos que revisan los auditores
En el diseño hay que dibujar dos flujos por separado, y un tercero encima de ellos.
- Flujo de materiales. Lo ideal es que el flujo sea unidireccional: la materia prima entra por un extremo y el producto terminado sale por el otro. Si el edificio tiene forma de U, conviene mantener las rutas de entrada y salida físicamente separadas en lugar de que compartan un pasillo.
- Flujo de personal. Un único acceso controlado a la nave de producción, a través de vestuarios y lavamanos. No es la misma puerta que utilizan las carretillas elevadoras.
- Zonificación higiénica. Zonas de alta exigencia alrededor del relleno y del camino de cierre, con límites definidos, acabados adecuados y acceso controlado. Dibuje la línea divisoria en el plano; si no aparece en el plano, no existirá en la obra.
Dos mejoras prácticas que resultan económicas en teoría pero costosas a la larga: un taller de mantenimiento y un almacén de repuestos cerca de la línea de producción, y una zona de almacenamiento donde se pueda colocar un juego de moldes o una sección del carrusel durante un cambio de formato. Las plantas que omiten ambas terminan realizando el mantenimiento en el pasillo.
7. Qué elimina un bloque combinado del diseño
El argumento a favor de un diseño en bloque es más sólido de lo que sugiere la comparación entre la máquina y el sobre, porque los elementos eliminados están dispersos en lugar de concentrados.
| Artículo en una línea de soplado y llenado separada | En un bloque combinado | Consecuencia del diseño |
|---|---|---|
| Transportador neumático entre el soplador y la llenadora | No presente | Elimina un tramo aéreo largo, sus soportes y el espacio del suelo debajo de él. |
| Acumulación de botellas vacías | No presente | Las botellas vacías ocupan un gran volumen en relación con su valor; almacenarlas requiere un área real. |
| Tienda de botellas vacía, donde se compran botellas | No presente | Con frecuencia, el artículo de almacenamiento individual más grande que una planta puede eliminar |
| Dos bases para máquinas y dos armarios de control. | Uno de cada uno | Rutas de cables y tuberías más cortas, un puesto de operador. |
| Unidades de soplado de transportadores de aire y su demanda de aire. | No presente | Sala de aire más pequeña y de baja presión, y menos ruido en el pasillo. |
En un terreno virgen, esto se manifiesta como un edificio más pequeño. En una remodelación de un espacio alquilado o existente, a menudo es la razón por la que el proyecto es factible. La comparación cuantificada, que incluye mano de obra y costos operativos, se encuentra en Bloque combinado frente a línea de soplado y llenado separada.
8. Secuencia de diseño y los errores que más cuestan
Trabaje en este orden. Cada paso condiciona al siguiente, y revertir dos de ellos genera retrabajo:
- Corrige el plan de producción. Formatos, salida y horario de funcionamiento. Todo lo que viene después se dimensiona a partir de esto.
- Encargar el análisis del agua. El alcance del tratamiento y el tamaño de la sala se derivan de ello, y su obtención lleva semanas.
- Seleccione la configuración de línea y obtener planos generales de disposición y cimentación, incluidas las instrucciones de retirada.
- Calcular almacenamiento por consumo y días de cobertura, incluyendo el patio de camiones.
- Dibuja las zonas, luego los flujos, luego los cuartos de servicio.
- Comprueba la carcasa: altura libre, cuadrícula de columnas, diseño del piso, drenaje, aberturas de puertas y ruta de acceso.
- Congele el diseño y envíelo para diseño civil.y luego realizar las obras civiles en paralelo con la fabricación de equipos.
Los errores recurrentes son consistentes en todos los proyectos: dimensionar el edificio a partir de envolventes de máquinas en lugar de asignaciones de zonas; dejar el drenaje para después de verter la losa; dimensionar insuficientemente los cuartos de servicio para que no se pueda agregar la segunda línea; colocar una columna donde debe estar el bloque; olvidar la dirección de extracción del molde; y tratar el almacenamiento de productos terminados como espacio de sobra en lugar de como un área calculada. Sunswell ha suministrado plantas de líneas repetidas donde esta planificación es visible en el resultado, incluidas cuatro líneas de 12,000 BPH de 1.5 L para Taza y ocho líneas de embotellado y enlatado para Rauan, ambas en Kazajstán. El dimensionamiento impulsado por la capacidad se cubre en Selección de capacidad del bloque combinadoy el mapa de equipos más amplio en la guía completa de equipos para el llenado de bebidas.
Preguntas frecuentes
¿Cuánto espacio necesita una línea de embotellado?
Para una línea de PET de 12 000 botellas por hora, se estima un presupuesto aproximado de 310 a 455 m² para la nave de producción, de 185 a 340 m² para cuartos de servicio y de 80 a 160 m² para áreas de personal. El almacenamiento se calcula por separado de los días de cobertura y suele añadir entre 500 y 1,500 m², lo que da como resultado un edificio cubierto de aproximadamente 1,100 a 2,450 m².
¿Qué altura libre necesita una nave de embotellado de PET?
Cinco metros de espacio libre es el mínimo práctico para cualquier estructura que se encuentre sobre la línea divisoria. De seis a ocho metros es mejor, ya que los elevadores de preformas, las plataformas de servicio del propio edificio y la paletizadora que apila palés completos alcanzan alturas superiores. Las zonas de almacenamiento con estanterías requieren aún más altura; especifique la altura antes de encargar la estructura metálica.
¿Qué carga y planitud se requieren para el suelo?
Diseñe la losa teniendo en cuenta las cargas puntuales indicadas en el plano de cimentación de la máquina, en lugar de utilizar una medida general, y prevea un margen mayor bajo las patas de las estanterías y bajo los palés llenos. La planitud en la zona de la máquina debe ser de aproximadamente 2 mm medida con una regla de 2 m, compensándose el resto con placas de nivelación y mortero.
¿Cuánto espacio ahorra un bloque combinado?
El ahorro no se limita al espacio que ocupa la máquina. Un bloque elimina el recorrido de la cinta transportadora de aire, la acumulación de botellas vacías y, en muchas plantas, el almacén de botellas vacías; cada uno de estos elementos representa una superficie que, de otro modo, quedaría ocupada entre el soplador y la llenadora. En un emplazamiento con espacio limitado, este suele ser el factor decisivo.
¿Dónde debería ubicarse la sala de aire comprimido?
Lo suficientemente cerca del bloque para que la tubería de alta presión sea corta, ya que la caída de presión en una línea larga de 30 a 40 bares se compensa con el consumo de energía cada hora de funcionamiento. Lo suficientemente lejos, o con aislamiento acústico, para que el ruido no moleste a los operarios. La ventilación y la disipación del calor determinan el tamaño de la sala tanto como las propias máquinas.
¿Para cuántos días debo almacenar materia prima y productos terminados?
Depende de la fiabilidad del suministro y la frecuencia de envío, no de una regla fija. Primero, calcule el consumo: una línea de producción de 12 000 BPH que funciona 20 horas consume alrededor de 240 000 preformas y cierres al día. A continuación, decida cuántos días de producción debe almacenar y conviértalos a superficie útil según su altura de apilamiento.
¿Puedo instalar una línea de embotellado en un edificio ya existente?
A menudo sí, y conviene comprobarlo antes de construir. Los factores determinantes son la altura libre, la disposición de las columnas, la abertura de la puerta frente a la caja más grande, el estado del suelo y si se puede instalar un desagüe en la losa. Adjunte un plano de construcción acotado a su consulta, en lugar de una fotografía.
¿Deberían las personas y los materiales usar las mismas puertas?
No. Entrada de personal separada, con vestuarios y lavamanos en el camino hacia la nave de producción, de las rutas de materiales y palés. Mantener la materia prima entrante y los productos terminados salientes en rutas diferentes donde el edificio lo permita. Adaptar esta separación después de una auditoría es mucho más costoso que diseñarla correctamente.
Acerca del autor.
Escrito por el equipo de ingeniería de Sunswell, liderado por Howie solFundador y director ejecutivo, con 14 años de experiencia en I+D de equipos de llenado y moldeo por soplado, y en la entrega de proyectos llave en mano en más de 71 países.
Última revisión: 07/08/2026 · Revisado por el equipo de ingeniería de Sunswell
Consulta a nuestro equipo de ingeniería →Recomendar productos
Referencias de proyectos
-
Taza, 4 juegos de líneas de embotellado de 12,000 botellas por hora y 1.5 L con bloque combinado para agua, Maldivas
País: Maldivas
Producto: Agua mineralizada embotellada en PET
Capacidad de Carga: 24,000 BPH (500 ml); 2 líneas
La Solución:Línea de producción de agua
Leer más + -
Rauan, 8 conjuntos de líneas de embotellado y enlatado de 12,000 a 24,000 botellas por hora para agua, refrescos y zumos, Kazajistán
País:Kazajistán
Producto: Agua con gas embotellada en PET, refrescos enlatados, té enlatado
Capacidad de Carga: 25000CPH (250ml)
Solución:Tres Líneas,7000BPH(1.5L), 15000CPH(330ml),15000CPH(450ml)
Leer más +
¿Tienes algún proyecto específico en mente?
Indíquenos el producto, el objetivo de botellas por hora, el tamaño de las botellas y el mercado objetivo. Le enviaremos un borrador del diseño, una lista de equipos y una estimación del plazo de entrega.
Rellena el formulario de consulta ↑