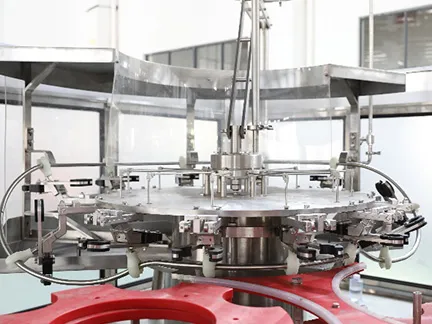
| Alcance de suministro | Impresoras, codificadoras, alimentadores de tapas, dosificadores de nitrógeno, detectores |
| Función | Apoya al relleno sin cambiar su calificación. |
| Control clave | Posición, sincronización, costo de consumibles |
| Integración: | Señales del PLC de llenado o de un sensor independiente |
| Decisión clave | Si el dispositivo justifica su costo por cada 1,000 unidades. |
| Posición típica | Después de la llenadora, antes de la empacadora. |
El equipo auxiliar no aumenta la calidad del relleno. Elimina una tarea manual, una fuente de rechazo o un riesgo de incumplimiento. La prueba es sencilla: si el dispositivo se detiene, ¿se detiene la línea y aumenta la tasa de defectos? Si no ocurre ninguna de las dos cosas, se trata más de una comodidad que de un control.
La posición depende de la señal. Un codificador necesita que la botella se presente a una distancia fija; un alimentador de tapas necesita un búfer antes de la taponadora; un detector necesita una vista despejada y una puerta de rechazo aguas abajo. Mover cualquiera de ellos cambia la sincronización y la lógica de rechazo.
| Inteligencia del | Lo que controla | Consumible |
|---|---|---|
| Codificador o impresor | Fecha y código de lote | Tinta, disolvente o potencia láser |
| Alimentador de tapas | Suministro de tapas a la taponadora | Ninguno, pero se necesita un búfer. |
| Dosificador de nitrógeno | Oxígeno en el espacio de cabeza | Nitrógeno por 1,000 unidades |
| Detector de nivel de llenado | Rechazar la decisión | Ninguna, pero se necesita una puerta de rechazo. |
Los requisitos del sitio, el consumo de aire y energía se encuentran en la Accesorio.
Se puede optar por una señal discreta del PLC de llenado, que es simple y fiable, o por la red de la línea, que permite la gestión de recetas y la generación de informes. Las señales discretas son más fáciles de poner en marcha; la integración en red es más fácil de auditar. La elección dependerá de quién se encargará del mantenimiento.
Los requisitos del sitio, el consumo de aire y energía se encuentran en la Transporte.
Haga funcionar el dispositivo a la velocidad nominal, no a una velocidad de demostración, y cuente los rechazos con el dispositivo encendido y apagado. La aceptación a media velocidad oculta el problema de sincronización que aparece en la primera semana de producción.
La misma pregunta se aborda desde otro ángulo en Control de calidad en el embotellado de agua: sensores en línea y controladoras de peso.
No. No modifica la clasificación del relleno. Reduce el oxígeno en el espacio libre, lo que protege la vida útil. Su valor se mide en vida útil y rechazos, no en BPH (por hora de llenado).
Un láser marca la superficie y no necesita tinta consumible, pero requiere una línea de visión despejada y una posición constante del frasco. Una impresora de inyección de tinta imprime en la mayoría de las superficies y conlleva el costo de la tinta y el disolvente.
Las tapas llegan mal orientadas, el elevador funciona más rápido de lo que la rampa puede liberar, o el ángulo de la rampa no es el adecuado para la tapa. La mayoría de los atascos se deben a la rampa y a la configuración de velocidad, no a un defecto de la tapa.
Sí. La detección sin una puerta de rechazo solo registra el defecto. La puerta necesita un registro de desplazamiento para rechazar la botella que se midió, no la que está detrás.
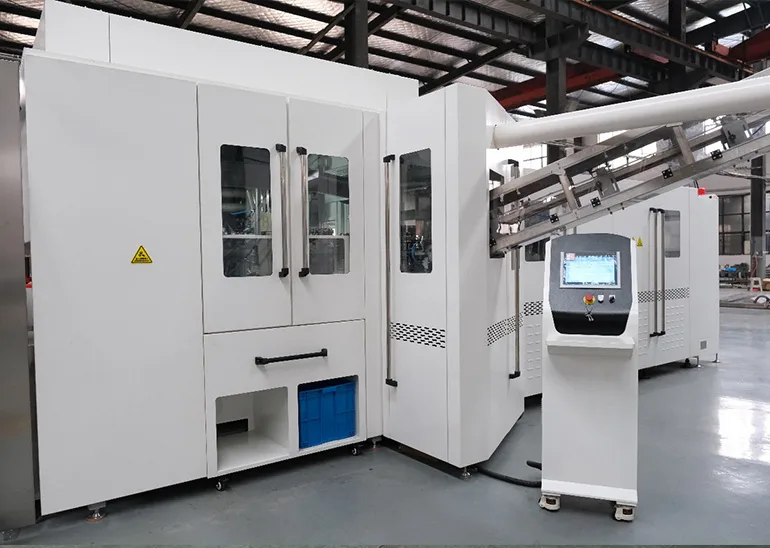
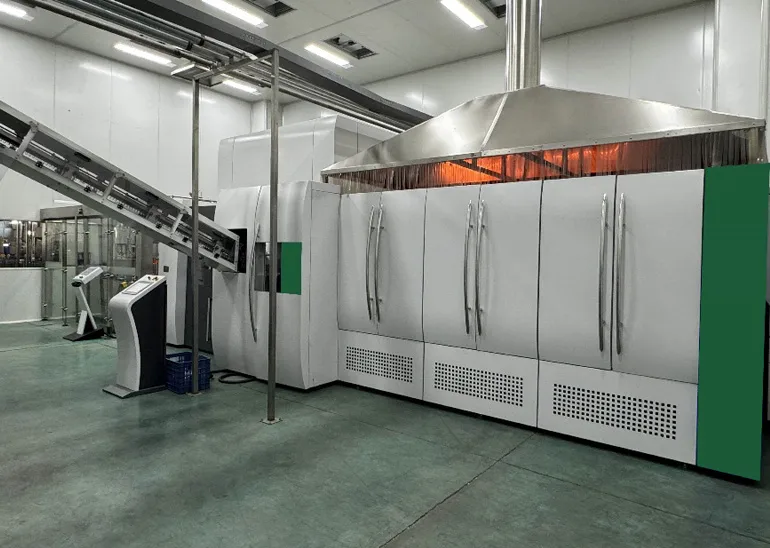
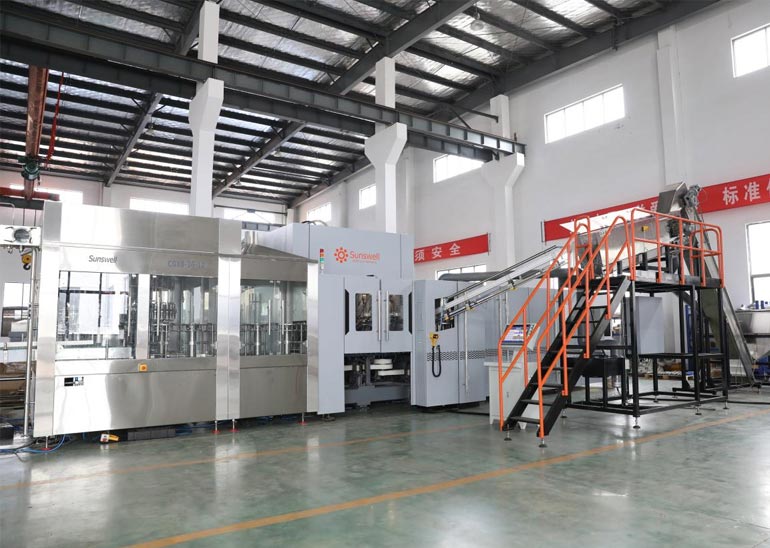
País:Kazajistán
Producto: Agua con gas embotellada en PET, refrescos enlatados, té enlatado
Capacidad de Carga: 25000CPH (250ml)
Solución:Tres Líneas,7000BPH(1.5L), 15000CPH(330ml),15000CPH(450ml)



 +86 13921964455
 [email protected]

Parque industrial A2 Dongjiu, 30 East Jintang Road, Tangshi, Zhangjiagang, Jiangsu 215600, China