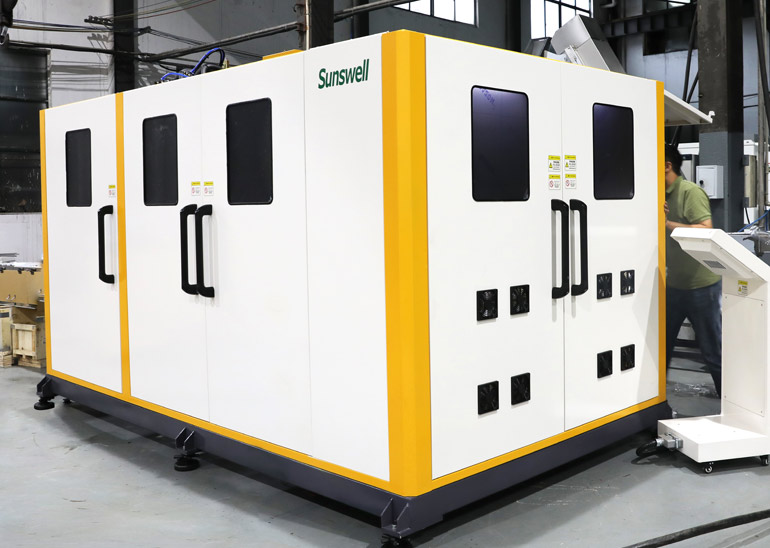
| الأنواع | التشكيل بالنفخ الخطي والدوار |
| إدخال | يتم تسخين قالب البولي إيثيلين تيريفثالات (PET) في فرن قبل نفخه. |
| الناتج | زجاجة متطابقة مع عنق التعبئة والشكل |
| مفتاح التحكم | ملف تعريف درجة حرارة الشكل الأولي، تبريد القالب، نسبة التمدد |
| الاندماج | مستقل، أو داخل وحدة مدمجة |
| القرار الرئيسي | انفخ في المنزل أو اشترِ زجاجات |
يُحدد توزيع درجة حرارة القالب الأولي مسار المادة. فإذا كانت درجة الحرارة منخفضة جدًا، يصبح قاع الزجاجة رقيقًا؛ وإذا كانت مرتفعة جدًا، يتمدد جدارها بشكل غير متساوٍ. يقوم القالب بتبريد الزجاجة وتشكيلها، وتُحدد نسبة التمدد التي يُحددها القضيب وارتفاع القالب توزيع الجدار.
تتمثل إحدى الطرق العملية لزيادة سمك الجدار في التلاعب بمعايير العملية مثل ضغط الهواء ودرجة حرارة القالب ومعدل التبريد.
تغيير القالب عملية ميكانيكية: تشمل نصفي القالب، وإدخال الجزء السفلي، وضبط ارتفاع قضيب التمديد، وإعدادات الفرن، وضبط إعدادات الملقط. في الآلات الخطية، تكون هذه العملية عبارة عن توقف مُجدول يُقاس بعشرات الدقائق؛ أما في الآلات الدوارة، فتستغرق وقتًا أطول نظرًا لوجود تجاويف أكثر يجب ضبطها.
| تشمل | نمط الإخراج | تغييرات التنسيق |
|---|---|---|
| خطي | إنتاج أقل، المزيد من التنسيقات | تغيير متكرر وأقصر |
| دوار | إنتاجية عالية، عدد أقل من التنسيقات | فترة تغيير أطول، المزيد من التسوس |
| مرحلتان في الموقع | تم شراء القوالب الجاهزة | لا يزال يلزم قالب لكل تنسيق |
| وحدة كومبي بلوك مدمجة | مرتبط بحشو | يؤدي التغيير إلى إيقاف الكتلة بأكملها |
متطلبات الموقع، واستهلاك الهواء والماء، كلها مرتبطة بـ التشكيل بالنفخ الخطي.
تتطلب عملية النفخ هواءً عالي الضغط، ويُعدّ إنتاجه أكبر بند في تكلفة الطاقة في خط إنتاج البولي إيثيلين تيريفثالات (PET). وتُشكّل استعادة هواء النفخ، واختيار حجم الفوهات المناسب، وإصلاح التسريبات في دائرة الضغط العالي، ثلاثة عوامل رئيسية تؤثر على التكلفة، ولا يظهر أي منها في عرض أسعار الآلات.
ورقة المواصفات الخاصة بـ النفخ الدوراني تتضمن الأرقام المذكورة هنا بيانات المرافق.
يُحدد شكل عنق الزجاجة أجزاءً مُختلفة في آلة التعبئة وآلة التغطية. ويُحدد شكل جسم الزجاجة عجلات التوجيه وقضبان التوجيه. أما سُمك جدار الزجاجة فيُحدد مدى تحملها لآلة التعبئة والناقل. لذا، فإن أي مشروع لتخفيف وزن الزجاجة بتغيير قاعدتها يُعد مشروعًا لخط التعبئة بقدر ما هو مشروع للزجاجة نفسها.
من خلال تصميم محيط الزجاجة بشكل استراتيجي وتعزيز نقاط الضغط الرئيسية، يمكن للمصنعين تحسين مقاومتها للضغط والصدمات والعوامل البيئية بشكل كبير.
يتم تناول السؤال نفسه من زاوية أخرى في خط إنتاج قوالب نفخ البولي إيثيلين تيريفثالات (PET) ثنائي التجويف بسعة 12,000 عبوة في الساعة.
تقوم الآلة الخطية بتحريك القوالب الأولية عبر التسخين والنفخ في مسار مستقيم، وهي مناسبة للإنتاج المنخفض وتغييرات القوالب المتكررة. أما الآلة الدوارة، فتحمل القوالب على عجلة، وهي مناسبة للإنتاج العالي مع عدد أقل من عمليات التغيير.
قالب أولي واحد لكل زجاجة. وزن القالب الأولي هو نفسه وزن الزجاجة، لذا فإن تخفيف وزن القالب الأولي هو التوفير الرئيسي في المواد، ويؤدي إلى تغيير تركيبة النفخ وغالبًا القالب نفسه.
يتم تحديد ذلك وفقًا لتصميم الزجاجة ومتطلبات مدة الصلاحية، ويتم تحديده بالتنسيق مع مورد القوالب الأولية. توفر القوالب الأولية الأخف وزنًا المواد وتقلل من وقت المعالجة، لذا يجب إعادة التحقق من صحة وصفة النفخ.
يمكن ذلك، مع تعديل درجة الحرارة، لأن الراتنج المعاد تدويره ينصهر ويتمدد بشكل مختلف. هذا التغيير هو تغيير في العملية، ويجب التحقق منه على الراتنج الفعلي قبل الإنتاج.
الدولة:كازاخستان
المنتج: PET المياه المعبأة في زجاجات، المشروبات الغازية المعلبة، الشاي المعلب
السعه: 25000CPH (250 مل)
حل:Three Lines,7000BPH(1.5L), 15000CPH(330ml),15000CPH(450ml)



 +86 13921964455
 [البريد الإلكتروني محمي]

A2 Dongjiu Industrial Park، 30 East Jintang Road، Tangshi، Zhangjiagang، Jiangsu 215600، الصين