

دليل الاختيار · قولبة نفخ البولي إيثيلين تيريفثالات
دليل اختيار آلة نفخ قوالب البولي إيثيلين تيريفثالات (PET) - السعة، حجم الزجاجة، والتصميم المعماري
تبدأ عملية النفخ من قالب أولي، وليس من زجاجة. يتم تحديد الآلة المناسبة بناءً على كمية الإنتاج، والشكل، وما إذا كان جهاز النفخ يعمل بشكل مستقل أو متصلاً بوحدة نفخ مدمجة.
2,000-48,000
تضخم البروستاتا الحميد
2-40
التجاويف النموذجية
0.2-15
مجموعة زجاجات L
444+
الخطوط التي تم تسليمها
71+
الدول المصدرة
الجواب القصير: تقوم آلة نفخ قوالب البولي إيثيلين تيريفثالات (PET) بتسخين قالب أولي ونفخه داخل قالب لتشكيل زجاجة، لذا يعتمد اختيارها على شكل القالب الأولي والزجاجة، وعدد التجاويف، والإنتاج، وليس على الزجاجة النهائية. تناسب آلات النفخ الخطية الأحجام الصغيرة والمرنة، بينما تناسب الآلات الدوارة الإنتاج العالي والثابت، مع نقطة فاصلة بين 12,000 و18,000 زجاجة في الساعة للأحجام القياسية من 0.2 إلى 2 لتر. تُصنّف الأحجام الصغيرة والكبيرة ضمن فئتين مختلفتين من الآلات. عند إنتاج يزيد عن 12,000 زجاجة في الساعة تقريبًا، عادةً ما تتفوق آلة النفخ والتعبئة والتغطية من حيث الوزن، وسهولة الاستخدام، وعدد المشغلين؛ أما عند إنتاج أقل من ذلك، أو عند بيع الزجاجات الفارغة، فإن آلة النفخ المنفصلة هي الخيار الأفضل.
🎯 أهم النقاط
- يبدأ النفخ من قالب أولي، وليس من زجاجة — مواصفات التشكيل المسبق والفرن والقالب معًا
- خطي لحجم مرن؛ دوار لإنتاج ثابت عالي (تقاطع ~12-18 ألف نبضة في الساعة)
- يتم تحديد الناتج بناءً على عدد التجاويف — حوالي 1,500-2,200 زجاجة/تجويف-ساعة عند 0.5 لتر
- الفئتان الصغيرتان (0.2-2 لتر) والكبيرتان (3-15 لتر) هما فئتان مختلفتان
- عدد مرات الفوز بالكتل التي تتجاوز 12,000 كتلة في الساعة؛ منفاخ منفصل في الأسفل، أو إذا كنت تبيع زجاجات فارغة
- الرقبة هي الجزء الوحيد الذي لم يتم إصلاحه — تبريد الرقبة مهم عند السرعة
على هذه الصفحة
1. لماذا تبدأ عملية التشكيل بالنفخ من قالب أولي؟
لا تقوم آلة التشكيل بالنفخ بملء الزجاجة، بل تصنعها من قالب أولي من مادة البولي إيثيلين تيريفثالات (PET)، وهو عبارة عن أنبوب سميك الجدران من مادة PET مصمم على شكل عنق الزجاجة. يُسخّن القالب الأولي في فرن حتى يصبح البولي إيثيلين تيريفثالات قابلاً للتمدد، ثم يُنفخ بهواء مضغوط داخل قالب ليأخذ شكل الزجاجة. ولذلك، يعتمد اختيار الزجاجة على شكل القالب الأولي وهندسة الزجاجة، وعدد التجاويف، والإنتاج، وليس على الزجاجة النهائية كما هو الحال في اختيار الزجاج والعلب.
يمكن أن يعمل جهاز النفخ بشكل مستقل، حيث يغذي وحدة تعبئة منفصلة عبر ناقل هوائي، أو يمكن دمجه في وحدة نفخ وتعبئة وتغطية حيث يتم نفخ الزجاجة وتعبئتها دون إخراجها من الآلة. يُعد هذا الاختيار - منفصل أو مدمج - القرار الأول، ويعتمد بشكل أساسي على الإنتاج والشكل، كما هو موضح في قسم الوحدات المدمجة أدناه.
تبدأ عملية التشكيل بالنفخ من قالب أولي، وليس من زجاجة. يتم تحديد تصميم القالب الأولي وإعدادات الفرن والقالب معًا؛ تغيير أحدهما دون الآخر يؤدي إلى تغيير جودة الزجاجة.
يُشكل الطلب على عبوات البولي إيثيلين تيريفثالات (PET) المحرك الرئيسي لمعظم استثمارات التشكيل بالنفخ، لأن المياه والمشروبات الغازية والعصائر تُشحن جميعها في عبوات PET، وتُعتبر العبوة هي الغلاف. ولذلك، يتم تحديد مواصفات آلة النفخ بناءً على حجم المشروب وشكله، ويمكن استخدام نفس الآلة مع المياه والمشروبات الغازية والعصائر بمجرد توافق شكل العبوة - ويتم تحديد المنتج في مرحلة التعبئة، وليس في مرحلة النفخ.
2. السعة والإنتاج
تُقاس قدرة آلات نفخ القوالب بالزجاجات في الساعة (BPH) لحجم زجاجة محدد. ويُحدد الإنتاج بعدد تجاويفها وسرعة تسخين كل تجويف وتمديده وتبريده للزجاجة. كقاعدة عامة، يُنتج التجويف الواحد ما بين 1,500 و2,200 زجاجة في الساعة لحجم 0.5 لتر، وذلك حسب الآلة والزجاجة. لذا، يحتاج خط إنتاج بقدرة 24,000 زجاجة في الساعة إلى ما يقارب 12 إلى 16 تجويفًا لهذا الحجم. استخدم هذه المعلومات للتحقق من صحة عرض السعر، وليس لتحديد الكمية المطلوبة.
يقل الإنتاج مع زيادة حجم الزجاجة، لأن الزجاجة الأكبر حجماً تحتاج إلى وقت أطول للتسخين والتبريد وقالب أكبر. لن يحافظ خط الإنتاج المصمم للأحجام الصغيرة على نفس معدل الإنتاج مع الأحجام الكبيرة، وقد لا يحافظ خط الإنتاج المصمم لحجم 0.5 لتر على نفس المعدل مع حجم 1.5 لتر. حدد الحجم المطلوب لحجم الزجاجة الرئيسي وتأكد من السرعة الموضحة في الرسم التخطيطي.
| نطاق الإخراج | الاستخدام النموذجي | عدد التجاويف (مؤشر) | ملاحظات |
|---|---|---|---|
| 2,000–8,000 عضلة صدرية في الساعة | إقليمي، مرن | 4-10 | غالباً ما تكون خطية ومتعددة الأشكال |
| 8,000–18,000 عضلة صدرية في الساعة | المياه الرئيسية/CSD | 10-20 | شائع في المحركات الدوارة فوق 12 ألف |
| 18,000–36,000 عضلة صدرية في الساعة | مياه عالية السرعة / مشروبات غازية | 20-40 | دوار، يتم ضبطه حسب الحشو |
| حجم كبير 3-15 لتر | ماء، زيت طعام | 2-6 | عائلة منفصلة كبيرة الحجم |
تندمج الآلات الدوارة بسلاسة أكبر في وحدات الإنتاج المتكاملة، لأن وحدة التدوير المستمرة تتوافق مع وحدة التعبئة والتغطية المستمرة. أما الآلات الخطية، فعادةً ما تعمل بشكل مستقل وتُغذي وحدة التعبئة عبر ناقل هوائي. يرتبط نوع الآلة وهيكلها ارتباطًا وثيقًا: فإذا كنت تتجه نحو وحدة إنتاج متكاملة، فغالبًا ما تتجه نحو آلة دوارة.
قبل طلب عرض سعر، يُنصح بفحص حجم الإنتاج السنوي لديك إلى وحدات برميل في الساعة عند أسطوانتك الرئيسية ومقارنته بقاعدة التجويف. إذا كان عدد التجاويف الناتج قريبًا من نقطة التقاطع بين التصميم الخطي والدوار، فإن اختيار التصميم مناسب؛ أما إذا كان أقل بكثير، فالتصميم الخطي هو الخيار الأمثل، مما يوفر عليك النفقات الرأسمالية؛ وإذا كان أعلى بكثير، فالتصميم الدوار أو وحدة التبريد المركزية هو الأنسب. يتضمن دليل اختيار السعة جميع معايير النطاق، ونقطة التقاطع هي نطاق وليست خطًا فاصلًا، لذا تأكد من صحة بيانات أسطوانتك الفعلية بدلًا من الاعتماد على القاعدة العامة فقط.
3. الخطي مقابل الدوراني
تقوم آلات النفخ الخطية بتحريك القوالب الأولية عبر المحطات بشكل متقطع، بينما تقوم آلات النفخ الدوارة بتحريكها باستمرار حول منصة دائرية. تتميز الآلات الدوارة بسرعة وكفاءة أعلى عند الإنتاج العالي والثابت، بينما تتميز الآلات الخطية بانخفاض تكلفتها ومرونتها في عمليات تغيير القوالب والإنتاج بكميات أقل. ويبلغ متوسط الطاقة الإنتاجية لكل منهما حوالي 12,000 إلى 18,000 قالب في الساعة للأحجام القياسية من 0.2 إلى 2 لتر.
| خطي | دوار | |
|---|---|---|
| الناتج | منخفض، مرن | عالية، ثابتة |
| التغيير | أبسط وأسرع بين التنسيقات | أكثر مشاركة |
| التكلفة النسبية | أقل | أكثر |
| أفضل ل | إقليمي، متعدد وحدات التخزين | تنسيق فردي عالي الحجم |
| الاندماج | عادة ما تكون منفصلة | عادة في كتلة مدمجة |
لا يقتصر الاختيار على السرعة فقط. فالمصنع الذي ينتج العديد من الأصناف بكميات متوسطة غالباً ما يفضل الإنتاج الخطي لمرونة تغيير الأصناف حتى في الحالات التي قد يصل فيها الإنتاج الدوار إلى نفس المعدل من الناحية الفنية؛ أما المصنع الذي ينتج صنفاً واحداً بكميات كبيرة فيفضل الإنتاج الدوار لسلاسته وانخفاض تكلفة الزجاجة الواحدة.
الزجاجات غير الدائرية - بيضاوية، مستطيلة، أو مصممة حسب الطلب - قابلة للنفخ، لكنها تحتاج إلى قالب أولي وتصميم قابل للتمديد يتناسب مع شكلها، وعادةً ما يكون إنتاجها أبطأ من الزجاجة الدائرية ذات الحجم نفسه لأن توزيع المادة يصعب التحكم فيه. حدد الشكل المطلوب مبكرًا؛ فالزجاجة الدائرية سعة 1 لتر تختلف في طريقة نفخها وتختلف في السعر.
4. حجم الزجاجة وشكلها
تُصنّف آلات التعبئة والتغليف ذات الأحجام الصغيرة (0.2-2 لتر) والكبيرة (3-15 لتر) ضمن فئتين مختلفتين. يختلف حجم القالب وقوة التثبيت وطريقة التعامل مع عنق الزجاجة ونظام التبريد، كما لا يمكن حمل زجاجة سعة 15 لترًا من حلقة عنقها وهي ممتلئة كما هو الحال مع زجاجة سعة 0.5 لتر. تشتري المصانع التي تبيع كلا الحجمين منفاخين، عادةً بسرعات مختلفة تمامًا، ويجب عليها تصميم المبنى بما يتناسب مع كليهما.
| عامل | تأثير ذلك على الآلة | ما الذي يجب تأكيده |
|---|---|---|
| الحجم (صغير/كبير) | عائلة مختلفة من القوالب والمشابك | أي عائلة ستديرها |
| ارتفاع زجاجة | يضبط ارتفاع الفرن والقالب | ارتفاع كامل منفوخ |
| الانتهاء من الرقبة | مجموعات تبريد القوالب الأولية والعنق | الرسم النهائي والتفاوتات المسموح بها |
| تصميم القاعدة | يضبط التبريد والاستقرار | هندسة أساسية مع مورد القوالب الأولية |
| الشكل | مجموعات قابلة للتمدد والتشكيل | يحتاج الشكل غير المستدير إلى مزيد من العناية |
يمكن تصنيع الزجاجات بأشكال غير دائرية أو حسب الطلب، ولكن ذلك يتطلب تصميمًا دقيقًا للقوالب الأولية وعملية التمديد، وعادةً ما يكون إنتاجها أبطأ من الزجاجات الدائرية القياسية ذات السعة نفسها. يرجى تحديد الشكل المطلوب عند طلب عرض السعر؛ فالزجاجة الدائرية سعة 1 لتر تختلف عن الزجاجة غير الدائرية سعة 1 لتر في طريقة النفخ.
تُشكّل تكلفة القوالب الأولية الجزء الأكبر من تكلفة المواد في صناعة زجاجات البولي إيثيلين تيريفثالات (PET)، وهي أعلى من تكلفة استهلاك تكلفة الآلة لكل زجاجة عند الإنتاج بكميات كبيرة، لذا فإن وزن القوالب الأولية هو العامل الحاسم في تحديد جدوى الزجاجات اقتصادياً. يساهم تخفيف وزن القوالب الأولية بالتعاون مع المورد ومصمم القوالب في تقليل كمية المواد المستخدمة لكل زجاجة في جميع مراحل الإنتاج، ولهذا السبب يتم تحديد القوالب الأولية والقالب معاً بدلاً من شرائهما بشكل منفصل.
5. تشكيل مسبق، فرن وعنق
تُحدد تكلفة وجودة الزجاجة من خلال القالب الأولي. فوزن القالب الأولي، وتصميم البوابة، وتوزيع المواد، كلها عوامل تُحدد سُمك الجدار وقوته، ويقوم الفرن بتسخين القالب الأولي لضمان تمدد مادة البولي إيثيلين تيريفثالات (PET) وتوجيهها بالشكل الصحيح. كما يُحدد عدد مصابيح الفرن وطريقة التحكم بها مدى تجانس تسخين القالب الأولي، مما يُحدد بدوره تجانس السُمك وتناسق الزجاجة.
تُعدّ معالجة عنق الخيط أمراً بالغ الأهمية، فهو الجزء الوحيد الذي لا يُعاد تشكيله، إذ يحمل الخيط ويجب أن يحافظ على ثبات أبعاده أثناء التسخين والنفخ. ويُعتبر تبريد عنق الخيط ومعالجته جزءاً من مواصفات الماكينة، وتزداد أهميتهما في خطوط الإنتاج عالية السرعة حيث تتم معالجة عنق الخيط آلاف المرات في الساعة.
| العناصر | أطقم / مجموعات | ملاحظات |
|---|---|---|
| وزن القوالب المسبقة | وزن الزجاجة وتكلفتها | خفيف الوزن مع مورد القوالب المسبقة |
| مصابيح الفرن | تجانس الحرارة | مزيد من التحكم = زجاجات أفضل |
| قضيب التمديد | توجيه المادة | يحدد قوة الزجاجة |
| تبريد الرقبة | ثبات الخيط | حرج عند أعلى مستويات السرعة |
يُحسّن هذا النظام أيضًا من مستوى النظافة والإنتاجية، إذ لا تتعرض الزجاجة للهواء بين عملية النفخ والتعبئة، ولا يُنتج أي زجاجات مُعرّضة للتلف بسبب ميلانها أو خدشها. بالنسبة لخطوط الإنتاج ذات الحجم الكبير، تتراكم هذه الخسائر الصغيرة لتشمل ملايين الزجاجات سنويًا، وهذا أحد أسباب تفوق هذا النظام من حيث التكلفة، وليس فقط من حيث السرعة.
يعتمد اتساق جودة الزجاجات خلال دورة الإنتاج على ثبات درجة حرارة الفرن من وردية إلى أخرى، ولذلك فإن التحكم في الفرن وتوفير قوالب التشكيل بشكل مستقر أهم من عدد تجاويف خط الإنتاج. خط الإنتاج الذي يسخن بشكل غير متساوٍ ينتج زجاجات متفاوتة في سمك الجدار وحجم التعبئة، وتظهر هذه الاختلافات على شكل زجاجات معيبة أو ضعيفة عند التعبئة. حدد مستوى التحكم في الفرن بناءً على المنتج وميزانية الرفض، وليس بناءً على أقل سعر، لأن الفرن الرخيص يُدفع ثمنه من خلال المواد والرفض طوال عمر خط الإنتاج.
6. منفاخ منفصل أو وحدة مدمجة
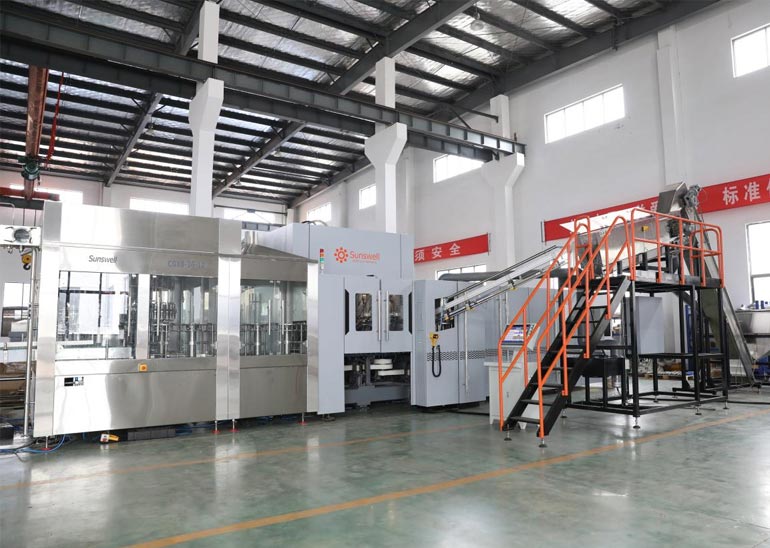
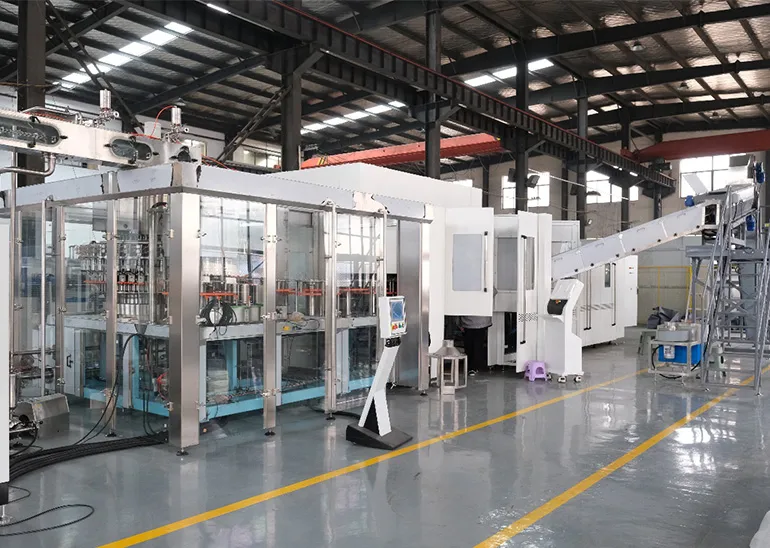
عند إنتاجية تزيد عن 12,000 زجاجة في الساعة تقريبًا للعبوات القياسية سعة 0.2-2 لتر، عادةً ما يكون استخدام وحدة النفخ والتعبئة والتغطية هو الخيار الأمثل من حيث وزن الزجاجة، ومساحة الأرضية، وعدد المشغلين، لأن الزجاجة تُنفخ وتُعبأ دون مغادرة الماكينة ودون الحاجة إلى ناقل هواء. أما عند إنتاجية أقل من 8,000 زجاجة في الساعة تقريبًا، أو للعبوات كبيرة الحجم، أو ذات الأشكال غير المألوفة، أو عند بيع الزجاجات الفارغة أيضًا، فإن شراء وحدة نفخ منفصلة بالإضافة إلى وحدة غسل وتعبئة وتغطية يظل الخيار الأفضل.
تتم مقارنة الكتلة والخط المنفصل في وحدة مدمجة مقابل خط منفصلونطاقات السعة عبر كل عائلة منتجات موجودة في اختيار سعة الكتلة المدمجةبالنسبة للمروحة كوحدة مستقلة، يتراوح نطاقها بين آلات النفخ.
اختر التصميم المعماري المناسب لحجم مشروعك، وليس للموضة الرائجة. إن تحديد كتلة أقل من سرعتها الاقتصادية هو طريقة مكلفة لنفخ الزجاجات؛ أما تحديد خط منفصل أعلى من نطاق الراحة الخاص به فيكلفك أرضية ومشغلين.
بالنسبة لمصنع يُنتج أيضًا عبوات زجاجية أو معدنية، تُعدّ آلة نفخ عبوات البولي إيثيلين تيريفثالات (PET) أحد مبادئ التعبئة الثلاثة، لذا يُنصح بتصميم قاعة الإنتاج بحيث لا تتنافس هذه الآلات الثلاث على نفس المرافق ومساحة التعبئة. يتراوح نطاق آلات النفخ باختلاف أنواع العبوات بين آلات النفخ، وعائلة الكتل موجودة في مجموعة كومبي بلوك.
7. اختيار التكوين الخاص بك
خمسة مدخلات تحدد معظم المواصفات:
- الإخراج بالتنسيق الرئيسي الخاص بك. هذا يحدد عدد التجاويف ونوع الجهاز (خطي أو دوار).
- حجم صغير أو كبير. 0.2–2 لتر و 3–15 لتر هما عائلتان مختلفتان.
- شكل زجاجة. الشكل الدائري هو الأسرع؛ أما الأشكال غير الدائرية فتحتاج إلى مزيد من العناية في التصميم.
- منفصل أو مدمج. يتم تحديد ذلك بشكل أساسي بناءً على حجم الإنتاج وما إذا كنت تبيع زجاجات فارغة.
- قم بالتشكيل الأولي والقولبة. حدد ذلك مع مورد القوالب الأولية الخاص بك بناءً على رسم الزجاجة.
بمجرد تحديد البنية والتنسيق، فإن الخيارات المتبقية هي مستوى الطبقات والأتمتة، مقارنةً بـ تكوينات قولبة نفخ البولي إيثيلين تيريفثالات ومستويات الأسعاريتم تجميع الأسئلة الأكثر شيوعًا التي يطرحها المشترون في الأسئلة الشائعة حول نفخ قوالب البولي إيثيلين تيريفثالات.
حدد حجم التجاويف بما يتناسب مع حجم الزجاجة، ثم اختر نوع الفتحة (خطي أو دوار) بناءً على الحجم. إن شراء آلة دوارة ذات 40 تجويفًا لخط إنتاج بسعة 6,000 برميل في الساعة ينفق رأس مال لن يتم استخدامه أبدًا.
بالنسبة للخطوط الكاملة، يوضع المنفاخ في الداخل خط إنتاج المياه, خط المشروبات الغازية و خط إنتاج العصير الحلول، وعائلة الكتل موجودة في مجموعة كومبي بلوك.
الأسئلة المتكررة
ما الذي تقوم به آلة النفخ والتشكيل بالقولبة تحديداً؟
تقوم هذه العملية بتسخين قالب أولي من مادة البولي إيثيلين تيريفثالات (PET) ونفخه داخل قالب لتشكيل زجاجة. القالب الأولي هو نقطة البداية، وليس الزجاجة النهائية، لذا يعتمد الاختيار على هندسة القالب الأولي والزجاجة، وعدد التجاويف، والإنتاج - وليس على زجاجة موجودة مسبقًا كما هو الحال مع الزجاج أو العلبة المعدنية.
آلة نفخ القوالب الخطية أم الدوارة - أيهما أحتاج؟
تُستخدم المضخات الخطية (المتقطعة) لإنتاجية منخفضة ومرنة، وغالبًا ما تتطلب تغييرًا متعدد التجاويف؛ بينما تُستخدم المضخات الدوارة (المستمرة) لإنتاجية عالية وثابتة. عند إنتاجية تتجاوز 12,000-18,000 كبسولة في الساعة تقريبًا في الأحجام القياسية من 0.2 إلى 2 لتر، تُعد المضخات الدوارة الخيار الأفضل عادةً؛ أما عند إنتاجية أقل من ذلك، فتكون المضخات الخطية أرخص وأكثر مرونة.
كم عدد التسوسات التي أحتاجها؟
كقاعدة عامة، ينتج تجويف واحد ما بين 1,500 و2,200 زجاجة في الساعة بسعة 0.5 لتر، وذلك حسب نوع الآلة والزجاجة. يحتاج خط إنتاج بسعة 24,000 زجاجة في الساعة إلى ما يقارب 12 إلى 16 تجويفًا بنفس السعة. استخدم هذه المعلومات للتحقق من صحة عرض السعر، وليس لتحديد المواصفات النهائية، وتأكد من ذلك في رسم الزجاجة.
هل يمكن لآلة نفخ القوالب أن تنتج زجاجات سعة 0.5 لتر و 5 لتر؟
تُصنّف آلات التعبئة والتغليف ذات الأحجام الصغيرة (0.2-2 لتر) والكبيرة (3-15 لتر) ضمن فئتين مختلفتين. يختلف حجم القالب وقوة التثبيت وطريقة التعامل مع عنق الزجاجة والتبريد، ولا يمكن لآلة التعبئة والتغليف ذات الأحجام الصغيرة التعامل مع زجاجة سعة 15 لترًا. تشتري المصانع التي تبيع كلا النوعين من الآلات منفاخين، عادةً بسرعات مختلفة تمامًا.
هل يجب أن يكون المنفاخ منفصلاً أم ضمن وحدة مدمجة؟
عند تجاوز معدل إنتاج 12,000 زجاجة في الساعة تقريبًا في الأحجام القياسية، عادةً ما تتفوق وحدة النفخ والتعبئة والتغطية من حيث وزن الزجاجات ومساحة الأرضية وعدد المشغلين. أما عند انخفاض معدل الإنتاج عن 8,000 زجاجة في الساعة تقريبًا، أو في الأحجام الكبيرة، أو الأشكال غير المألوفة، أو عند بيع الزجاجات الفارغة أيضًا، فإن شراء وحدة نفخ وتعبئة منفصلة يُعد الخيار الأفضل.
ما وظيفة فرن التشكيل المسبق؟
يسخن الفرن القالب الأولي إلى درجة الحرارة التي تسمح لمادة البولي إيثيلين تيريفثالات (PET) بالتمدد والتشكل بشكل صحيح. ويحدد عدد مصابيح الفرن ومستوى التحكم مدى تجانس تسخين القالب الأولي، مما يضمن توحيد سمك الجدار وقوة الزجاجة. ويتم تحديد تصميم القالب الأولي وإعدادات الفرن معًا، وليس بشكل منفصل.
ما هو أقصى وزن يمكن أن تصل إليه الزجاجة؟
أخف وزنًا داخل وحدة التشكيل مقارنةً بخط الإنتاج المزود بناقل هوائي، لأن الزجاجة ذات المقبض العنقي لا ترتكز على قاعدتها ولا تحتاج إلى هامش الصلابة الذي يتطلبه مسار الناقل. يتم تحديد الوزن الأمثل بالتنسيق مع مورد القوالب الأولية ومصمم القالب بناءً على ارتفاع الزجاجة، ونوعية العنق، والحمل العلوي المطلوب للتوزيع. أي رقم يُذكر قبل مراجعة الرسم هو مجرد تقدير.
هل يشمل التدريب استخدام آلة النفخ؟
يُقدَّم تدريب المشغلين وفنيي الصيانة أثناء مرحلة التشغيل، ويجب تضمينه في العقد مع تحديد مدته ونطاقه. ويشمل التدريب التشغيل، وتغيير القوالب، وضبط الفرن، والمعايرة، والتشخيص الأولي للأعطال، وذلك باللغات التي يستخدمها فريقكم.
عن المؤلف
كتبه فريق الهندسة في صن سويل - بقيادة هاوي صن، المؤسس والرئيس التنفيذي، بخبرة 14 عامًا في مجال البحث والتطوير لمعدات التعبئة والنفخ وتسليم المشاريع الجاهزة في أكثر من 71 دولة.
آخر مراجعة: 2026-08-10 · تمت المراجعة بواسطة فريق هندسة Sunswell
اسأل فريقنا الهندسي →المنتجات ذات صلة
مراجع المشروع
-
خط تعبئة فيزيت، سعة 12,000 زجاجة في الساعة، سعة لتر واحد، مزود بوحدة كومبي بلوك للمشروبات الغازية، كازاخستان
الدولة: كازاخستان
المنتج: المشروبات الغازية المعبأة في زجاجات PET
السعه: 12000BPH (1 لتر)
حل:خط انتاج المشروبات الغازية
المزيد + -
تازا، 4 مجموعات من خطوط تعبئة المياه سعة 1.5 لتر بقدرة 12,000 زجاجة في الساعة مع وحدة تجميع المياه، جزر المالديف
الدولة: جزر المالديف
المنتج: مياه معدنية معبأة في زجاجات PET
السعه: 24,000BPH (500 مل)؛ 2 خطوط
حل:خط إنتاج المياه
المزيد + -
راوان، 8 مجموعات من خطوط تعبئة وتغليف المياه والمشروبات الغازية والعصائر، بطاقة إنتاجية تتراوح من 12,000 إلى 24,000 زجاجة في الساعة، كازاخستان
الدولة:كازاخستان
المنتج: PET المياه المعبأة في زجاجات، المشروبات الغازية المعلبة، الشاي المعلب
السعه: 25000CPH (250 مل)
حل:Three Lines,7000BPH(1.5L), 15000CPH(330ml),15000CPH(450ml)
المزيد +
هل لديك مشروع محدد في ذهنك؟
أخبرنا بالمنتج، والسعر المستهدف لكل زجاجة، وأحجام الزجاجات، والسوق. سنرد عليك بتصميم مبدئي، وقائمة بالمعدات، وتقدير لوقت التسليم.
املأ نموذج الاستفسار ↑