

Руководство по выбору · Стеклянная бутылка
Руководство по выбору машины для розлива в стеклянные бутылки — производительность, размер бутылки и тип клапана.
Стекло обрабатывается вручную, а не выдувается. Выбор подходящего оборудования зависит от производительности, формата бутылок и типа разливаемого напитка — негазированного, газированного или горячего.
2,000-18,000
Стеклянные линии BPH
0.2-1.5
Типичное стекло L
3
Семейства клапанов: гравитационные, изобарические, с горячим наполнением.
444+
Линии доставлены
71+
Страны экспорта
Короткий ответ: Розлив в стеклянные бутылки начинается с предварительно промытой бутылки, а не с заготовки — выдувание не производится, поэтому выбор зависит от объема производства, диаметра и высоты бутылки, а также от самого продукта. Для негазированной воды и вина используется гравитационный или механический розлив; для газированных напитков необходимы изобарические противонапорные клапаны; для соков и чая используются клапаны горячего розлива при температуре 85–88 °C. Разлив осуществляется снизу вверх, чтобы ограничить пенообразование и окисление. Объем производства варьируется от нескольких тысяч до примерно 18 000 бутылок в час, в зависимости от количества клапанов и формы бутылки.
🎯 Основные выводы
- Стекло наполняется, а не выдувается. — Отбор начинается с готовой бутылки, а не с заготовки.
- Негазированная вода и вино: самотеком или механическим способом; газированные напитки: изобарическим способом; сок/чай: горячим розливом при температуре 85–88 °C.
- Наполнение стакана снизу вверх для ограничения образования пены, окисления и разрушения
- Производительность 2,000–18,000 бушелей в час.устанавливается количеством клапанов и горлышком/концом бутылки.
- Комбинированный блок предназначен для ПЭТ.Стеклообработка осуществляется по принципу ополаскивания-наполнения-укупорки без использования выдувного формовочного аппарата.
- Закрытие устанавливает укупорочную машину.не наполнитель — коронка, винт, ROPP или пробка.
На этой странице
1. Почему стекло меняет правила игры
Линия по производству ПЭТ-бутылок начинается с заготовки и выдувает бутылку на станке. Линия по производству стеклянных бутылок начинается с готовой бутылки, изготовленной кем-то другим, поэтому первая операция — это не выдувание, а промывка. Нет необходимости интегрировать выдувную машину, бутылку нельзя перемещать за горлышко под полным весом так же, как ПЭТ-бутылку, и упаковка тяжелее и хрупкее, чем ПЭТ. Поэтому выбор зависит от производительности, формата бутылки и продукта, а не от выбора заготовки и пресс-формы, как в случае с линией по производству ПЭТ-бутылок.
Выбор типа укупорочного устройства также зависит от конкретного производителя. Для кроненпробок, винтовых пробок, роликовых пробок и пробковых крышек требуется разная укупорочная машина, которая должна быть настроена в соответствии с наполнителем. Дешевле определить тип укупорочного устройства на этапе проектирования, чем обнаружить несоответствие во время ввода в эксплуатацию, поскольку укупорочная машина, устройство подачи крышек и момент затяжки определяются уже на этапе проектирования. Винная линия и пивная линия, которые выглядят одинаково со стороны наполнителя, могут сильно отличаться на этапе укупорки.
Выбор стекла обычно определяется рынком, а не машиной. Стекло создает ощущение премиум-класса, лучше защищает продукт от света и кислорода, чем ПЭТ, для чувствительных напитков, и подходит для продуктов, продаваемых с указанием происхождения, таких как вино, крафтовое пиво и вода премиум-класса. Компромисс заключается в весе, хрупкости и более высокой стоимости упаковки за бутылку, что необходимо учитывать при проектировании линии. Сначала следует рассматривать выбор как стратегию упаковки; машина будет действовать исходя из этого.
Система Glass работает по принципу ополаскивания-наполнения-укупорки, а не как комбинированный блок. Если ваш план предполагает блок выдувания-наполнения-укупорки, то это предположение относится к линии по производству ПЭТ-бутылок. Компания Glass исключает стадию выдувания и добавляет устройство для ополаскивания бутылок в передней части.
2. Емкость и производительность
Производительность линий по розливу в стеклянные бутылки составляет примерно от 2,000 до 18,000 бутылок в час. Практический предел определяется количеством клапанов карусели, диаметром бутылки и характеристиками продукта, а не одним единственным показателем. Как правило, клапан для негазированной воды или вина обеспечивает производительность порядка 600–900 бутылок в час при объеме 0.5 л, поэтому для линии производительностью 12,000 бутылок в час требуется около 14–20 клапанов; клапаны для газированных напитков и горячего розлива работают дольше и требуют больше клапанов при той же номинальной скорости, поскольку розлив происходит медленнее на каждой станции.
Размер бутылки снижает номинальную скорость. Пивная бутылка объемом 330 мл и бутылка соуса объемом 1 л не будут работать с одинаковой производительностью на одном и том же карусели, поскольку время открытия клапана и время обработки увеличиваются с объемом. Выберите размер линии для того формата, который вы будете использовать чаще всего, и подтвердите скорость на чертеже бутылки перед подписанием договора — общая номинальная скорость для аналогичной бутылки не является гарантией для вашей. Если вы продаете несколько размеров, запросите скорость для каждого, а не только для самого маленького.
| Выходной диапазон | Типичное использование | Количество клапанов (ориентировочное) | Заметки |
|---|---|---|---|
| 2,000–6,000 ДБЧ | Крафтовое пиво, вино, небольшие партии. | 8-18 | Часто с вращающейся, иногда с прерывистой подачей. |
| 6,000–12,000 ДБЧ | Региональное пиво, газированные напитки, соки | 18-32 | Вращающаяся карусель, укупорочная машина с регулируемым шагом |
| 12,000–18,000 ДБЧ | Обычные сорта пива и газированные напитки | 32-50 | Точное время срабатывания, согласованный податчик крышек |
| Более 18 000 бушелей в час | Высокообъемное CSD в стандартном стекле | 50+ | Обычно это оправдано только в масштабах. |
3. Тип клапана соответствует типу изделия.
Принцип розлива определяется самим продуктом, точно так же, как и в случае с ПЭТ — стекло меняет только саму бутылку, а не физические принципы. Для негазированной воды и вина используются гравитационные или механические клапаны; для газированных напитков — изобарические противодавленные клапаны; для сока и чая — клапаны горячего розлива при температуре 85–88 °C. Относительная точность такая же, как и везде: механическая — самая низкая, объемная или с датчиком нагрузки — самая высокая, а горячий и изобарический розлив — это требования, специфичные для конкретного продукта, а не меры повышения точности.
Для газированных напитков изобарический клапан является обязательным. Он выравнивает давление в бутылке с давлением в резервуаре с помощью CO₂ перед открытием клапана, поэтому напиток попадает в бутылку под давлением, а газировка остается в растворе. Гравитационный или механический клапан вспенил бы напиток и выпустил газ в момент открытия. При горячем розливе клапан и тракт подачи жидкости в бутылку должны выдерживать температуру и термический шок при охлаждении, что является требованием как к оборудованию, так и к бутылке.
| Продукт | Valve | Температура заполнения | Почему |
|---|---|---|---|
| Негазированная вода, минеральная вода | Гравитация или механическое воздействие | окружающий | Самый дешевый и подходящий вариант в случаях, когда заявленный допуск по объему невелик. |
| Вино - Wine | Гравитация или механическое воздействие | окружающий | Мягкое, низкое поглощение кислорода; допустимо использование метода, основанного на уровне кислорода. |
| Пиво, CSD | Изобарическое противодавление | При комнатной температуре, охлажденный | Удерживает CO₂ в растворе, предотвращает образование пены. |
| Сок, чай (с длительным сроком хранения) | Механическое или объемное наполнение горячим воздухом | 85-88 ° C | Термообработка бутылки и крышки при розливе. |
| Соус, вязкий | Объемный или поршневой | Комнатная или теплая | Обрабатывает вещества различной вязкости и твердых частиц. |
Решение о выборе клапана подробно рассматривается в контексте комбинированного блока в следующем разделе. комбинированные типы заправочных клапанови диапазоны емкости по продуктам находятся в выбор комбинированной мощности.
4. Размер бутылки, отделка и пробка.
Диаметр определяет шаг клапана на карусели — более широкие бутылки означают меньшее количество клапанов на том же диаметре револьверной головки, что снижает номинальную скорость при том же размере машины. Высота определяет положение защитного кожуха, синхронизацию вращения звездообразного колеса и подачу крышек. Отделка горлышка определяет тип укупорочной машины; стандартная кроненпробка, винтовая пробка 28 мм или 38 мм, алюминиевая роликовая пробка и винная пробка — это четыре разных типа укупорочных машин, и их сочетание — это процесс переключения, а не настройка.
| фактор | Влияние на машину | Что подтвердить |
|---|---|---|
| Диаметр | Устанавливает шаг клапана и количество клапанов на заданной револьверной головке. | Внешний диаметр вашей бутылки |
| Высота | Комплектация защитных элементов, звездообразного колеса, высоты подающего механизма крышек. | Полная высота, заполнена и закрыта крышкой. |
| Отделка шеи | Задает тип укупорочной машины и момент затяжки. | Завершение чертежа и допусков. |
| Закрытие | Настраивает укупорочную машину и подачу крышек. | Корона / винт / ROPP / пробка |
| Вес стекла | Настройка ускорения обработки, плавности подачи | Грамматическая и базовая конструкция |
Вес стеклянной бутылки имеет большее значение, чем у ПЭТ, потому что бутылка — это упаковка, а не временная формовка. Более тяжелое дно выдерживает транспортировку, но требует больше материала на единицу продукции; более легкое дно требует более бережного обращения и лучшей подачи. Это решение о конструкции бутылки принимается совместно с поставщиком стекла и влияет на характеристики оборудования для обработки, а не наоборот.
Присылайте эскиз бутылки до составления сметы, а не после. Шаг резьбы, количество клапанов, подача и укупорочная машина — все это задается исходя из геометрии бутылки. Линия, предназначенная для аналогичной бутылки, не обязательно подойдет для вашей без доработки.
5. Способ наполнения: снизу вверх, а не сверху вниз.
Наполнение стеклянной бутылки происходит снизу вверх. Заливная трубка входит в бутылку и остается ниже поднимающейся поверхности жидкости, что подавляет пенообразование, ограничивает поглощение кислорода и снижает механический удар, вызывающий разрушение. Для газированных напитков бутылка сначала подвергается противодавлению, поэтому жидкость поступает в бутылку под давлением, и потери CO₂ остаются низкими. При горячем розливе продукт поступает в горячем виде, подвергается термообработке, а свободное пространство над жидкостью заполняется по мере охлаждения.
Потери при разбивании бутылок минимизируются за счет регулирования времени, а не за счет замедления всей линии. Регулируемые по времени звездообразные колеса, плавная подача и выгрузка, а также отбраковка на ополаскивателе, удаляющая бутылки со сколами или трещинами до того, как они достигнут разливочной машины, позволяют снизить потери. Линия, предназначенная для работы с жесткими материалами, аналогичными тем, что используются для ПЭТ, будет терять стекло; линия, предназначенная для работы со стеклом, в этом не нуждается. Отбраковка на ополаскивателе обходится дешевле, чем повреждение бутылок внутри разливочной машины, поэтому класс ополаскивателя является частью проекта, а не второстепенным фактором.
Для напитков, чувствительных к кислороду, розлив снизу вверх также сохраняет вкус. Розлив сверху заполняет наполнитель воздухом, оставляя его в свободном пространстве; розлив через погруженную трубку обеспечивает низкий уровень забора воздуха и позволяет устройству для розлива создавать более чистый вакуум при горячем розливе. Это небольшое механическое решение, оказывающее ощутимое влияние на продукт, срок годности которого частично определяется окислением.
6. Ополаскивание, CIP-мойка и интеграция с последующими этапами обработки.
Поскольку стекло поступает грязным, а не отформованным чистым, ополаскивание бутылок является первой реальной операцией, и его качество должно быть учтено в спецификации. Новое стекло ополаскивается воздухом и водой или стерильной водой; для возвратного стекла требуется предварительная мойка перед ополаскиванием. Схема CIP на пути следования продукта является вторым элементом, который дешевле указать в спецификации линии, чем добавить позже, поскольку модернизация существующей линии путем установки контура очистки обходится дорого и редко обеспечивает такую же чистоту.
На последующих этапах производства стеклянной тары необходима этикетировочная машина, способная работать с круглыми или некруглыми бутылками, и упаковочная машина, загружающая стеклянную тару без рывков. Укупорочная машина является ключевым элементом; этикетировочная и упаковочная машины должны успевать за потоком, не становясь узким местом. В тех случаях, когда стеклянная тара является одним из нескольких форматов, планируйте цех таким образом, чтобы линия по производству стеклянной тары и любой комбинированный блок ПЭТ-бутылок не конкурировали за одну и ту же зону подачи и упаковки.
Потребляемая мощность также отличается от линии по производству ПЭТ-пластика. В стекольной промышленности нет выдувной машины, поэтому нет нагрузки от сжатого воздуха высокого давления для выдувания, но ополаскиватель и CIP-система потребляют очищенную воду, которую в линии по производству ПЭТ-пластика тратят на охлаждение, а укупорочная машина и любые пневматические этапы по-прежнему нуждаются в чистом сухом воздухе. Чистое потребление электроэнергии сопоставимо, но профиль меняется — стоит уточнить это при составлении коммерческого предложения, чтобы расчет потребления электроэнергии на объекте соответствовал фактическому потреблению стекольной линии, а не предположению, что это линия по производству ПЭТ-пластика.
7. Выбор конфигурации
Пять входных параметров определяют большую часть спецификации:
- Температура продукта и температура наполнения. Тем не менее, карбонизация или горячее наполнение однозначно определяют семейство клапанов.
- Рисунок бутылки. Диаметр, высота, отделка горловины и плотность определяют характеристики карусельной и укупорочной машинки.
- Настройте вывод в соответствии с вашим основным форматом. Это определяет количество клапанов; уточняйте по чертежу, а не по общепринятым показателям.
- Закрытие. Корончатые, винтовые, ROPP или пробковые укупорочные устройства регулируют работу укупорочной машины и устройства подачи крышек.
- Объем. Ополаскиватель, наполнитель, укупорочная машина, этикетировщик, упаковщик и паллетизатор — все они определяют, что находится в линии, а что — на пути к ней или после нее.
После определения семейства клапанов и их формата остаются варианты уровня конфигурации и автоматизации, которые сравниваются в Конфигурации и ценовые уровни оборудования для производства стеклянных бутылокНаиболее часто задаваемые покупателями вопросы собраны в Часто задаваемые вопросы о наполнении стеклянных бутылок.
Подберите клапан в соответствии с продуктом, а затем подоберите размер карусели под бутылку. Покупка клапана для заправки горячей водой или поворотной 50-клапанной установки для линии розлива 6,000 баррелей в час означает капитальные затраты на продукт, объем которого никогда не будет использован.
В то время как стекло является лишь одним из нескольких форматов, более широкая картина, включающая ПЭТ и банки, представлена в ассортимент разливочных машини целые строки находятся в пределах определенной области видимости. решение для производственной линии по производству пива и решение для производственной линии по выпуску сока.
Часто задаваемые вопросы
Можно ли наполнить стеклянную бутылку в комбинированном блоке?
Нет. Блок выдувания-наполнения-укупорки выдувает бутылку из заготовки непосредственно перед розливом, что подходит только для ПЭТ. Стекло поставляется в виде готовой бутылки, поэтому оно работает на ополаскивателе-наполнителе-укупорочной машине без выдувной машины. Наполнитель и укупорочная машина очень похожи, но нет стадии выдувания, которую нужно было бы интегрировать.
Какой клапан мне нужен для газированного напитка в бокале?
Изобарический противоточный клапан. Он создает предварительное давление в бутылке до уровня давления в резервуаре с помощью CO₂ перед открытием жидкостного клапана, благодаря чему напиток поступает без падения давления, а пена остается контролируемой. Механические или гравитационные клапаны не могут удерживать газировку во время наполнения.
Какая температура используется для наполнения стаканов соком и чаем?
Для получения сока длительного хранения и чая, разливаемого при комнатной температуре, а не в холодильник, следует использовать горячий розлив при температуре 85–88 °C. При розливе продукт подвергается термообработке бутылки и крышки, затем охлаждается, и свободное пространство в бутылке заполняется фильтром. Точные характеристики продукта и значения pH следует указывать на этапе составления коммерческого предложения, поскольку они определяют характеристики клапана и бутылки.
Почему стакан наполняют снизу?
Наполнение снизу вверх предполагает погружение заправочной трубки ниже уровня поднимающейся жидкости, что ограничивает образование пены, снижает поглощение кислорода и уменьшает ударную нагрузку, приводящую к разбитию бутылок. Наполнение сверху образует пену и брызги и используется редко, за исключением очень медленных, открытых линий для негазированных напитков.
С какой скоростью может двигаться линия по производству стекла?
Производительность составляет примерно от 2,000 до 18,000 бутылок в час в зависимости от диаметра бутылки, количества клапанов и вида напитка. Пиво и газированные напитки в бутылках объемом 330–500 мл из кроненстекла находятся на верхней границе этого диапазона; в больших или нестандартных бутылках производительность ниже, поскольку время задержки открытия клапана и необходимость манипуляций с ним дольше.
Ограничивает ли форма бутылки возможности машины?
Да. Диаметр определяет шаг резьбы на карусели, а высота — положение защитного кожуха и податчика крышек. Для очень узких, очень широких или очень высоких бутылок требуется меньшее количество клапанов или специальный держатель. Отправьте чертеж бутылки заранее, чтобы шаг резьбы и подача соответствовали вашей конкретной бутылке.
Какая крышка подходит для наполнителя для стекла?
Корончатая, роликовая или прессовая шнековая пробка, а также пробка или пробковое покрытие для вина. Укупорочная машина выбирается для укупорки, а не для наполнителя, но эти два элемента должны использоваться одновременно. Сообщите поставщику тип укупорочной машины до составления коммерческого предложения — это повлияет на выбор укупорочной машины, устройства подачи крышек и момент затяжки.
Стекло более хрупкое в обращении, чем ПЭТ?
Да, и это именно то, для чего она предназначена. При подаче и выгрузке используется щадящая обработка, синхронизированные звездообразные колеса и меньшее ускорение, чем на линии для ПЭТ. Повреждения снижаются за счет контролируемого времени и удаления сколов и трещин на выходе из промывочного аппарата, а не за счет медленной работы линии по всей длине.
Об авторе
Автор статьи — команда инженеров Sunswell под руководством... Хауи САНОснователь и генеральный директор, имеющий 14-летний опыт в разработке и производстве оборудования для розлива и выдувного формования, а также в реализации проектов «под ключ» в более чем 71 стране.
Последнее обновление: 06.08.2026 · Проверка выполнена инженерной командой Sunswell
Задайте вопрос нашей инженерной команде →Рекомендовать продукцию
Ссылки на проекты
-
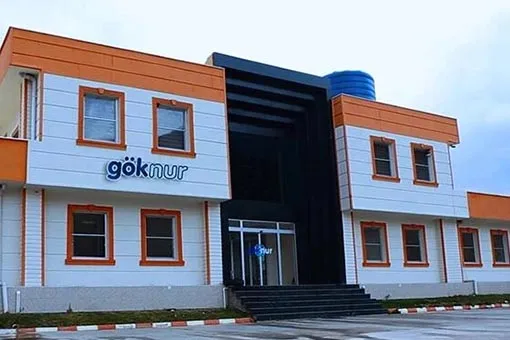
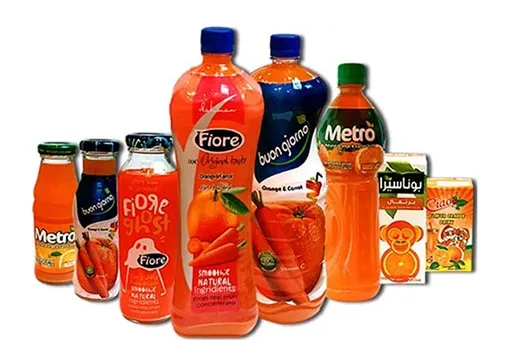
Гокнур, 2 комплекта линий розлива сока производительностью 18 000 бутылок в час, Турция.
Страна: Турция
Продукт: Сок в стеклянных и ПЭТ-бутылках
Производительность: Стеклянная бутылка емкостью 20000 бутылок в час (330 мл); ПЭТ-бутылка емкостью 4000 литров в час (3 л)
Решение:Линия по производству сока
Подробнее + -
Дахман, линия консервирования производительностью 24 000 банок в час для компании CSD, Сирия.
Страна: Сирия
Продукт: Газированные безалкогольные напитки в алюминиевых банках
Производительность: 24000 CPH (250 мл)
Решение:Линия по производству газированных напитков
Подробнее + -
Taza, 4 комплекта линий розлива воды объемом 1.5 л производительностью 12 000 бутылок в час с комбинированным блоком, Мальдивы.
Страна: Мальдивы
Продукт: Минеральная вода в ПЭТ-бутылках
Производительность: 24,000 500 бутылок в час (2 мл); XNUMX линии
Решение:Линия по производству воды
Подробнее +
У вас есть конкретный проект на примете?
Расскажите нам о продукте, целевом показателе BPH, размерах бутылок и рынке. Мы ответим вам предварительным проектом компоновки, списком оборудования и примерными сроками выполнения заказа.
Заполните форму запроса ↑