

Руководство по выбору · Алюминиевая банка
Руководство по выбору машины для розлива в алюминиевые банки — производительность, размер банок и тип клапана.
Банки запаиваются, а не закрываются крышками. Выбор подходящего оборудования зависит от производительности, формата банок и типа наполняемого напитка — негазированный, газированный или горячий.
6,000-36,000
Линии подачи воды в банки CPH
202/211
Типичные диаметры банок
3
Семейства клапанов: неподвижные, изобарические, с горячим наполнением
444+
Линии доставлены
71+
Страны экспорта
Короткий ответ: Алюминиевые банки наполняются на разливочной машине, затем герметизируются двойным швом, а не закрываются пробкой. Для газированных напитков и пива используются изобарические противодавильные клапаны для удержания CO₂; для соков и чая — клапаны горячего наполнения при температуре 85–88 °C; для негазированных напитков — объемные или гравитационные клапаны. Линии розлива в банки работают быстро — до 36 000 банок в час на стандартных банках объемом 330 мл — потому что банка жесткая, а герметизация происходит быстро. Выбор зависит от производительности, диаметра и высоты банки, а также от продукта.
🎯 Основные выводы
- Банки запечатаны, а не закрыты крышками. — наполнитель плюс уплотнитель, без укупорочного устройства
- Газированные напитки и пиво: изобарический метод; соки/чай: горячее розлив при температуре 85–88 °C; негазированные напитки: объемный или самотечный метод.
- Скорость потока может достигать ~36 000 циклов в час. на стандартных форматах
- Выходной сигнал устанавливается одновременно количеством клапанов и уплотнительными головками.
- Жесткая банка — никаких проблем с поломкой, наполнение снизу вверх.
- Диаметр банки, шаг резьбы и инструмент для обработки швов, регулировка торца и установка диаметра банки.
На этой странице
1. Чем отличаются банки?
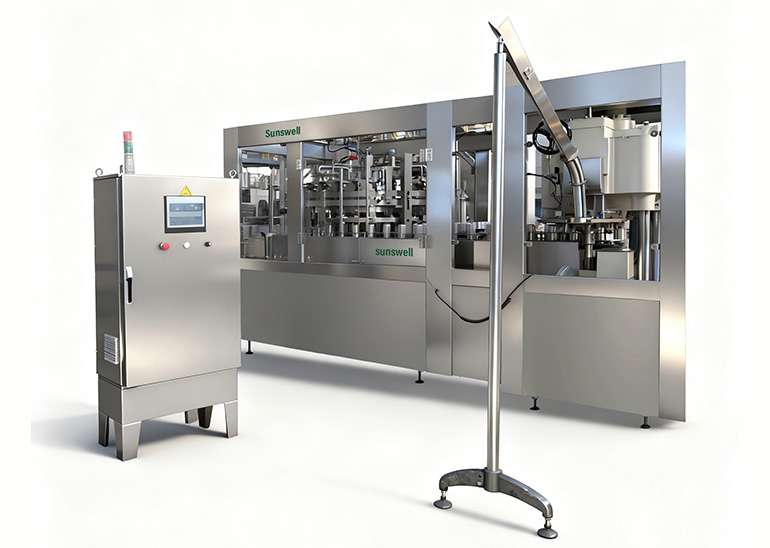
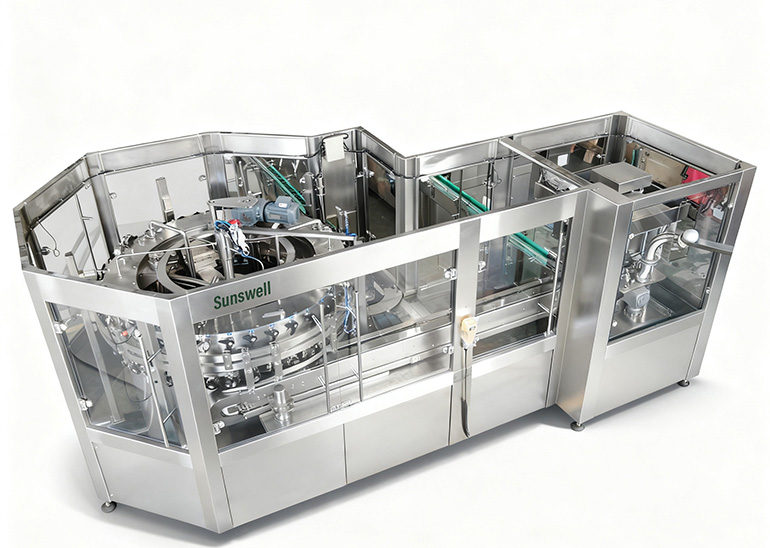
Линия по производству банок состоит из разливочной машины и машины для запайки. Здесь нет выдувной машины, поскольку банка изготавливается в другом месте, и нет укупорочной машины, поскольку банка закрывается двойным швом, а не герметичной крышкой. Жесткая банка полностью меняет проблему обработки: нет необходимости учитывать возможность поломки, банка перемещается по линии на своем основании, а процесс запайки достаточно быстр, поэтому производительность определяется разливочной и запаечной машинами, а не бережным обращением.
Выбор параметров зависит от производительности, диаметра и высоты банки, а также от самого продукта — точно так же, как и в случае со стеклом, но с запаечной машиной вместо укупорочной и с гораздо более высокой номинальной скоростью. Вопрос закрытия превращается в вопрос шва: какой диаметр торца и какие характеристики шва, и соответствует ли запаечная машина заданной скорости подачи наполнителя.
Банки запечатаны, а не закрыты крышками. Укупорочная машина — это аналог укупорочной машины для банок, и ее скорость должна соответствовать скорости наполнения; медленная укупорочная машина делает быстрое наполнение бессмысленным.
По сравнению с ПЭТ-бутылками, банки выигрывают по защите и удобству: алюминиевый барьер полностью блокирует свет и кислород, плотно штабелируется и транспортируется, а также быстро охлаждается. Компромисс заключается в стоимости упаковки одной банки и в построении производственной линии, ориентированной на герметизацию, а не на выдувание или укупорку. Для пива и газированных напитков банки часто являются предпочтительным форматом для розничной торговли, поэтому при проектировании линий для банок в первую очередь учитываются производительность, а во вторую — гибкость формата.
Для покупателя, впервые работающего с банками, самый быстрый способ определиться с конфигурацией — сначала выбрать продукт и банку, а затем позволить производителю установить количество клапанов и уплотнительных элементов. В остальной части этого руководства рассматривается именно такая последовательность действий, поэтому конфигурация следует за продуктом, а не наоборот, и сравнение с комбинированным блоком из ПЭТ остается выбором формата, а не соревнованием «один к одному», в котором банка никогда не смогла бы победить из-за снижения веса.
2. Емкость и производительность
Производительность линий по розливу банок измеряется в CPH (банки в час), а не в BPH (банки в час), и верхний предел высок. Стандартные линии по розливу пива и газированных напитков объемом 330 мл достигают примерно 18 000–36 000 CPH; розлив банок большего размера или неправильной формы происходит медленнее, поскольку время задержки клапана и цикл запайки занимают больше времени. В качестве ориентира, изобарический клапан обеспечивает производительность порядка 1,000–1,500 банок в час при объеме 330 мл, поэтому для достижения 36 000 CPH требуется около 24–36 клапанов в паре с запайщиком соответствующего количества головок.
Производительность — это сумма числа заправочных клапанов и числа закаточных головок. Закачивающая машина должна закрыть каждую банку, которую производит разливочная машина, поэтому эти два параметра указываются вместе; указание скорости разливочной машины без соответствующей закаточной машины не является скоростью линии. Подтвердите оба показателя на чертеже банки, а не на общем номинальном значении.
| Выходной диапазон | Типичное использование | Клапаны / уплотнитель (ориентировочно) | Заметки |
|---|---|---|---|
| 24 000–36 000 CPH | Региональное пиво, сок, вода | 12–24 / подобранный | Роторная наполнительная машина, одношовная запаечная машина |
| 24 000–36 000 CPH | Обычный пиво, газированные напитки | 24–40 / подобранный | Продувочная машина с регулируемым давлением, рекуперация CO₂ |
| 24 000–36 000 CPH | Большой объем газированных напитков, пива | 36–60 / подобранный | Сжатые сроки, критически важное количество операторов швейной машины. |
| Более 36 000 человек в час | Очень большой объем CSD | 60+ / многошовный | Обычно это оправдано только в масштабах. |
Важно понимать единицу измерения CPH (количество банок в час). Подсчет банок производится поштучно, а номинальная скорость линии по розливу банок указывается в CPH, в то время как скорость линий по розливу ПЭТ и стеклянной тары указывается в BPH (количество банок в час). Линия по розливу банок производительностью 36 000 CPH и линия по розливу ПЭТ производительностью 36 000 BPH — это не один и тот же объем напитка в час для банки объемом 330 мл и для бутылки объемом пол-литра, поэтому сравнивайте объем напитка, когда линии обслуживают разные форматы розничной торговли, а не общее количество.
Номинальная скорость и стабильная скорость — это не одно и то же. Линия, рассчитанная на 36 000 банок в час для конкретной банки при конкретном уровне наполнения, может работать с меньшей производительностью после учета переналадок, проверок швов и CIP-мойки. Запрашивайте стабильную производительность для вашей основной банки, включая реалистичный запас на переналадку, поскольку именно этот показатель должен использоваться в вашем плане производительности, а не указанный в брошюре.
3. Тип клапана соответствует типу изделия.
Принцип розлива, как и везде, определяется самим продуктом. Для газированных напитков и пива требуются изобарические противонапорные клапаны; для соков и чая используются клапаны горячего розлива при температуре 85–88 °C; для негазированной воды и негазированных напитков — объемные или гравитационные клапаны. Уровень точности одинаков: механический — самый низкий, объемный или с датчиком нагрузки — самый высокий, а изобарический и горячий розлив — требования, специфичные для каждого продукта.
| Продукт | Valve | Температура заполнения | Почему |
|---|---|---|---|
| Негазированная вода, негазированный напиток | Гравитационный или объемный | окружающий | Самый дешевый вариант; подходит для случаев, когда допуск по объему невелик. |
| Пиво, CSD | Изобарическое противодавление | При комнатной температуре, охлажденный | Удерживает CO₂ в растворе, предотвращает образование пены. |
| Сок, чай (с длительным сроком хранения) | Механическое или объемное наполнение горячим воздухом | 85-88 ° C | Термическая обработка может заканчиваться заполнением. |
| Энергетическая/функциональная | Объемный или поршневой | Комнатная или теплая | Обрабатывает вещества различной вязкости и твердых частиц. |
Решение по клапану в контексте комбинированного блока принимается в следующем порядке: комбинированные типы заправочных клапанови диапазоны емкости по продуктам находятся в выбор комбинированной мощности.
Точность имеет несколько меньшее значение для банок, чем для ПЭТ, поскольку объем банки остается постоянным от банки к банке — нет необходимости отслеживать колебания объема преформы или выдувного формования. Поэтому равномерное наполнение хорошо сохраняет объем в банках, а дозированная подача указывается, когда заявленное количество ограничено или продукт имеет высокую стоимость, а не по умолчанию. Выбор клапана по-прежнему определяется степенью газирования и температурой, а не соображениями точности.
4. Размер, край и шов.
Диаметр корпуса определяет шаг клапана на заправочной головке и шаг головки швейной машины; высота определяет положение защитного кожуха и момент подачи. Стандартные диаметры (например, корпуса 202 и 211 с торцами 200 или 202) имеют общий диапазон шага, в то время как узкий или широкий корпус изменяет количество, подходящее для данной револьверной головки. Высота влияет на момент вращения звездообразного колеса и оснастку швейной машины больше, чем диаметр заправочной головки.
| фактор | Влияние на машину | Что подтвердить |
|---|---|---|
| Диаметр | Устанавливает шаг клапана и шпунта. | Диаметр корпуса и торца |
| Высота | Устанавливает параметры защиты и времени подачи. | Полная высота, заполнена и имеет швы. |
| Конечный диаметр | Наборы инструментов для запайки | 200 / 202 легко открывающийся конец |
| спецификация шва | Настраивает валик шва и проверку. | Спецификация двойного шва |
| Покрытие | Комплекты для контакта с продуктом, декорирование | Внутреннее покрытие изделия |
Внутреннее покрытие имеет значение для совместимости продукта — для кислого сока требуется покрытие, указанное поставщиком банки, и этот выбор попадает на линию как спецификация банки, а не как настройка оборудования. Укажите продукт в коммерческом предложении, чтобы банка и шов были указаны для него.
Присылайте чертеж банки до составления коммерческого предложения, а не после. Шаг резьбы, количество клапанов, количество уплотнительных головок и тип инструмента для заделки швов определяются геометрией корпуса и торца.
Тонкие и обтекаемые корпуса используют один и тот же диаметр, но отличаются высотой и профилем стенок, поэтому часто не требуют изменения шага резьбы, только изменения момента подачи и синхронизации шпунтовой машины. Более широкие или высокие корпуса специальных типов — это уже другой вопрос, и в них может потребоваться меньшее количество клапанов на той же револьверной головке. Уточните полный список корпусов, включая обтекаемые варианты, чтобы линейка соответствовала семейству, которое вы действительно будете использовать.
5. Герметизация швов и управление выбросами CO₂
После наполнения банка поступает в упаковочную машину, где двойной шов закрывает конец банки с корпусом. Шов служит барьером для обеспечения безопасности пищевых продуктов, поэтому настройка и проверка шва являются частью ввода в эксплуатацию и плановых производственных проверок, а не разовой корректировкой. Количество упаковочных головок соответствует количеству наполнителей, поэтому банки не ждут своей очереди.
В случае газированных напитков управление CO₂ осуществляется на протяжении всего процесса производства. Изобарический клапан использует CO₂ для создания противодавления в банке; вытесненный газ возвращается в резервуар, а не сбрасывается в атмосферу; и шов должен выдерживать давление на протяжении всего процесса распределения. Линия, спроектированная без системы рекуперации CO₂, приводит к потерям газа и продукции; линия, спроектированная с ней, окупается за счет снижения эксплуатационных расходов.
При горячем розливе в банки используется та же логика герметизации швов, но после охлаждения производится частичный вакуум, и банка с крышкой должна выдерживать эту температуру. Этап проверки герметичности швов тот же; отличается только термостойкость упаковки.
Повреждение шва проявляется в виде протечек, что является проблемой, угрожающей безопасности пищевых продуктов и репутации бренда, а не косметической проблемой. Защита заключается в настройке шва при вводе в эксплуатацию, а также в регулярных проверках при разборке и осмотре рулонов, которые должны быть включены в производственный процесс, а не использоваться только при возникновении жалоб. Необходимо предусмотреть проверку шва в технологической схеме линии, чтобы она стала частью нормальной работы, а не реакцией на ситуацию.
Утилизация CO₂ заслуживает отдельного упоминания, поскольку она меняет экономические показатели каждой партии газированного напитка. Изобарный наполнитель вытесняет газ из банки в процессе наполнения; утилизированный газ возвращается в резервуар, а не выходит наружу, и экономия газа и потерь продукта измерима на линии по производству газированных напитков большого объема. Указывайте необходимость утилизации CO₂ вместе с линией, а не в качестве дополнительной опции, поскольку ее модернизация редко бывает безопасной.
6. Выбор конфигурации
Пять входных параметров определяют большую часть спецификации:
- Температура продукта и температура наполнения. Тем не менее, карбонизация или горячее наполнение однозначно определяют семейство клапанов.
- Рисунок банки. Диаметр, высота, диаметр торца и покрытие определяют тип наполнителя, шовного материала и шва.
- Направьте выходной сигнал на ваш основной баллон. Это позволяет сопоставить количество клапанов и количество уплотнительных головок.
- Спецификация шва. Диаметр торца и параметры двойного шва определяют оснастку швейной машины.
- Объем. Наполнитель, запайщик, установка для CIP-мойки, установка для рекуперации CO₂, этикетировщик, упаковщик и паллетизатор.
После выбора семейства клапанов и корпуса остаются варианты конфигурации и автоматизации, которые сравниваются между собой. Конфигурации и ценовые уровни оборудования для производства алюминиевых банокНаиболее часто задаваемые покупателями вопросы собраны в Часто задаваемые вопросы о заполнении алюминиевых банок.
Обрабатывайте шов с помощью наполнителя, а не после него. Запаечная машина производительностью 24 000 шт./час имеет производительность 36 000 шт./час, что составляет стоимость линии производительностью 24 000 шт./час, рассчитанной на 36 000 шт./час.
При сравнении линии розлива в банки и комбинированной линии розлива в ПЭТ-бутылки для одного и того же напитка, линия розлива в банки выигрывает по защите продукта и формату розничной продажи для пива и газированных напитков, а комбинированная линия выигрывает по снижению веса бутылок и стоимости крышек на бутылку для воды. Эти два варианта не столько конкурируют, сколько являются выбором формата; многие производители используют оба варианта, и линия розлива в банки определяется исходя из количества крышек на бутылку и толщины шва независимо от решения о выпуске ПЭТ-бутылок.
Там, где банки представляют собой один из нескольких форматов, ассортимент наполнителей включает в себя: машины для наполнения алюминиевых баноки целые строки находятся в пределах определенной области видимости. решение для производственной линии по производству пива и решение для линии по производству газированных напитков.
Для предприятия, которое также производит ПЭТ или стеклянную тару, линия розлива в банки представляет собой отдельный принцип розлива со своей собственной закаточной машиной, поэтому планируйте цех таким образом, чтобы эти три линии не конкурировали за одни и те же ресурсы и площадь упаковки. Ассортимент наполнителей для различных форматов представлен в ассортимент разливочных машини линия по производству банок размещается рядом с вариантами из ПЭТ и стекла, а не заменяет их.
Часто задаваемые вопросы
Можно ли заполнить банку в комбинированном блоке?
Нет. Комбинированный блок выдувает ПЭТ из заготовки и не запаивает банки. Алюминиевые банки поставляются в виде готовых пустых банок и обрабатываются на наполнительно-запаечной машине, без выдувной машины и укупорочной машины. Запаечная машина является аналогом укупорочной машины и должна быть настроена на работу с наполнителем.
Какой клапан мне нужен для розлива пива или газированных напитков в банки?
Изобарический противодавильный клапан, точно такой же, как для стеклянной тары. Он выравнивает давление в бутылке или банке с помощью CO₂ перед наполнением, благодаря чему газировка остается в растворе, а пена контролируется. Механические или гравитационные клапаны не могут удерживать газировку на протяжении всего процесса наполнения.
Какая температура используется для розлива сока и чая в банки?
Горячий розлив при температуре 85–88 °C для соков длительного хранения и чая, разливаемого при комнатной температуре, а не при низкой. Горячий продукт подвергает банку и запаянный конец термообработке при розливе, затем охлаждается, и свободное пространство заполняется фильтром. Укажите продукт и pH в коммерческом предложении, поскольку они определяют клапан и технические характеристики банки.
Почему линии розлива работают так быстро?
Благодаря жесткой конструкции банки и быстрой герметизации, отсутствию необходимости в выдувании, хрупкой бутылке, требующей бережного обращения, и возможности запайщика закрывать банку за доли секунды, производительность наполнения и запаивания высока — до 36 000 банок в час на стандартной банке объемом 330 мл.
Ограничивает ли размер банки возможности машины?
Да. Диаметр определяет шаг резьбы на карусели наполнителя и закаточной машине; высота определяет положение защитного кожуха и подающего механизма. Тонкие и стандартные диаметры имеют одинаковый диапазон шага резьбы, но для широкой или высокой банки требуется меньше клапанов при том же размере поворотной головки. Пришлите чертеж банки, чтобы шаг резьбы и параметры закаточной машины были указаны для вашей конкретной банки.
Какой конец и какой шов используется для стяжки для банок?
Запайщик с легко открывающимся концом диаметром 202 или 200 мм, выполненный с помощью двойного шовного ролика. Выбор запайщика зависит от диаметра конца и скорости линии, а характеристики шва являются вопросом безопасности пищевых продуктов, а не деталью — уточняйте их при составлении коммерческого предложения.
Может ли одна линия обеспечивать одновременную подачу негазированной, газированной и горячей продукции?
Только если семейство клапанов это поддерживает. Изобарические клапаны работают с неподвижным продуктом, но не в обратном направлении без другого наполнителя, а для горячего розлива необходим клапан с термостойкостью. Многопрофильные предприятия указывают самый широкий диапазон используемых клапанов и принимают на себя соответствующие затраты.
Входит ли обучение в стоимость продукции, выпускаемой по технологии производства банок?
Обучение операторов и обслуживающего персонала проводится во время ввода в эксплуатацию и должно быть прописано в контракте с указанием продолжительности и объема работ. Оно охватывает эксплуатацию, переналадку, CIP (очистку и изоляцию), проверку швов и первичную диагностику неисправностей на языках, используемых вашей командой.
Об авторе
Автор статьи — команда инженеров Sunswell под руководством... Хауи САНОснователь и генеральный директор, имеющий 14-летний опыт в разработке и производстве оборудования для розлива и выдувного формования, а также в реализации проектов «под ключ» в более чем 71 стране.
Последнее обновление: 06.08.2026 · Проверка выполнена инженерной командой Sunswell
Задайте вопрос нашей инженерной команде →Рекомендовать продукцию
У вас есть конкретный проект на примете?
Расскажите нам о продукте, целевом показателе BPH, размерах бутылок и рынке. Мы ответим вам предварительным проектом компоновки, списком оборудования и примерными сроками выполнения заказа.
Заполните форму запроса ↑