
| Объем поставки | Принтеры, кодировщики, устройства подачи крышек, дозаторы азота, детекторы |
| Функция | Поддержите наполнитель, не меняя его рейтинг. |
| Ключ управления | Положение, сроки, стоимость расходных материалов |
| интеграцию | Сигналы от ПЛК наполнителя или автономного датчика. |
| Ключевое решение | Окупается ли стоимость устройства на 1,000 единиц. |
| Типичная позиция | После наполнителя, перед упаковщиком |
Положение определяется сигналом. Кодировщику необходимо, чтобы бутылка была подана с фиксированным зазором; устройству подачи крышек необходим буфер перед укупорочной машиной; детектору необходим беспрепятственный обзор и заслонка для отбраковки после него. Перемещение любого из них изменяет синхронизацию и логику отбраковки.
Либо через дискретный сигнал от ПЛК разливочной машины, что просто и надежно, либо через сеть линии, что позволяет использовать рецепты и формировать отчеты. Дискретные сигналы проще вводить в эксплуатацию; интеграция в сеть проще в аудите. Выбор зависит от того, кто будет осуществлять техническое обслуживание.
| Устройство | Что он контролирует | Потребляемый |
|---|---|---|
| Программист или печатник | Дата и код партии | Мощность чернил, растворителя или лазера |
| Устройство подачи крышек | Подача крышек в укупорочную машину | Ничего, но необходим буфер. |
| Дозатор азота | кислород в воздушном пространстве | Азот на 1,000 единиц |
| Детектор уровня заполнения | Отклонить решение | Никаких, но необходим отбраковочный клапан. |
Перечень пропускной способности и сменных деталей находится в Аксессуар страница, а не в этой заметке.
Благодаря энкодеру на конвейере, положение при печати определяется фактической скоростью, а не заданным значением. Без энкодера код растягивается при ускорении линии и смещается от центра.
Единица измерения для выполнения данной обязанности: Ленточный.
Надежная крышка, правильный угол наклона желоба и постоянно пустующий бункер. Большинство застреваний крышек происходит из-за желоба и уровня, а не из-за сортировщика. Датчик низкого уровня, останавливающий линию до опустошения бункера, предотвращает большинство из них.
Тот же вопрос рассматривается с другой точки зрения в Определение уровня крышки и уровня заполнения: что проверяет камера..
Нет. Это не меняет рейтинг наполнителя. Это уменьшает содержание кислорода в свободном пространстве, что продлевает срок годности. Его значение измеряется сроком годности и количеством брака, а не показателем BPH (количество фунтов на квадратный дюйм).
Устройство для кодирования вносит переменные данные, такие как дата или номер партии. Устройство для этикетирования наносит этикетку на продукт. Оба устройства находятся на конвейере, но только устройство для этикетирования передает информацию о бренде и юридически значимую информацию о продукте.
Размер бункера определяется исходя из количества крышек в смену, а не из производительности линии, или потому что элеватор работает медленнее, чем потребляет жидкость укупорочная машина. Размер бункера определяется количеством крышек в минуту при производительности разливочной машины с запасом.
Крышки поступают в неправильном положении, элеватор работает быстрее, чем может выпустить крышку через желоб, или угол наклона желоба не подходит для данной крышки. В большинстве случаев застревание происходит из-за неправильной настройки желоба и скорости, а не из-за дефекта крышки.
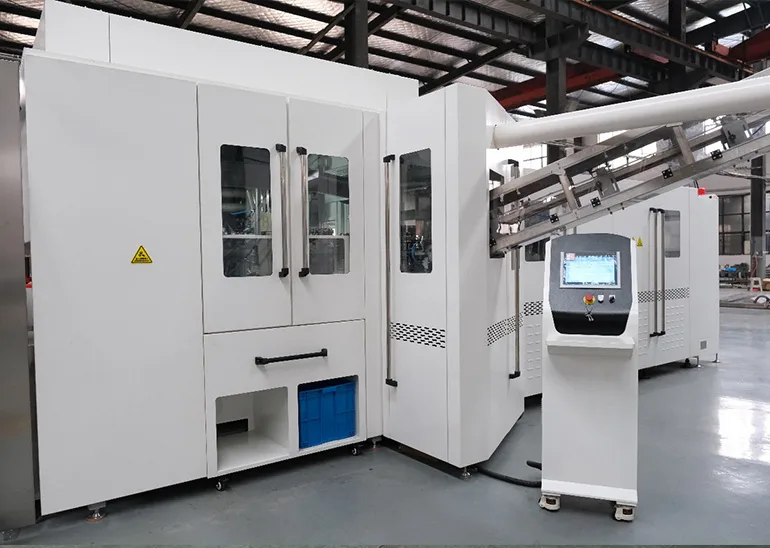
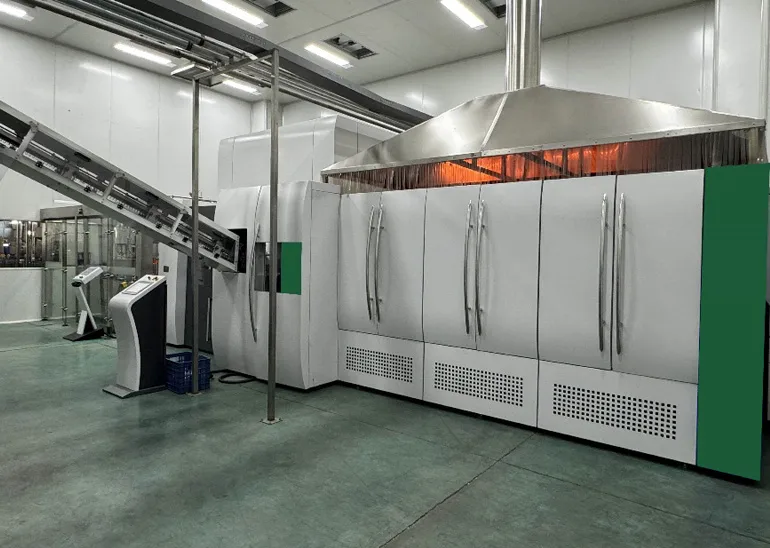
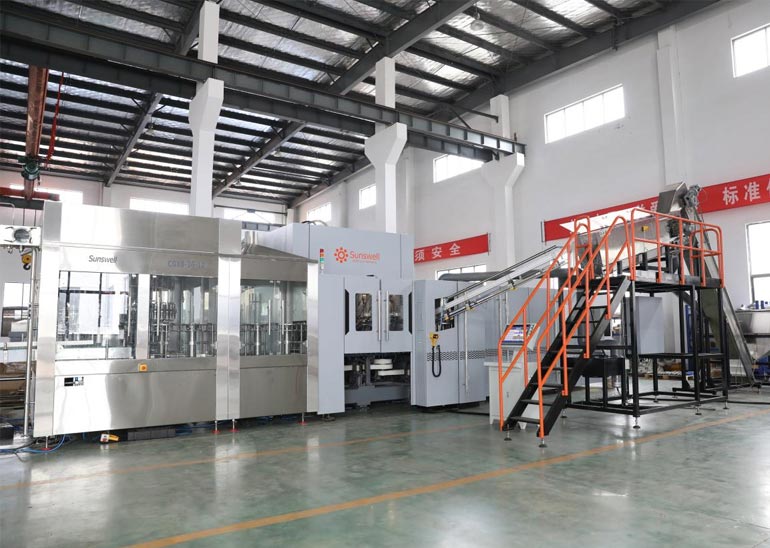
Страна:Казахстан
Продукт: Газированная вода в ПЭТ-бутылках, консервированные безалкогольные напитки, консервированный чай
Производительность: 25000 CPH (250 мл)
Решение:Three Lines,7000BPH(1.5L), 15000CPH(330ml),15000CPH(450ml)



 +86 13921964455
 [электронная почта защищена]

Промышленный парк A2 Дунцзю, 30 East Jintang Road, Танши, Чжанцзяган, Цзянсу 215600, Китай


