

Comparación · Zumo y té (relleno en caliente)
Máquinas de llenado en caliente para zumos y tés: comparación de configuraciones y precios
Tres niveles de producción, desde 2,000 hasta 36,000 barriles por hora, y por qué la energía térmica determina el coste total de propiedad.
2,000-36,000
Comparación de los niveles de HBP
3
Niveles de configuración
85-88 ° C
Temperatura de llenado
444+
Líneas entregadas
ISO / CE
Certificado · Auditado por SGS
Respuesta corta: Tres niveles cubren el llenado en caliente de jugos y tés. Entrada: llenadora de pistón o pequeña independiente, 2,000–6,000 botellas por hora, para pulpa gruesa y lotes pequeños. Corriente media: llenadora volumétrica, 6,000–24 000 botellas por hora, para carteras mixtas. Alta velocidad: bloque mecánico de llenado en caliente, 24 000–36 000 botellas por hora, para jugos claros y tés. El coste de capital disminuye por BPH a medida que aumenta la producción, pero la energía térmica es el principal coste operativo y aumenta con los litros, no con el nivel de producción.
🎯 Conclusiones clave
- Tres niveles: pistón 2,000–6,000 BPH, volumétrico 6,000–24,000 BPH, bloque mecánico 24,000–36,000 BPH
- La válvula se adapta al producto, no al presupuesto. — Un carrusel no se puede convertir a otro principio de llenado.
- La energía térmica es la variable más grande: aproximadamente 290 kJ por litro para calentar antes de la regeneración, aproximadamente 180 kJ por litro para enfriar de nuevo
- Eficiencia de regeneración y recuperación de calor en la zona de refrigeración cambiar el costo de funcionamiento más allá del precio en la cobertura del presupuesto
- El llenado en caliente es más barato de comprar, pero más caro por litro de funcionamiento. que las rutas que se basan en un enfoque de conservación diferente
- La preforma termofijada es un costo permanente; unos pocos gramos adicionales por botella en el volumen anual a menudo superan la brecha energética
En esta página
1. ¿Qué diferencias existen entre dos cotizaciones de relleno en caliente?
Dos presupuestos para un llenado en caliente jugo La línea de producción a la misma velocidad de llenado (BPH) puede diferir considerablemente y ambas ser correctas. La discrepancia rara vez reside en el material de relleno en sí. Se debe al principio de funcionamiento de la válvula, el tipo de intercambiador de calor, la eficiencia de regeneración, la longitud y la disposición del túnel de enfriamiento, el nivel de automatización de la limpieza in situ (CIP) y si la sala de procesos se encuentra dentro del alcance del proyecto.
Esta página presenta tres niveles de configuración y la estructura de costos que los respalda. Los precios se expresan como niveles relativos; para obtener una cifra definitiva se requiere la especificación del producto, los planos de las botellas, la lista de formatos y un alcance del proyecto por escrito. La forma de seleccionar el nivel en primer lugar se explica en la guía de selección de zumos y tésy el proceso en sí mismo en Bloque combinado para zumos y tés, configuración de llenado en caliente.
2. Tres niveles de configuración
2.1 Nivel de entrada: de 2,000 a 6,000 BPH
Una llenadora de pistón o una pequeña llenadora independiente de llenado en caliente, alimentada por una sala de procesamiento compacta. El calentamiento suele realizarse mediante un intercambiador de una sola etapa con regeneración moderada, el tanque de almacenamiento es pequeño, la inversión se realiza en una sección de cinta transportadora en lugar de una máquina rotativa, y el enfriamiento se realiza mediante un túnel corto de una o dos zonas. La limpieza CIP se lleva a cabo desde una plataforma portátil con conexiones manuales. Este nivel es ideal para productores emergentes, zumos premium de lotes pequeños y productos con alto contenido de pulpa, donde la carrera del pistón ya de por sí limita el rendimiento.
2.2 Nivel principal: de 6,000 a 24,000 barriles por hora.
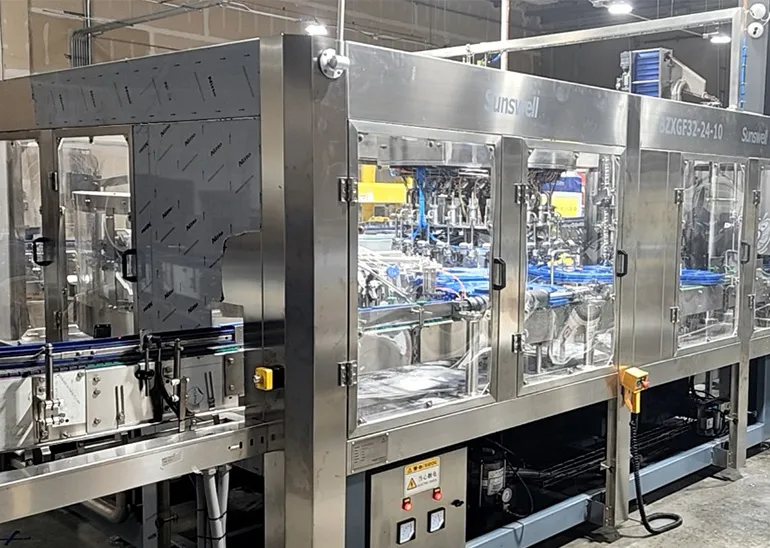
Una llenadora volumétrica en caliente, ya sea independiente o integrada en un bloque, con entre 40 y 80 válvulas. El calentamiento se realiza mediante un intercambiador de placas o tubular de tamaño adecuado con regeneración; el tubo de retención está instrumentado con registro y desviación de flujo; y el tanque de almacenamiento está revestido y agitado. La inversión se realiza mediante una máquina rotativa o de pinzas; el enfriamiento se lleva a cabo en un túnel de tres zonas; y la limpieza in situ (CIP) es semiautomática a través de un colector de válvulas. Los niveles de llenado y la dosificación se definen mediante recetas, por lo que un cambio de formato implica principalmente una receta más el cambio de piezas.
2.3 Nivel de alta velocidad: de 24,000 a 36,000 BPH
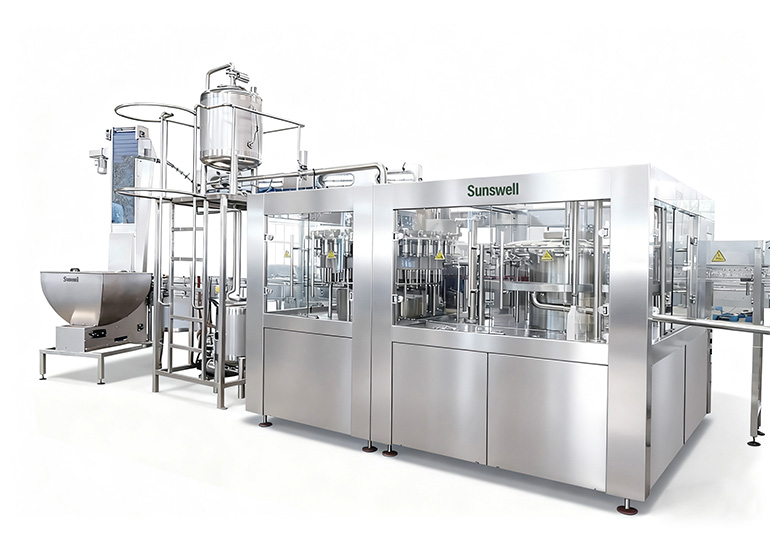
Un sistema combinado mecánico de llenado en caliente para zumos y tés, con entre 80 y 120 válvulas en un gran carrusel, soplado de termofijación en el mismo bastidor y transferencia de presión en el cuello de la botella. La regeneración se maximiza debido a que el consumo energético es lo suficientemente elevado como para justificarla; el túnel de refrigeración cuenta con tres o cuatro zonas con recuperación de calor de la primera, y la limpieza in situ (CIP) es totalmente automática con ciclos registrados. Esta configuración solo resulta racional para una gama reducida de productos con alta utilización.
3. Comparación lado a lado
| Entrada | Corriente principal | Alta velocidad | |
|---|---|---|---|
| Banda de salida | 2,000 - 6,000 BPH | 6,000 - 24,000 BPH | 24,000 - 36,000 BPH |
| Principio de llenado | Dosificación por pistón o llenado por gravedad pequeña | Medición volumétrica | Gravedad mecánica, nivelación |
| Gama de productos cubierta | Pulpa gruesa, viscosa, en lotes pequeños. | Pulpa clara, turbia y fina; cartera mixta | zumos transparentes y té listo para beber |
| Estaciones de dosificación | 8 – 24 pistones | 40 – 80 válvulas | 80 – 120 válvulas |
| Disposición de la máquina | Llenadora independiente, soplador independiente o botellas compradas. | Bloque de llenado independiente o bloque de llenado en caliente | Bloque de llenado en caliente con tapa de soplado |
| intercambiador de calor | Regeneración limitada en una sola etapa | Placa para pulpa transparente, tubular para pulpa, con regeneración. | Intercambiador de alta regeneración, recuperación de calor diseñado en |
| Depósito de inercia | Pequeño, con chaqueta | Con camisa y agitada, dimensionada para paradas de línea | Con camisa, agitado, con control de nivel hasta el relleno. |
| Invertir | Sección de transportador de inversión | Inversor rotativo o de pinza | Inversor rotativo integrado en la línea |
| Túnel de enfriamiento | Una o dos zonas | Tres zonas | Tres o cuatro zonas con recuperación de calor |
| Sistema de control | PLC de marca internacional, HMI básico | PLC de marca internacional, gestión de recetas, historial de alarmas | PLC de marca internacional, gestión de recetas, salida de datos de producción |
| Cambio de formato | Varias horas, en gran parte manual. | Normalmente de 1 a 2 horas, con cambios en las piezas y la receta. | Predominan los moldes soplados; el proceso de llenado se basa en recetas específicas. |
| Automatización CIP | Patín portátil, conexiones manuales | Colector de válvulas semiautomático | Totalmente automático con registro de ciclos |
| Operadores por turno | 4 – 6 | 4 – 6 | 3 – 5 |
| Capital relativo, línea completa | Base | Más alto | Mayor |
| Capital relativo por BPH | Mayor | Más Bajo | Más bajo |
| Energía relativa por litro | Máxima regeneración débil | Moderado | Mínimo, regeneración y recuperación de calor |
| Referencias de productos coincidentes | P021, P025 | P005, P018, P026 | P004 |
4. ¿Qué cambia dentro de los niveles?
4.1 La válvula es una decisión de producto, no una decisión presupuestaria.
Las válvulas de pistón, volumétricas y de gravedad mecánicas no son tres precios diferentes para el mismo trabajo. Cada una es la respuesta correcta para un producto diferente. Comprar una llenadora mecánica porque es más barata por válvula y luego descubrir que la cartera necesita pulpa, produce una máquina que no se puede arreglar con dinero. La comparación de los principios es en Comparación de los tipos de válvulas de llenado.
4.2 Eficiencia de regeneración
El intercambiador de calor recupera el calor del producto caliente saliente y lo transfiere al producto frío entrante. Una unidad con alta regeneración requiere mayor superficie y espacio, y recupera ese costo en combustible por cada hora de funcionamiento de la línea. Este es el dato de especificación más directamente relacionado con el costo operativo en una línea de llenado en caliente, y con frecuencia no aparece en las cotizaciones. Solicítelo explícitamente y compare productos similares.
4.3 Etapas del túnel de enfriamiento
El enfriamiento por etapas protege la botella y, en el caso del vidrio, evita el choque térmico. Un mayor número de zonas implica una máquina más larga y una mayor superficie, además de facilitar la recuperación del calor de la primera zona: el agua que sale de la zona más caliente está lo suficientemente caliente como para ser útil en otras partes de la planta. Los compradores suelen calcular el precio del túnel en función de su longitud; también lo calculan en función del agua y la energía consumidas.
4.4 Automatización del CIP y frecuencia de limpieza
El jugo, especialmente el jugo con pulpa, exige un programa de limpieza que una línea de agua nunca requiere. Los distintos niveles difieren en la medida en que la secuencia depende de que el operario la siga correctamente al final de un turno largo. La limpieza in situ automática con ciclos registrados supone una inversión inicial, pero se amortiza gracias a la consistencia y a la evidencia de auditoría que proporciona a los clientes que la solicitan.
4.5 Nivel de control
Los tres niveles utilizan un PLC de marca internacional. La diferencia radica en las funciones del software: enclavamientos y visualización de fallos en el nivel básico, gestión de recetas e historial de alarmas en el nivel principal, y salida de datos de producción en el nivel superior. Nada de esto compensa la pérdida de temperatura de un depósito de compensación durante el funcionamiento a baja velocidad.
5. Relleno en caliente frente a las alternativas, como estructura de costos
El llenado en caliente no es la única forma de elaborar una bebida acidificada que se conserve a temperatura ambiente, y las diferencias radican más en dónde se invierte el dinero que en la cantidad.
| Elemento de costo | Llenado en caliente | Rutas de relleno en frío con un enfoque de conservación diferente. |
|---|---|---|
| Capital para equipos de llenado | Más Bajo | Más alto |
| complejidad de la sala de procesos | Intercambio de calor convencional y retención | Control y validación ambiental más exigentes |
| Energía térmica por litro | Alto: calentar y luego enfriar cada litro | Bajo |
| Precio de la botella | Más alto: paredes termofijadas, cuello cristalizado, paneles de vacío | Inferior: botella ligera estándar |
| Máquinas adicionales | Túnel de inversión y refrigeración | Conjunto descendente diferente |
| Se requiere habilidad operativa | Moderado | Más alto |
| Efecto sobre el sabor y el color del producto. | La carga térmica es real; la desaireación ayuda. | Menor carga térmica |
| Forma general del costo | Más barato de comprar, más caro por litro de funcionamiento. | Más caro de comprar, más barato por litro de funcionamiento. |
La consecuencia práctica depende del volumen. Con un volumen anual moderado, la menor inversión inicial en llenado en caliente suele ser la opción más ventajosa. A medida que aumenta el volumen anual, la diferencia en energía y resina se acumula y la comparación se vuelve más compleja. Realice el cálculo con sus propias tarifas y su volumen previsto, en lugar de aceptar cualquiera de las dos posturas como una verdad absoluta.
6. Costo de propiedad: un marco de estimación
Las cantidades que se muestran a continuación son estimaciones de ingeniería para que usted pueda elaborar sus propios cálculos, no garantías. Complete sus propios aranceles, costos del producto y plan de producción.
| Línea de costos | Cómo estimarlo | Comentario |
|---|---|---|
| Capital amortizado | Alcance de la máquina dividido entre la vida útil prevista y la producción. | Caídas por botella solo si la línea se utiliza correctamente. |
| Energía de calefacción | El calentamiento del producto a unos 75 °C requiere aproximadamente 290 kJ por litro antes de la regeneración. | Con una buena regeneración, la carga neta es de alrededor de 50–60 kJ por litro, aproximadamente 25–30 kg de vapor por 1,000 L. |
| energía y agua de refrigeración | El enfriamiento de 85 a unos 38 °C requiere aproximadamente 180 kJ por litro. | En un circuito de torre, la reposición por evaporación por sí sola es del orden de 70 a 100 L por cada 1,000 L de producto. |
| pérdida de calor en reposo | Superficie del tanque de almacenamiento, tuberías calientes y recipiente de llenado | Funciona tanto durante las paradas como durante la producción; la calidad del aislamiento es una variable real. |
| Botella y cierre | Peso de la preforma termofijada en comparación con una preforma estándar. | Unos pocos gramos por botella multiplicados por el volumen anual suelen ser mayores que la brecha energética. |
| Pérdida de producto | Sedimentación de la pulpa, drenaje de la línea en CIP, volúmenes de arranque y parada. | Aumenta con el número de cambios de receta, no con la producción. |
| Agua y productos químicos CIP | Ciclos por semana x volumen por ciclo | Las carteras con pulpa se limpian con más frecuencia que las limpias; establece el calendario según tus propios resultados. |
| El trabajo | Operadores por turno más horas de cambio de turno | En las plantas con múltiples SKU, las horas de cambio de producción son el factor dominante. |
| refacciones | Número de válvulas o pistones, horas de funcionamiento, abrasividad del producto | La pulpa es abrasiva; la vida útil del sello es más corta que en el producto transparente. |
| Superficie | Llenadora, sala de procesamiento, longitud del túnel, plataforma CIP y cubeto de contención | El túnel de refrigeración es el elemento individual más largo y es permanente. |
La energía térmica es la variable que diferencia el llenado en caliente de cualquier otro trabajo de llenado que hayas presupuestado. Cada litro se calienta y luego se enfría, por lo que la línea de energía se relaciona directamente con la producción y nunca con el precio de la máquina. Dos presupuestos que difieren ligeramente en el capital pueden diferir mucho más en diez años si su eficiencia de regeneración y recuperación de calor del túnel son diferentes. Solicite ambas cifras antes de comparar las ofertas.
7. Cinco maneras en que esta comparación puede salir mal.
- Olvidando que la preforma termofijada cuesta más. Los cuellos cristalizados, los paneles de vacío y el grosor de pared termofijado añaden gramos, y la preforma se compra para cada botella durante toda la vida útil del producto. Calcule el precio de la preforma antes de firmar la entrega al envasador.
- Excluir el túnel de refrigeración del diseño y del balance hídrico. Es la máquina más larga de la línea, está mojada y su suministro de agua de reposición supone una limitación en la planificación del emplazamiento en regiones áridas. Su modernización cuesta mucho más que su instalación mediante bombeo.
- Comprar capacidad para procesar jugo clarificado y luego procesar la pulpa. Una llenadora mecánica adquirida para procesar 36 000 botellas por hora de jugo de manzana no puede procesar mango con sacos. El carrusel no se puede adaptar; la planta termina comprando una segunda máquina.
- Comparar el capital sin comparar la regeneración. Un intercambiador más económico con una regeneración menos eficiente se amortiza con el consumo de combustible, generalmente en pocos años en una línea que opera en dos turnos.
- Ignorando las horas de cambio de formato y de limpieza in situ (CIP). Multiplique los cambios de formato y los ciclos de limpieza mensuales por las horas y por el valor de una hora de producción. En una planta de zumos con múltiples referencias, esta cifra suele superar la diferencia de precio entre dos niveles.
8. Cómo comparar presupuestos de forma justa
- Redacte una lista de alcance y envíe la misma lista a todos los proveedores: sala de procesamiento, llenadora, taponadora, inversor, túnel de enfriamiento, CIP, transportadores, etiquetadora, empaquetadora, repuestos, instalación, capacitación.
- Indique la cartera de productos con el porcentaje de pulpa y el tamaño máximo de partícula para cada artículo, e indique el rango de pH.
- Solicitar información sobre la eficiencia de regeneración del intercambiador de calor y el número de zonas de refrigeración con sus temperaturas de diseño.
- Pregunte por el tiempo de transición entre sus dos formatos más diferentes y cómo se realiza.
- Pregunta qué es No incluido, por escrito. La diferencia entre dos precios suele estar en esa respuesta.
- Convierta cada oferta a costo por BPH del mismo alcance y luego compruébelo nuevamente como costo por litro comparándolo con su plan de producción real.
Sunswell fabrica llenadoras y bloques de llenado en caliente en el rango de 2,000 a 36,000 BPH en PET y vidrio, incluidas dos líneas de jugo de 18,000 BPH entregadas a Goknur en Turquía. El método de selección es en la guía de selección y preguntas comunes en Preguntas frecuentes sobre el llenado en caliente de zumos y tés.
Preguntas frecuentes
¿Qué configuración de llenado en caliente de zumo es la mejor?
Depende del producto y del volumen. Para pulpa gruesa o productos viscosos, se recomienda una llenadora de pistón con una capacidad de 2,000 a 12 000 botellas por hora, independientemente del presupuesto. Para pulpa fina y productos mixtos, se recomienda una llenadora volumétrica con una capacidad de 6,000 a 24 000 botellas por hora. Para zumos claros y té con una capacidad superior a 24 000 botellas por hora, se recomienda una llenadora mecánica en caliente, que ofrece el menor coste por botella.
¿Cuánto cuesta una línea de llenado de zumos en caliente?
El precio depende de la producción, el tipo y la cantidad de válvulas, el formato de la botella y la proporción de la sala de procesamiento, el túnel de enfriamiento y el sistema CIP incluidos en el alcance del proyecto. Las cifras proporcionadas antes de que se fijen estos parámetros son solo indicativas. Compare los proveedores según el costo por botella por hora (BPH) de una lista de alcance idéntica, en lugar de basarse en el precio de la llenadora.
¿Por qué una línea de llenado en caliente es más cara de operar que una línea de llenado en frío?
Energía. Cada litro se calienta a unos 92-95 °C y luego se enfría a unos 35-40 °C, y la botella termoformada requiere más resina que una estándar. En cambio, la inversión en equipos de llenado en caliente es menor que la de otros métodos de conservación, y el proceso es más sencillo de operar y validar.
¿Cuánto vapor utiliza el llenado en caliente?
Con una buena regeneración en el intercambiador de calor, la potencia calorífica neta es del orden de 50-60 kJ por litro, lo que equivale aproximadamente a 25-30 kg de vapor por cada 1,000 litros. Sin regeneración, esta cifra es varias veces mayor. La eficiencia de regeneración es uno de los pocos datos técnicos que influye directamente en el coste de funcionamiento, por lo que conviene solicitarla por escrito.
¿Cuánta agua utiliza el túnel de refrigeración?
El túnel recircula el agua, por lo que el consumo es de reposición, no de caudal. En un circuito de torre de refrigeración, la reposición por evaporación por sí sola es del orden de 70 a 100 litros por cada 1,000 litros de producto, antes de considerar la deriva y la purga. En un emplazamiento con escasez de agua, esto constituye una limitación de planificación, no un gasto fijo.
¿Una cola más rápida siempre cuesta menos por botella?
Solo si se utiliza. El capital por botella por hora disminuye a medida que aumenta la producción, pero la depreciación, el mantenimiento y el consumo energético en espera no disminuyen cuando la línea está inactiva. Calcule el costo por botella vendida en función de su plan de producción real, incluyendo el período de menor demanda estacional.
¿Puedo comprar una llenadora mecánica ahora y procesar la pulpa más adelante?
No. Un carrusel no se puede adaptar a un sistema de llenado de un principio a otro a un costo razonable, y una válvula mecánica de alta velocidad se bloquea con pulpa gruesa. Si el producto pulposo está contemplado en el plan trienal, compre la válvula ahora y acepte el límite de producción.
¿Qué es lo que más cambia entre los distintos niveles de configuración?
Tiempo de cambio, automatización CIP y recuperación de calor. Los tres niveles de llenado operan a 85–88 °C y los tres producen productos de larga duración. Lo que los diferencia radica en el tiempo que requiere un cambio de formato, la cantidad de tiempo del ciclo de limpieza que depende del operario y la cantidad de calor que se recupera en lugar de pagarlo dos veces.
Acerca del autor.
Escrito por el equipo de ingeniería de Sunswell, liderado por Howie solFundador y director ejecutivo, con 14 años de experiencia en I+D de equipos de llenado y moldeo por soplado, y en la entrega de proyectos llave en mano en más de 71 países.
Última revisión: 07/08/2026 · Revisado por el equipo de ingeniería de Sunswell
Consulta a nuestro equipo de ingeniería →Recomendar productos
¿Tienes algún proyecto específico en mente?
Indíquenos el producto, el objetivo de botellas por hora, el tamaño de las botellas y el mercado objetivo. Le enviaremos un borrador del diseño, una lista de equipos y una estimación del plazo de entrega.
Rellena el formulario de consulta ↑