

Guía de selección · Botella de vidrio
Guía de selección de máquinas llenadoras de botellas de vidrio: capacidad, tamaño de botella y tipo de válvula.
El vidrio se manipula, no se sopla. La máquina adecuada se configura según la producción, el formato de la botella y el tipo de bebida que se envasa: sin gas, con gas o caliente.
2,000-18,000
Líneas de vidrio BPH
0.2-1.5
Vidrio típico L
3
Familias de válvulas: gravedad, isobáricas, de llenado en caliente
444+
Líneas entregadas
71+
Países exportadores
Respuesta corta: El llenado de botellas de vidrio comienza con una botella enjuagada, no con una preforma; no se realiza soplado, por lo que la selección depende de la producción, el diámetro y la altura de la botella, y el producto. El agua sin gas y el vino se llenan por gravedad o mecánicamente; las bebidas carbonatadas requieren válvulas de contrapresión isobáricas; los zumos y el té utilizan válvulas de llenado en caliente a 85-88 °C. El llenado de vidrio se realiza de abajo hacia arriba para limitar la formación de espuma y la oxidación. La producción varía desde unos pocos miles hasta alrededor de 18 000 botellas por hora, según el número de válvulas y la forma de la botella.
🎯 Conclusiones clave
- El vidrio se llena, no se sopla. — La selección parte de una botella terminada, no de una preforma.
- Vinos y aguas tranquilas: por gravedad o mecánicas; refrescos: isobáricos; zumos/té: llenado en caliente a 85–88 °C.
- El vaso se llena de abajo hacia arriba. para limitar la formación de espuma, la oxidación y la rotura.
- Producción: 2,000–18,000 botellas por hora., establecido por número de válvulas y cuello/acabado de la botella
- Un combiblock es para PET; el vidrio funciona como una enjuagadora-llenadora-tapadora sin moldeo por soplado
- El cierre pone la tapa, no el relleno: corona, rosca, ROPP o corcho
En esta página
1. Por qué el vidrio cambia las reglas
Una línea de PET parte de una preforma y moldea la botella mediante soplado. Una línea de vidrio parte de una botella terminada fabricada por otra empresa, por lo que la primera operación no es el soplado, sino el enjuague. No hay que integrar una máquina de moldeo por soplado, la botella no se puede manipular por el cuello con todo su peso de la misma manera, y el envase es más pesado y frágil que el de PET. Por lo tanto, la selección se basa en la producción, el formato de la botella y el producto, y no en la elección de la preforma y el molde, como ocurre en una línea de PET.
El vidrio también requiere una decisión inicial sobre el cierre. Las tapas de corona, rosca, roll-on o corcho necesitan una taponadora diferente, y esta debe ajustarse a la llenadora. Es más económico ajustar el cierre según las especificaciones que descubrir la incompatibilidad durante la puesta en marcha, ya que la taponadora, el alimentador de tapas y el par de apriete se definen en función de este. Una línea de vino y una de cerveza que parecen idénticas desde la llenadora pueden ser muy diferentes en la taponadora.
La elección del vidrio suele ser una decisión de mercado antes que una decisión de maquinaria. El vidrio transmite una imagen de alta gama, protege mejor el producto de la luz y el oxígeno que el PET para bebidas delicadas, y es ideal para productos que se comercializan por su origen, como el vino, la cerveza artesanal y el agua premium. La desventaja radica en su peso, fragilidad y un mayor coste por botella, que el diseño de la línea de producción debe asumir. Es fundamental plantear la elección como una estrategia de envasado; la maquinaria se adaptará a partir de ahí.
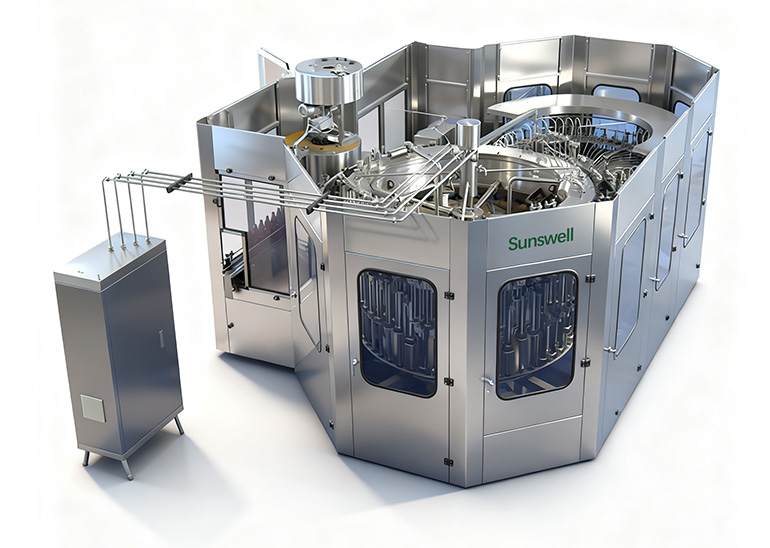
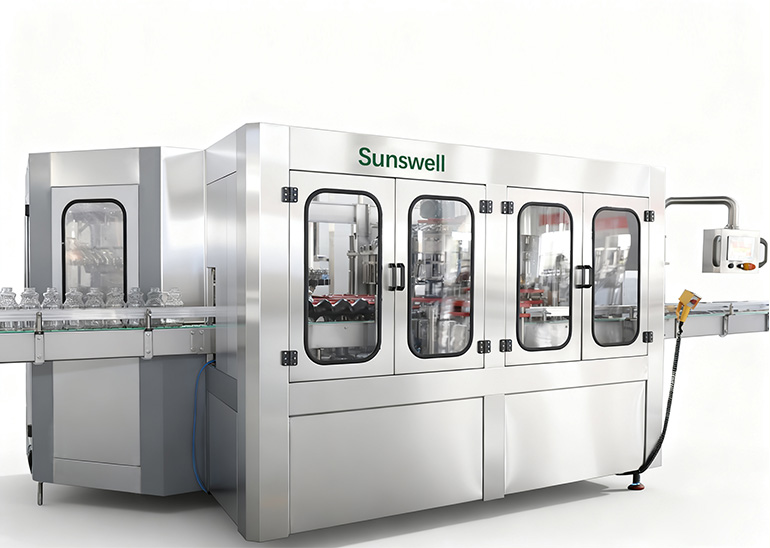
La máquina de vidrio funciona como enjuagadora, llenadora y taponadora, no como un bloque combinado. Si su plan contempla un bloque de soplado, llenado y taponado, esa suposición corresponde a una línea de PET. El vidrio elimina la etapa de soplado y añade un enjuagador de botellas en la parte frontal.
2. Capacidad y producción
Las líneas de embotellado de vidrio abarcan aproximadamente de 2,000 a 18 000 botellas por hora (BPH). El límite práctico viene determinado por el número de válvulas del carrusel, el diámetro de la botella y las características del producto, en lugar de por una única clasificación. Como regla general, una válvula para agua sin gas o vino dispensa entre 600 y 900 botellas por hora a 0.5 L, por lo que una línea de 12 000 BPH necesita entre 14 y 20 válvulas; las válvulas para bebidas carbonatadas y de llenado en caliente permanecen más tiempo en funcionamiento y requieren más válvulas para la misma velocidad nominal, ya que el llenado es más lento por estación.
El tamaño de la botella reduce la velocidad nominal. Una botella de cerveza de 330 ml y una botella de salsa de 1 L no se procesan a la misma velocidad en el mismo carrusel, ya que tanto el tiempo de apertura de la válvula como el tiempo de manipulación aumentan con el volumen. Determine el tamaño de la línea en el formato que más utilice y confirme la velocidad en el dibujo de su botella antes de firmar; una clasificación genérica para una botella similar no implica un compromiso para la suya. Si vende varios tamaños, solicite la velocidad para cada uno, no solo para el más pequeño.
| Banda de salida | Uso típico | Recuento de válvulas (indicativo) | Notas |
|---|---|---|---|
| 2,000–6,000 HPB | Cerveza artesanal, vino, producción limitada. | 8-18 | A menudo, alimentación rotativa, a veces intermitente. |
| 6,000–12,000 HPB | Cerveza regional, refrescos, zumo | 18-32 | Carrusel giratorio, tapador de ritmo |
| 12,000–18,000 HPB | Cerveza comercial y refrescos | 32-50 | Sincronización precisa, alimentador de tapas coincidente |
| Por encima de 18,000 botellas por hora | CSD de gran volumen en vaso estándar | 50+ | Generalmente solo se justifica a gran escala. |
3. El tipo de válvula corresponde al producto.
El producto determina el principio de llenado, al igual que en el PET; el vidrio solo modifica la botella, no la física. El agua sin gas y el vino utilizan válvulas mecánicas o por gravedad; las bebidas carbonatadas requieren válvulas isobáricas de contrapresión; los zumos y el té utilizan válvulas de llenado en caliente a 85-88 °C. La escala de precisión relativa es la misma que en otros casos: la mecánica es la de menor precisión, seguida de la volumétrica o por célula de carga, siendo el llenado en caliente y el isobárico requisitos específicos del producto, en lugar de mejoras en la precisión.
Para productos carbonatados, la válvula isobárica es indispensable. Esta válvula iguala la presión de la botella con la del depósito mediante CO₂ antes de que se abra la válvula, de modo que la bebida entra en una botella presurizada y la carbonatación se mantiene disuelta. Una válvula por gravedad o mecánica generaría espuma y perdería gas al abrirse. Para el llenado en caliente, la válvula y el circuito de la botella deben soportar la temperatura y el choque térmico del enfriamiento, lo cual es una especificación tanto de la máquina como de la botella.
| Producto | Valve | Temperatura de llenado | Por qué |
|---|---|---|---|
| Agua sin gas, agua mineral | Gravedad o mecánica | Ambiente | Más económico, adecuado cuando la tolerancia de volumen declarada es amplia. |
| Vino | Gravedad o mecánica | Ambiente | Captación de oxígeno suave y baja; se acepta la medición basada en niveles. |
| Cerveza, CSD | Contrapresión isobárica | Ambiente fresco y frío | Mantiene el CO₂ en solución y controla la formación de espuma. |
| Zumo, té (de larga duración) | Llenado en caliente mecánico o volumétrico | 85-88 ° C | Aplica tratamiento térmico a la botella y al tapón durante el llenado. |
| Salsa viscosa | Volumétrico o de pistón | Ambiente o cálido | Maneja la viscosidad y las partículas. |
La decisión sobre la válvula se trata en detalle para el contexto del bloque combinado en Tipos de válvulas de llenado combiblocky las bandas de capacidad por producto están en Selección de capacidad del bloque combinado.
4. Tamaño, acabado y cierre de la botella
El diámetro determina el paso de las válvulas en el carrusel: las botellas más anchas implican menos válvulas en el mismo diámetro de torreta, lo que reduce la velocidad nominal para el mismo tamaño de máquina. La altura determina la protección, la sincronización de la rueda dentada y el alimentador de tapas. El acabado del cuello determina la taponadora; una corona estándar, un tapón de rosca de 28 mm o 38 mm, un cierre de aluminio roll-on y un corcho de vino son cuatro taponadoras diferentes, y mezclarlas requiere un cambio de configuración, no un ajuste.
| Factor | Efecto en la máquina | Qué confirmar |
|---|---|---|
| Diámetro | Establece el paso de la válvula y el número de válvulas en una torreta determinada. | Diámetro exterior de su botella |
| Altura | Conjuntos de protección, rueda estrellada, altura del alimentador de tapas | Completamente rellena y tapada |
| Acabado de cuello | Establece el tipo de taponadora y la especificación de par. | Dibujo final y tolerancia |
| de la Brecha | Configura la taponadora y la alimentación de tapas. | Corona / rosca / ROPP / corcho |
| Peso del vidrio | Configura la aceleración de manejo, suavidad de entrada | Gramaje y diseño de la base |
El peso del vidrio es más importante que el del PET porque la botella es el envase, no un molde temporal. Una base más pesada resiste mejor la manipulación, pero aumenta el costo de material por unidad; una base más ligera requiere una manipulación más delicada y una mejor alimentación. Esta es una decisión de diseño de la botella que se toma en conjunto con el proveedor de vidrio, y repercute en las especificaciones de manipulación de la máquina, y no al revés.
Envíe el dibujo de la botella antes de solicitar el presupuesto, no después. El paso, el número de válvulas, la entrada y la taponadora se definen según la geometría de la botella. Una línea especificada en una botella similar no necesariamente será compatible con la suya sin modificaciones.
5. Método de llenado: de abajo hacia arriba, no de arriba hacia abajo.
El llenado del vidrio se realiza de abajo hacia arriba. El tubo de llenado entra en la botella y permanece por debajo de la superficie del líquido ascendente, lo que suprime la formación de espuma, limita la absorción de oxígeno y reduce el impacto mecánico que provoca roturas. Para productos carbonatados, la botella se presuriza previamente, de modo que el líquido entra en una botella presurizada y la pérdida de CO₂ se mantiene baja. Para el llenado en caliente, el producto entra caliente, se somete el recipiente a un tratamiento térmico y se extrae el aire del espacio libre mientras se enfría.
La rotura se controla mediante la sincronización, en lugar de ralentizar toda la línea. Las ruedas de estrella sincronizadas, la entrada y salida suaves, y un sistema de rechazo en la enjuagadora que elimina las botellas astilladas o agrietadas antes de que lleguen a la llenadora minimizan las pérdidas. Una línea diseñada para manipulación intensiva de botellas tipo PET desprenderá vidrio; una línea diseñada para vidrio no lo necesitará. El rechazo en la enjuagadora es más económico que una rotura dentro de la llenadora, por lo que la calidad de la enjuagadora forma parte del alcance del proyecto, no es una consideración posterior.
Para bebidas sensibles al oxígeno, el llenado desde abajo también protege el sabor. El llenado superior introduce aire en el contenido y lo deja en el espacio libre; el llenado con tubo sumergido mantiene la presión baja y permite que el sistema de succión genere un vacío más limpio durante el llenado en caliente. Es una pequeña decisión mecánica con un efecto significativo en un producto cuya vida útil depende en parte de la oxidación.
6. Enjuague, CIP e integración posterior
Dado que el vidrio llega sucio en lugar de limpio de fábrica, el enjuagador de botellas es la primera operación importante y su calidad debe incluirse en el alcance del proyecto. El vidrio nuevo se enjuaga con aire y agua o con agua estéril; el vidrio retornable requiere una etapa de lavado previa al enjuague. El circuito CIP en la ruta del producto es el segundo elemento que resulta más económico especificar con la línea que agregarlo posteriormente, ya que adaptar un circuito de limpieza a una ruta ya instalada es costoso y rara vez ofrece la misma limpieza.
En la fase posterior, el vidrio requiere una etiquetadora que maneje botellas redondas o no redondas y una empacadora que cargue el vidrio sin golpes. La taponadora marca el ritmo; la etiquetadora y la empacadora deben mantener el ritmo sin convertirse en cuellos de botella. Cuando el vidrio es uno de varios formatos, planifique la nave de manera que la línea de vidrio y cualquier bloque combinado de PET no compitan por la misma área de entrada y empaque.
Los servicios públicos también difieren de los de una línea de PET. El vidrio no tiene máquina de moldeo por soplado, por lo que no requiere aire a alta presión para el soplado, pero el enjuagador y el CIP consumen agua tratada que una línea de PET utiliza para refrigeración. Además, la taponadora y cualquier etapa neumática necesitan aire limpio y seco. El consumo neto de servicios públicos es comparable, pero el perfil cambia; conviene confirmarlo al solicitar un presupuesto para que el suministro en planta se dimensione según el consumo real de la línea de vidrio, y no según una suposición para PET.
7. Elección de la configuración
Cinco entradas definen la mayor parte de la especificación:
- Producto y temperatura de llenado. Sin embargo, las bebidas carbonatadas o de llenado en caliente marcan claramente la pauta para esta familia de válvulas.
- Dibujo de botella. El diámetro, la altura, el acabado del cuello y el gramaje determinan el carrusel y la tapa.
- Salida de destino en su formato principal. Esto determina el número de válvulas; confírmelo en el dibujo, no en una clasificación genérica.
- Cierre. La taponadora y el alimentador de tapas se ajustan mediante corona, rosca, sistema ROPP o corcho.
- Alcance. Enjuagadora, llenadora, taponadora, etiquetadora, empaquetadora y paletizadora: decida qué hay en la línea y qué está aguas arriba o aguas abajo.
Una vez que se fijan la familia de válvulas y el formato, las opciones restantes son el nivel de configuración y la automatización, que se comparan en Configuraciones y precios de las máquinas para botellas de vidrioLas preguntas que más hacen los compradores se recopilan en Preguntas frecuentes sobre el llenado de botellas de vidrio.
Primero, ajuste la válvula al producto y luego adapte el tamaño del carrusel a la botella. Comprar una válvula de llenado en caliente para agua estancada, o una torreta de 50 válvulas para una línea de producción artesanal de 6,000 botellas por hora, supone un gasto de capital que el producto y el volumen nunca utilizarán.
Donde el vidrio es un formato entre varios, el panorama general de la línea, que incluye PET y latas, está en la gama de máquinas de llenadoy las líneas completas están delimitadas en la solución de la línea de producción de cerveza y la solución de la línea de producción de zumos.
Preguntas frecuentes
¿Se puede llenar una botella de vidrio en un bloque combinado?
No. Un bloque de soplado, llenado y taponado moldea la botella a partir de una preforma justo antes del llenado, lo cual solo funciona para PET. El vidrio llega como botella terminada, por lo que se procesa en una máquina de enjuague, llenado y taponado sin moldeador de soplado. La llenadora y la taponadora están estrechamente sincronizadas, pero no hay una etapa de soplado que integrar.
¿Qué válvula necesito para servir una bebida con gas en un vaso?
Válvula de contrapresión isobárica. Presuriza la botella con CO₂ a la presión del tanque antes de que se abra la válvula de líquido, de modo que la bebida entra sin caída de presión y la espuma se mantiene controlada. Las válvulas mecánicas o por gravedad no pueden mantener la carbonatación durante el llenado.
¿Qué temperatura de llenado se utiliza para el zumo y el té en vasos de cristal?
Llenado en caliente a 85–88 °C para zumos y tés de larga duración envasados a temperatura ambiente en lugar de refrigerados. El proceso de llenado aplica un tratamiento térmico a la botella y al tapón, luego se enfría y se analiza el espacio libre. Indique el producto exacto y el pH en la cotización, ya que estos factores determinan la válvula y las especificaciones de la botella.
¿Por qué se llena el vaso desde abajo?
El llenado de abajo hacia arriba mantiene el tubo de llenado sumergido bajo el líquido ascendente, lo que limita la formación de espuma, la captación de oxígeno y reduce el impacto que provoca roturas. El llenado superior con vasos de vidrio genera espuma y salpicaduras, y rara vez se utiliza, excepto en líneas de llenado muy lento y abiertas para bebidas no carbonatadas.
¿A qué velocidad puede funcionar una línea de producción de vidrio?
Aproximadamente entre 2,000 y 18 000 botellas por hora, dependiendo del diámetro de la botella, la cantidad de válvulas y el producto. La cerveza y los refrescos envasados en botellas de vidrio con tapa corona de 330 a 500 ml se encuentran en el extremo superior de ese rango; las botellas grandes o irregulares se procesan más lentamente debido a que el tiempo de permanencia de la válvula y la manipulación son más prolongados.
¿La forma de la botella limita la máquina?
Sí. El diámetro determina la inclinación del carrusel y la altura determina la protección y el alimentador de tapas. Las botellas muy estrechas, muy anchas o muy altas requieren un menor número de válvulas o un soporte específico. Envíe el dibujo de la botella con anticipación para que la inclinación y la entrada se especifiquen para su botella real.
¿Qué tipo de cierre se ajusta a un llenador de vidrio?
Tapón de corona, de rosca o de presión, y corcho o acabado de corcho para vino. La taponadora se selecciona para el cierre, no para la llenadora, pero ambas deben estar sincronizadas. Indique al proveedor el tipo de cierre antes de solicitar un presupuesto, ya que esto modifica la taponadora, el alimentador de tapas y las especificaciones de apriete.
¿Es el vidrio más frágil de manipular que el PET?
Sí, y así está diseñado. La entrada y la salida utilizan un manejo suave, ruedas de estrella sincronizadas y una aceleración menor que la de una línea de PET. La rotura se reduce mediante una sincronización controlada y la eliminación de astillas y grietas en el rechazo del enjuague, no haciendo funcionar la línea lentamente en todo su recorrido.
Acerca del autor.
Escrito por el equipo de ingeniería de Sunswell, liderado por Howie solFundador y director ejecutivo, con 14 años de experiencia en I+D de equipos de llenado y moldeo por soplado, y en la entrega de proyectos llave en mano en más de 71 países.
Última revisión: 10/08/2026 · Revisado por el equipo de ingeniería de Sunswell
Consulta a nuestro equipo de ingeniería →Recomendar productos
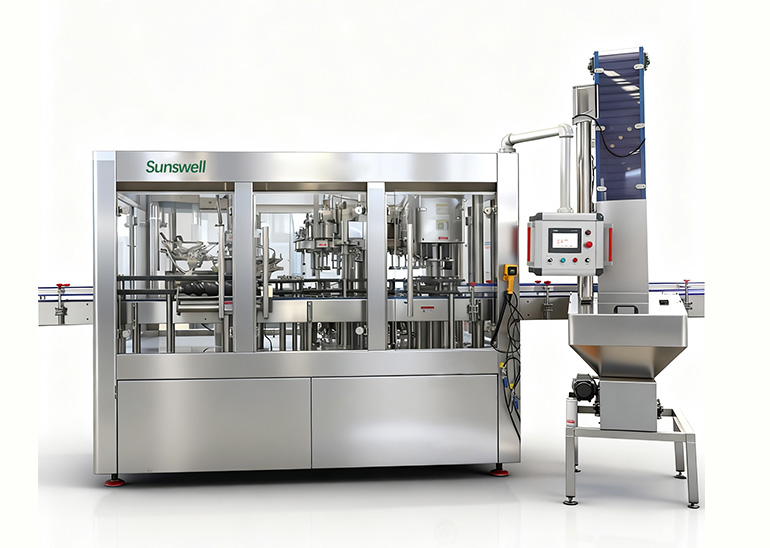
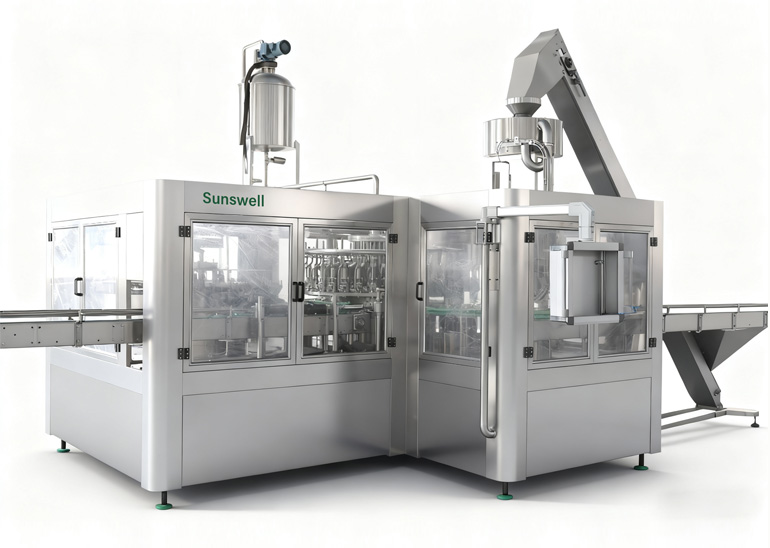
Referencias de proyectos
-
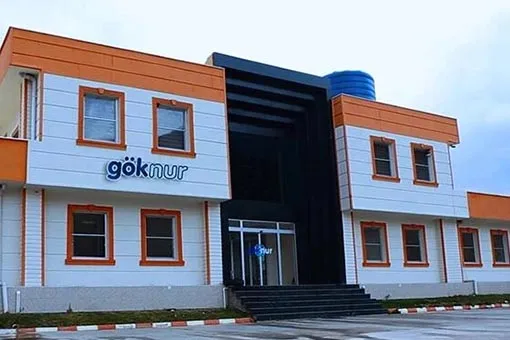
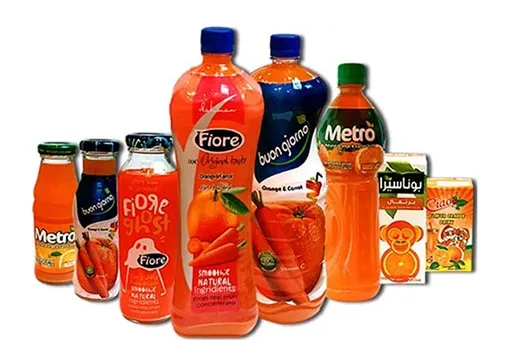
Goknur, 2 conjuntos de líneas de embotellado de 18,000 botellas por hora para zumo, Turquía
País: Turquía
Producto: Jugo embotellado en vidrio y PET
Capacidad de Carga: Botella de vidrio de 20000 BPH (330 ml); Botella de PET de 4000 BPH (3 L)
La Solución:Línea de producción de jugo
Leer más + -
Dahman, línea de enlatado de 24,000 CPH para CSD, Siria
País: Siria
Producto: Refrescos carbonatados enlatados de aluminio
Capacidad de Carga: 24000CPH (250ml)
La Solución:Línea de producción de bebidas carbonatadas
Leer más + -
Taza, 4 juegos de líneas de embotellado de 12,000 botellas por hora y 1.5 L con bloque combinado para agua, Maldivas
País: Maldivas
Producto: Agua mineralizada embotellada en PET
Capacidad de Carga: 24,000 BPH (500 ml); 2 líneas
La Solución:Línea de producción de agua
Leer más +
¿Tienes algún proyecto específico en mente?
Indíquenos el producto, el objetivo de botellas por hora, el tamaño de las botellas y el mercado objetivo. Le enviaremos un borrador del diseño, una lista de equipos y una estimación del plazo de entrega.
Rellena el formulario de consulta ↑