

الشركة · ضمان الجودة
عملية مراقبة الجودة واختبار قبول المصنع (FAT)
كل خط يعمل على الماء بالسرعة المقدرة قبل تعبئته في الصندوق - وستحصل على ورقة البيانات.
6
نقاط تفتيش مراقبة الجودة
ISO / CE
معتمد · خاضع لتدقيق SGS
444+
الخطوط التي تم تسليمها
1-7 أيام
المدة النموذجية للدهون
20,000 متر مربع
منشأة التصنيع
الجواب القصير: اختبار القبول في المصنع هو اختبار مُقاس يُجرى في مصنع الشركة المصنعة قبل الشحن: يتم فيه تجميع خط الإنتاج، وتشغيله على الماء بالسرعة المُحددة، ومقارنته ببيانات العقد من حيث الإنتاجية، ودقة التعبئة، وعزم الإغلاق، ومنطق الرفض، ودوائر السلامة. تُجري شركة Sunswell اختبار القبول في المصنع على كل خط إنتاج وتصدر تقريرًا بذلك. تقرير الدهون الموقع يصبح ذلك بمثابة الأساس لقبول الموقع.
🎯 أهم النقاط
- يتم تشغيل FAT على كل سطر — تشغيل الماء بالسرعة المحددة قبل وضع الجهاز في الصندوق
- ست نقاط تفتيش لمراقبة الجودة قبل الشحن؛ كل مرحلة في سلسلة التوريد تضاعف تكلفة نفس العيب
- العناصر المقاسة: الإخراج، ودقة التعبئة، وعزم التغطية، والرفض، ومنطق السلامةولكل منها معيار نجاح رقمي
- أرسل قوالبك وأغطيتك الأصلية مسبقًا — تتسبب عمليات الإغلاق في مشاكل ما بعد التثبيت أكثر من مشاكل الأجهزة نفسها
- استخدم تقرير الدهون الموقع يُعد هذا المعيار الأساسي لقبول الموقع، ومطالبات الضمان، وتوسيع خط الإنتاج في المستقبل.
- الدهون ≠ الدهون المشبعةالماء مقابل المنتج، ومرافق المصنع مقابل مرافقك. عادةً ما تكون الثغرات في الموقع هي جودة الهواء أو الطاقة أو المياه.
على هذه الصفحة
1. لماذا يُعدّ التأمين الشامل (FAT) أرخص تأمين في المشروع؟
إن تعطل خط التعبئة في مصنع المشتري يُكبّد المصنع خسائر فادحة، تشمل أجور المهندسين بالدولار الأمريكي، وقطع الغيار المشحونة جوًا، وخسارة الإنتاج خلال فترة إطلاق المصنع. أما اكتشاف العطل نفسه في منطقة الاختبار فيُكلف المصنع بضع ساعات فقط. هذه الحسابات هي السبب وراء وجود اختبار القبول في المصنع، ولماذا يُعدّ تخطيه لتوفير أسبوع من الوقت توفيرًا زائفًا.
يُغيّر اختبار القبول في المصنع (FAT) أيضًا من موقف التفاوض. فبمجرد قياس الإنتاج ودقة التعبئة ومعدل الرفض وتوقيعها في المصنع، تتطابق الأرقام لدى الطرفين. وتتوقف الخلافات في الموقع عن كونها مجرد جدالات حول كفاءة الآلة، لتصبح تحقيقات في المتغيرات التي طرأت عليها تغييرات، والتي عادةً ما تكون جودة الهواء المضغوط، أو دفعة القوالب الأولية، أو استقرار الجهد الكهربائي.
2. نظام الجودة الذي يقوم عليه الاختبار
لا يمكن لاختبار واحد في نهاية خط الإنتاج إنقاذ آلة تم تصنيعها بدون رقابة. توجد أربع نقاط تفتيش قبل اختبار القبول النهائي، كل منها يكشف العيب في وقت لا يزال فيه احتمال حدوثه ضئيلاً.
| المرحلة | فحص | الفشل الذي يقع هنا يكلف الكثير |
|---|---|---|
| المواد الواردة | شهادة جودة الفولاذ المقاوم للصدأ، ماركة المكون، الطراز، الدفعة | طلب استبدال — ساعات |
| التشغيل الآلي أثناء العملية | الأبعاد الحرجة، التمركز، تشطيب السطح | إعادة تشكيل جزء واحد - في اليوم |
| التجميع الفرعي | اختبار تسرب الصمام، ومعايرة عزم الإغلاق، وتوقيت محطة النفخ | إعادة بناء مجموعة واحدة - في يوم واحد |
| تجربة ما قبل اختبار الدهون | الدوران، والتعشيق، وإيقاف الطوارئ، ورسم خرائط المستشعرات | إعادة التوصيل وإعادة الاختبار - أيام |
| FAT | السرعة، ودقة التعبئة، ومنطق الرفض، وسلوك الخطوط المزدوجة | تأخير الشحنة - أسبوع |
| موقع (بدون دهون مشبعة) | كل ما سبق، اكتشفه العميل | سفر المهندسين، والشحن الجوي، وضياع فرصة الإطلاق — أسابيع |
ملاحظة هندسية. يمثل عمود التكلفة الوسيط. كل صف في هذا الجدول يزيد تكلفة العيب نفسه بمقدار عشرة أضعاف تقريبًا. لا يتعلق ضبط الجودة بالكمال، بل باكتشاف الأخطاء مبكرًا بما يكفي لجعل إصلاحها أمرًا روتينيًا.
3. ما الذي يقيسه اختبار FAT فعليًا
يتم الاتفاق على البروتوكول قبل الاختبار، ولا يتم الارتجال عليه في يوم الاختبار. يغطي اختبار القبول النهائي القياسي الجاهز للاستخدام ما يلي، ولكل منها معيار اجتياز مكتوب بالأرقام:
3.1 الناتج
يعمل خط الإنتاج بالسرعة المحددة في العقد لفترة متواصلة دون توقفات غير مخطط لها. يقوم عداد الخط بعدّ الزجاجات، ويتم التحقق من ذلك يدويًا. تُذكر السرعة المحددة دائمًا مع حجم الزجاجة والمنتج الذي تُنتجه - فرقم الإنتاج بدون هذين العاملين لا قيمة له.
3.2 دقة التعبئة
تُوزن عينة من الزجاجات المعبأة على ميزان مُعاير، ويُسجل الانحراف عن القيمة المستهدفة. يُحدد مستوى القبول بنطاق التفاوت المسموح به، ويعتمد هذا النطاق على نوع الصمام: تتميز صمامات خلية الحمل والصمامات الحجمية بتفاوتات أدق من صمامات الجاذبية أو الصمامات الميكانيكية، وهذا تحديدًا سبب ارتفاع تكلفتها.
3.3 عزم الإغلاق
يُقاس عزم فتح وإغلاق الأغطية باستخدام جهاز قياس العزم على عينة. إذا كان العزم غير مُحكم، فسيتسرب المشروب ويفقد غازاته، وإذا كان مُحكمًا جدًا، فسيتشقق الغطاء أو يتلف سنّ عنق الزجاجة. يُحدد نطاق العزم المقبول وفقًا لمواصفات مُورّد الأغطية، لذا يُرجى إحضار أغطيتك الفعلية للاختبار.
3.4 منطق الرفض والسلامة
يتم إحداث أعطال متعمدة: غطاء مفقود، أو انحشار زجاجة، أو باب حماية مفتوح، أو توقف طارئ. يجب أن ينتج عن كل عطل استجابة صحيحة من الآلة - رفض، أو توقف مُتحكم به، أو توقف فوري مع قفل إعادة التشغيل. يحمي هذا الجزء من الاختبار المشغلين، وهو الجزء الذي يتجاهله المشترون في أغلب الأحيان. شاهدوه.
4. ما يجب على المشتري إحضاره أو إرساله مسبقاً
لا يكون اختبار FAT واقعيًا إلا بقدر جودة المواد المستخدمة فيه. إن اختباره باستخدام زجاجات عامة ثم اكتشاف اختلاف سلوك أغطيتك يُفقد الاختبار جدواه. أرسل مسبقًا:
- يتشكل من المورد المقصود، وبكمية إنتاجية - عدة آلاف، وليس كيس عينة.
- كابات من نفس النوع والبطانة التي ستشتريها. يُعدّ سلوك الغطاء السبب الأكثر شيوعًا للمشاكل التي تحدث بعد التركيب.
- رسومات الزجاجات وإذا كان ذلك متاحاً، عينات من زجاجات التصميم المستهدف.
- الملصقات والأفلام إذا كانت عملية وضع الملصقات والتغليف بالانكماش الحراري ضمن نطاق خط الإنتاج.
- مواصفات منتجك — الكثافة، واللزوجة، ودرجة الحرارة، ومحتوى السكر، وحجم ثاني أكسيد الكربون، ومحتوى اللب، وحجم الجسيمات.
تُحدد الأغطية والقوالب الأولية أكثر مما تفعله الآلة. قد يعمل مصنعان بخطوط إنتاج متطابقة بكفاءة مختلفة تمامًا، لأن أحدهما يشتري أغطية متطابقة الجودة، بينما يشتري الآخر أرخص دفعة متوفرة. إذا قمت بتغيير مورد الأغطية بعد بدء التشغيل، فتوقع إعادة ضبط رؤوس التغطية.
5. تقرير FAT وكيفية التعامل معه
التقرير عبارة عن وثيقة بيانات، وليس شهادة حسن نية. يجب أن يتضمن ما يلي:
- أرقام تسلسلية للآلة وتكوينها كما تم بناؤها
- تم قياس الناتج مع تحديد حجم الزجاجة والمنتج ومدة الاختبار
- املأ بيانات عينة الدقة بالانحراف المحسوب
- بيانات عينة لعزم الدوران
- نتائج اختبارات الرفض والسلامة، بندًا بندًا
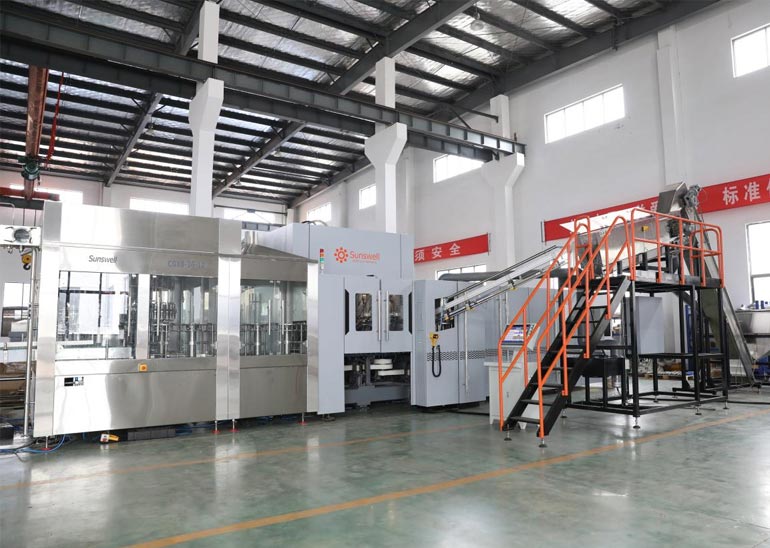
- صور للخط المُجمّع وخزائن التحكم
- قائمة ماركات المكونات كما تم تركيبها فعلياً
- النقاط المفتوحة، إن وجدت، مع خطة إغلاق متفق عليها
احتفظ بالتقرير. يُستعان به عند استلام الموقع، وعند تقديم مطالبات الضمان، وعندما يرغب المصنع لاحقًا في إضافة خط إنتاج ثانٍ ويحتاج إلى معرفة تفاصيل ما تم تركيبه في المرة الأولى. كما يُنقل التقرير مع خط الإنتاج في حال بيع المصنع أو إعادة تمويله - فالقدرة الموثقة تُعدّ رصيدًا قيّمًا.
6. من اختبار القبول النهائي إلى اختبار قبول الموقع
| فات (مصنع) | سات (نباتك) | |
|---|---|---|
| متوسط | مياه | منتجك الحقيقي |
| المرافق والخدمات العامة. | توريد من المصنع، معروف بثباته | الهواء المضغوط والطاقة والمياه |
| المواد | قوالب التشكيل والأغطية التي يوفرها المشتري | مواد الإنتاج الكاملة |
| المدة | 1-7 أيام | يتم تشغيله في نهاية عملية التشغيل |
| الربحية | القدرة الميكانيكية | القدرة الإنتاجية الحقيقية |
| يستعمل ل | إصدار الشحنة | الدفعة النهائية وبدء سريان الضمان |
تكمن الصعوبة في المشاريع عند الفجوة بين هذين الجانبين، وغالبًا ما يكون السبب هو المرافق. فالهواء المضغوط الرطب، أو الجهد الكهربائي غير المستقر، أو المياه غير المعالجة، كلها عوامل تؤدي إلى انخفاض الإنتاج الفعلي عن مستوى المصنع في آلة تعمل بكفاءة تامة. لذا، يجب إصلاح المرافق، وليس الآلة. وقد تم تحديد التسلسل والمسؤوليات في الشحن والتركيب والتشغيل.
الأسئلة المتكررة
ما هو اختبار القبول في المصنع؟
يُجرى اختبار تشغيل مُنظّم في مصنع الشركة المصنّعة قبل الشحن. يتم تجميع خط الإنتاج، وتشغيله على الماء بالسرعة المُحددة، وقياس أدائه وفقًا لمواصفات العقد - من حيث الإنتاجية، ودقة التعبئة، وعزم الإغلاق، ودوائر الرفض، ودوائر السلامة. تُسجّل النتائج في تقرير اختبار القبول النهائي (FAT) مُوقّع.
هل يجب عليّ حضور اختبار القبول النهائي شخصياً؟
لا، لكن حضورك يستحق تكلفة السفر على خط جاهز للتشغيل. إذا تعذر عليك السفر، نجري الاختبار عبر مكالمة فيديو مجدولة، ونسجل العملية كاملة ونرسل لك بياناتها. شركة تفتيش خارجية هي الخيار الثالث، وهو شائع في عقود الاعتماد المستندي.
ما الذي يتم اختباره بالماء بدلاً من المنتج؟
الوظيفة الميكانيكية، والسرعة، ودقة مستوى التعبئة، وعزم الإغلاق، ومنطق النقل والرفض. لا يمكن للماء محاكاة الرغوة أو اللزوجة أو سلوك درجة حرارة التعبئة الساخنة - يتم ضبط هذه الخصائص أثناء التشغيل التجريبي في الموقع باستخدام المنتج الفعلي.
كم من الوقت يستغرق إجراء عملية استئصال الدهون؟
يستغرق تصنيع آلة واحدة من يوم إلى يومين. أما خط الإنتاج المتكامل فيستغرق من 3 إلى 7 أيام، لأن كل آلة تُختبر على حدة ثم يُشغل الخط مع السيور الناقلة ووحدات التجميع.
ماذا يحدث إذا فشل الخط في اختبار FAT؟
لا يتم شحنها. تُصلح الأعطال ويُعاد تشغيل عناصر الاختبار الفاشلة. هذا هو الهدف الأساسي من الاختبار قبل التعبئة - فالإصلاح نفسه يكلف جزءًا بسيطًا مما يكلفه بعد عبور الجهاز المحيط.
هل يُعدّ تقرير FAT مفيداً من الناحية القانونية؟
نعم. إنها القيمة الأساسية الموثقة لقبول الموقع. إذا كان الإنتاج المقاس في مصنعك أقل من قيمة اختبار القبول النهائي، فإن الفرق يشير إلى متغير في المرافق أو المواد، ووجود بيانات المصنع الموقعة يجعل هذا النقاش موجزًا ودقيقًا.
ما هي الشهادات المرفقة مع الجهاز؟
إعلان المطابقة CE، وشهادة نظام الجودة ISO 9001، وشهادات المواد الخاصة بالفولاذ المقاوم للصدأ الملامس للمنتج، وشهادات العلامات التجارية للمكونات. يتم إعداد وثائق EAC/EAEU لوجهات الاتحاد الجمركي. انظر الشهادات والامتثال.
عن المؤلف
كتبه فريق الهندسة في صن سويل - بقيادة هاوي صن، المؤسس والرئيس التنفيذي، بخبرة 14 عامًا في مجال البحث والتطوير لمعدات التعبئة والنفخ وتسليم المشاريع الجاهزة في أكثر من 71 دولة.
آخر مراجعة: 2026-08-26 · تمت المراجعة بواسطة فريق هندسة Sunswell
اسأل فريقنا الهندسي →المنتجات ذات صلة
مراجع المشروع
-
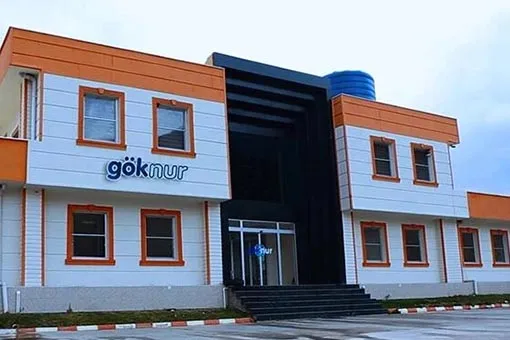
جوكنور، مجموعتان من خطوط تعبئة العصير بسعة 18,000 زجاجة في الساعة، تركيا
الدولة: تركيا
المنتج: عصير معبأ في زجاجات زجاجية وPET
السعه: 20000BPH (330 مل) زجاجة زجاجية؛ زجاجة PET بسعة 4000BPH(3L).
حل:خط إنتاج العصير
المزيد + -
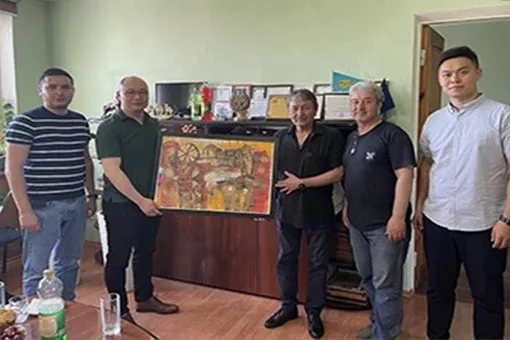
خط تعبئة فيزيت، سعة 12,000 زجاجة في الساعة، سعة لتر واحد، مزود بوحدة كومبي بلوك للمشروبات الغازية، كازاخستان
الدولة: كازاخستان
المنتج: المشروبات الغازية المعبأة في زجاجات PET
السعه: 12000BPH (1 لتر)
حل:خط انتاج المشروبات الغازية
المزيد +
هل لديك مشروع محدد في ذهنك؟
أخبرنا بالمنتج، والسعر المستهدف لكل زجاجة، وأحجام الزجاجات، والسوق. سنرد عليك بتصميم مبدئي، وقائمة بالمعدات، وتقدير لوقت التسليم.
املأ نموذج الاستفسار ↑