

Ingénierie · Transport
Systèmes de convoyage pour usines d'embouteillage — pneumatiques, à chaîne et sur table
Trois technologies de convoyage permettent d'acheminer les bouteilles sur une ligne : les convoyeurs à air (les bouteilles flottent, légers et rapides), les convoyeurs à chaîne (robustes et flexibles) et les convoyeurs de table (précis et à faible friction). Chacune est adaptée à une section de ligne, et le choix influe sur les risques de dommages liés à la manutention, la vitesse et l'encombrement. Cette page les compare en fonction des critères essentiels.
444+
Lignes livrées
71+
Pays exportateurs
20,000
atelier m²
80+
Staff
2011
Fondation de Sunswell
Réponse courte: Les convoyeurs pneumatiques déplacent les bouteilles PET vides grâce à un coussin d'air : manutention légère, vitesse élevée, faible friction, idéaux pour la transition entre la souffleuse et la remplisseuse. Les convoyeurs à chaîne sont robustes et polyvalents : configurations flexibles, charges importantes, bouteilles remplies. Les convoyeurs de table offrent précision et faible friction pour les zones d'alimentation et d'inspection. La ligne utilise les trois types de convoyeurs ; la conception consiste à choisir le type adapté à chaque zone.
🎯 Points clés à retenir
- Les convoyeurs à air conviennent aux bouteilles PET vides : manutention légère, grande vitesse, pas d'usure due au contact avec les bouteilles.
- Les convoyeurs à chaîne sont des solutions robustes et polyvalentes pour les bouteilles remplies et les configurations flexibles.
- Les convoyeurs de table offrent précision et faible friction pour l'alimentation et l'inspection.
- Le mode de transport influe sur les dommages liés à la manutention ; la conception concerne autant la bouteille que la vitesse.
- La configuration correspond à la conception du convoyeur — plus court et plus simple, c'est mieux à tous points de vue.
Sur cette page
1. Le rôle de la transmission
Le convoyeur est le système nerveux de la ligne : il déplace la bouteille d'un poste à l'autre, régule le flux et rythme la ligne. La conception repose sur des choix d'agencement — les sections, les zones tampons et les transferts — et le choix de la technologie dépend de la bouteille et de la section. Une ligne est une succession de technologies de convoyage, et non un convoyeur unique ; le savoir-faire consiste à choisir la technologie adaptée à chaque section.
Le convoyeur détermine également les dommages liés à la manutention : le contact entre les bouteilles, les points de transfert et l’accumulation marquent ou cassent les bouteilles, et sa conception dépend autant de la bouteille que de la vitesse.
2. Convoyeurs pneumatiques
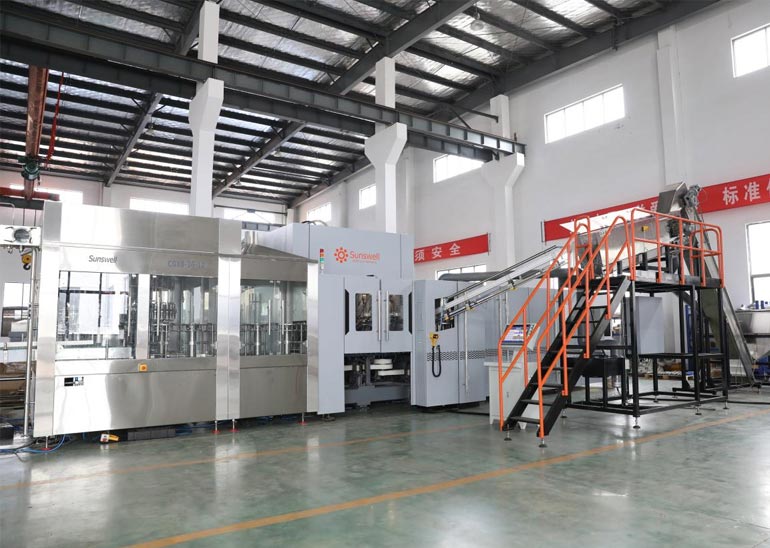
Les convoyeurs pneumatiques déplacent les bouteilles PET vides grâce à un coussin d'air entre la souffleuse et la remplisseuse : absence de contact avec une chaîne, manutention légère, vitesse élevée et faible friction. Cette technologie est particulièrement adaptée à la section des bouteilles vides, où la légèreté des bouteilles, la vitesse élevée et l'usure par contact doivent être évitées. Le transport pneumatique nécessite une alimentation en air propre et contrôlée, une contrainte intégrée à la conception.
Les convoyeurs pneumatiques constituent la norme moderne pour la section de soufflage-remplissage du PET — et ils sont spécifiés avec la souffleuse et la remplisseuse comme un seul système.
3. Convoyeurs à chaîne
Les convoyeurs à chaîne sont des solutions robustes et polyvalentes : une chaîne continue transporte les bouteilles, supporte les charges lourdes, permet des configurations flexibles et résiste aux conditions difficiles de la fin de ligne — bouteilles remplies, encaisseuses et palettiseurs. Ils coûtent moins cher que l’air et sont plus faciles à entretenir, au prix d’une usure et de contacts plus fréquents. La chaîne représente la majeure partie de la longueur d’une ligne ; c’est l’élément essentiel, et non l’exception.
Pour les configurations flexibles et les lignes de production multiproduits, la chaîne est le choix pragmatique : les pièces d'usure sont bon marché et la maintenance est simple.
4. Convoyeurs de table
Les convoyeurs de table utilisent de petites chaînes de précision se déplaçant sur une surface plane : faible friction, positionnement précis des bouteilles, idéal pour l’alimentation, l’inspection et l’approche de la remplisseuse, où le positionnement est crucial. Ils se situent entre la section pneumatique et la section de chaîne principale, assurant la précision nécessaire à l’étiquetage et au remplissage sans ralentir la ligne.
C’est sur la partie supérieure de la table que la position de la bouteille détermine les performances de la machine — une étiqueteuse ou une remplisseuse alimentée par un convoyeur imprécis fonctionne à la moitié de sa capacité.
5. La comparaison
| Facteur | Air | Chaîne | Dessus de la table |
|---|---|---|---|
| État en bouteille | PET vide | Rempli et général | Alimentation, précision |
| Manipulation | Le plus léger | Contact, porter | Précis, faible frottement |
| Speed | Haute | Moyenne | Moyenne |
| numérique | Compact | Flexible | Compact |
| Prix | Meilleure performance du béton | Le plus bas | Modérée |
| Entretien | Arrivée d'air | Pièces d'usure | Low |
Ces technologies se complètent, elles ne se font pas concurrence : la ligne achemine l'air vers la remplisseuse, un plateau à l'entrée et une chaîne pour le reste.
6. Manutention et dommages
Les dommages liés à la manutention représentent le coût caché d'une chaîne de production : éraflures ou fissures dues au contact entre les bouteilles, chutes ou blocages aux points de transfert, et marques d'accumulation. La conception y remédie par des transferts en douceur, une accumulation contrôlée et une technologie adaptée à chaque section. Avec des bouteilles légères, la conformité aux spécifications de manutention est essentielle à leur durabilité. Une ligne conçue pour traiter les bouteilles les plus légères est une ligne qui les traite efficacement.
Demandez dans la proposition une description du système de manutention : types de transfert, contrôle de l’accumulation et spécifications des bouteilles autour desquelles la ligne est conçue.
7. Conception de l'agencement
L'agencement, c'est-à-dire la conception du convoyeur (le parcours des bouteilles, les zones tampons entre les stations et les transferts), détermine l'efficacité de la ligne et son taux de dommages. Des parcours plus courts impliquent une longueur de convoyeur réduite, une consommation d'énergie moindre et moins de risques de dommages ; des zones tampons bien pensées permettent à la ligne d'absorber les arrêts sans interruption. L'agencement est conçu avec le fournisseur avant la commande, et c'est sur ce plan que son expérience se révèle.
La conception du système de convoyage assure la cohérence de l'ensemble de la ligne. Machine de remplissageL'emballage et le palettiseur sont reliés par celui-ci, et l'agencement constitue la structure de base de la ligne.
Foire aux questions
Quelle technologie de convoyage dois-je utiliser ?
Les trois, dans les sections appropriées : air pour alimenter la remplisseuse avec les bouteilles PET vides, table d’alimentation de précision, chaîne pour le reste de la ligne.
Pourquoi utiliser des convoyeurs à air ?
Manipulation légère, grande vitesse et absence d'usure par contact pour les bouteilles PET vides — la norme pour la section de soufflage-remplissage.
Comment le transport de marchandises cause-t-il des dommages ?
Contact entre les bouteilles, points de transfert et accumulation pouvant marquer ou casser les bouteilles — la conception y remédie par des transferts en douceur et une accumulation contrôlée.
Le convoyeur à chaîne est-il bon marché ?
C'est le modèle polyvalent le plus économique — robuste, flexible et simple d'entretien, au prix d'un contact et d'une usure plus importants.
Quel est le rôle de la mise en page ?
Le schéma d'implantation correspond à la conception du convoyeur : le parcours, les zones tampons et les transferts déterminent l'efficacité et les risques de dommages. Il est établi avant la commande.
Est-ce que Sunswell conçoit le transport ?
Oui, l'agencement et le convoyage font partie du contrat technique de la ligne, conçu avec le remplissage et l'emballage comme un seul système.
A propos de l'auteure
Rédigé par l'équipe d'ingénierie de Sunswell — dirigée par Howie SOLEILFondateur et PDG, avec 14 ans d'expérience dans la R&D d'équipements de remplissage et de moulage par soufflage et la réalisation de projets clés en main dans plus de 71 pays.
Dernière mise à jour : 28/08/2026 · Révisé par l’équipe d’ingénierie de Sunswell
Contactez notre équipe d'ingénieurs →
Vous avez un projet précis en tête ?
Indiquez-nous votre produit, le volume cible de bouteilles par heure, les formats de bouteilles et le marché. Nous vous enverrons un plan d'implantation, la liste du matériel nécessaire et une estimation du délai de livraison.
Remplissez le formulaire de demande ↑