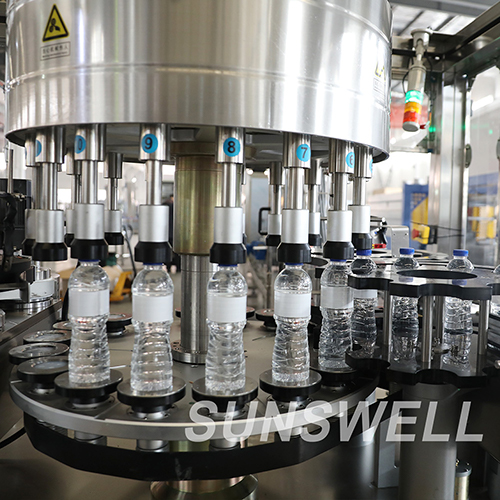
Les technologies en amont et de support appropriées déterminent si une machine de remplissage de boisson Les lignes de production fonctionnent de manière efficace, conforme aux normes et rentable. Dans ce guide, Sunswell détaille… Analyse comparative de la productivité de l'industrie des boissons pour les acheteurs B2B qui planifient ou modernisent une ligne de production.
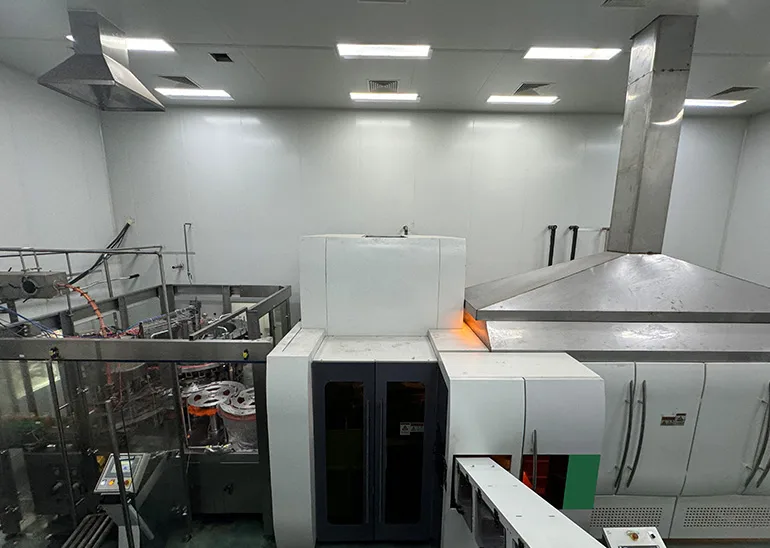
L'OEE (efficacité globale des équipements) — disponibilité × performance × qualité — est le meilleur indicateur pour évaluer un Machine de remplissage Une ligne de production performante. Les usines d'embouteillage de classe mondiale atteignent environ 85 %, contre 60 à 70 % pour les usines classiques. Cibler le TRS adéquat et s'attaquer aux pertes les plus pertinentes, voilà comment… Bloc combiné Rentabilise plus rapidement. Cet indicateur de performance révèle des objectifs réalistes et met en évidence les sources de pertes.
La disponibilité prend en compte les pannes et les changements de production ; la performance, les pertes de vitesse ; et la qualité, les rebuts et les retouches. Une ligne de production à 24 000 BPH, mais avec un taux d’arrêt de 20 %, n’est pas considérée comme une ligne de classe mondiale.
La plupart des pertes sont dues à des changements de format, à des micro-arrêts sur le système de convoyeuret la fluage de la vitesse de remplissage. La perte de qualité est généralement due à des défauts de bouchon/joint ou à un écart de poids de remplissage.
| Niveau de la plante | OEE | écart typique |
|---|---|---|
| Classe mondiale | % 85 + | Changement de pratique optimal |
| Bon | 70-85% | Arrêts gérés |
| Typique | 60-70% | Changement de format et micro-arrêts |
| Médiocre | <% 60 | Temps d'arrêt imprévu |
SMED (changement rapide) et changement de servo/recette sur machines de remplissage de bouteilles en PE Changement de section. Détection de micro-arrêt par capteur sur le système de convoyeur récupère les minutes cachées.
Les trieuses pondérales en ligne et les systèmes de vision réduisent les pertes de qualité ; efficaces Equipment de développement et l'énergie de coupe CIP. Suivre le TRS par poste afin que les pertes soient visibles et imputables.
Oui, dans un délai de 6 à 12 mois après la montée en puissance si la transition est prévue dès le départ. Bloc combiné.
Pas automatiquement, seulement si la disponibilité et la qualité sont au rendez-vous. Plus rapide Machine de remplissage Un plus grand nombre d'arrêts peut réduire le TRS (Taux de Rendement Synthétique).
Évaluez et améliorez votre TRS (Taux de Rendement Synthétique) Machine de remplissage et Bloc combiné avec Sunswell.


 +86 13921964455
 [email protected]

Parc industriel A2 Dongjiu, 30 East Jintang Road, Tangshi, Zhangjiagang, Jiangsu 215600, Chine