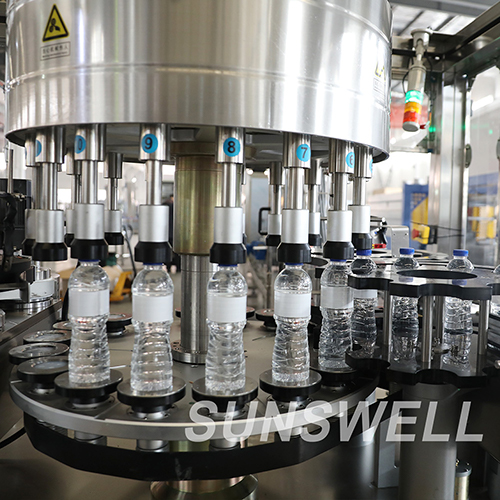
La tecnología adecuada de apoyo y de origen decide si un máquina de llenado de bebidas La línea funciona de manera eficiente, conforme a las normas y rentable. En esta guía, Sunswell desglosa Índice de referencia de productividad de la industria de bebidas Para compradores B2B que planifican o modernizan una línea de producción.
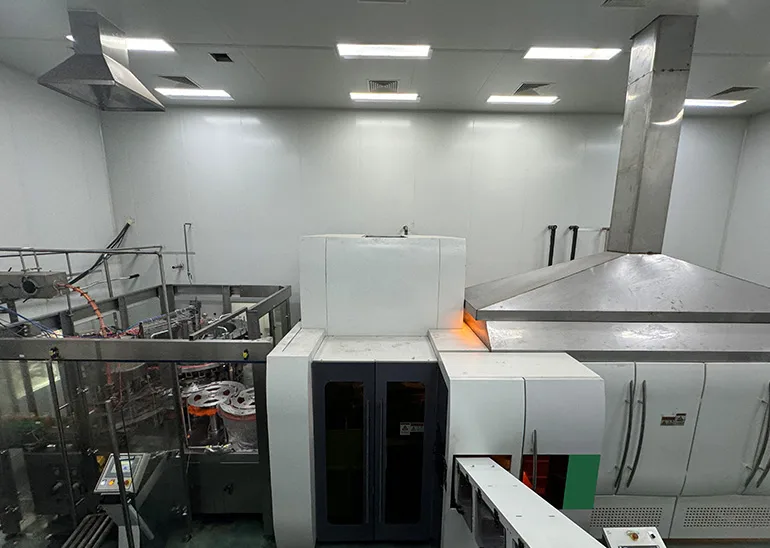
OEE (Eficacia general del equipo) — disponibilidad × rendimiento × calidad — es el mejor indicador para una máquina de llenado línea. El embotellado de clase mundial se sitúa en torno al 85%, las plantas típicas entre el 60 y el 70%. Apuntar al OEE correcto y atacar las pérdidas correctas es la forma en que una Combiblock Se amortiza más rápido. Este indicador muestra objetivos realistas y dónde se ocultan las pérdidas.
La disponibilidad registra las averías y los cambios de producción; el rendimiento registra la pérdida de velocidad; la calidad registra los rechazos y las repeticiones de trabajo. Una línea que produce 24 000 botellas por hora pero que está parada el 20 % del tiempo no es de primera categoría.
La mayoría de las pérdidas son cambios de configuración, microparadas en el Sistema de transportey variación en la velocidad de llenado. La pérdida de calidad suele deberse a defectos en la tapa/sello o a una desviación en el peso de llenado.
| Nivel de planta | OEE | brecha típica |
|---|---|---|
| Clase mundial | 85% | Transición según las mejores prácticas |
| Bueno | 70-85% | Paradas gestionadas |
| Typica | 60-70% | Cambios y microparadas |
| Pobre | <60% | Tiempo de inactividad no planificado |
Cambio rápido (SMED) y cambio de servo/receta en Máquinas de llenado de botellas de PE Cambio de barra diagonal. Detección de microparada basada en sensores en el Sistema de transporte Recupera minutos ocultos.
Las básculas de control en línea y la visión reducen la pérdida de calidad; eficientes Procesando equipamiento y energía de recorte CIP. Realice un seguimiento de la OEE por turno para que las pérdidas sean visibles y responsables.
Sí, dentro de los 6 a 12 meses posteriores a la puesta en marcha si el cambio se diseña desde el principio. Combiblock.
No automáticamente, solo si la disponibilidad y la calidad se mantienen. Una opción más rápida máquina de llenado Un mayor número de paradas puede reducir la Eficiencia General de los Equipos (OEE).
Compara y mejora la OEE en tu máquina de llenado y Combiblock con Sunswell.


 +86 13921964455
 [email protected]

Parque industrial A2 Dongjiu, 30 East Jintang Road, Tangshi, Zhangjiagang, Jiangsu 215600, China