
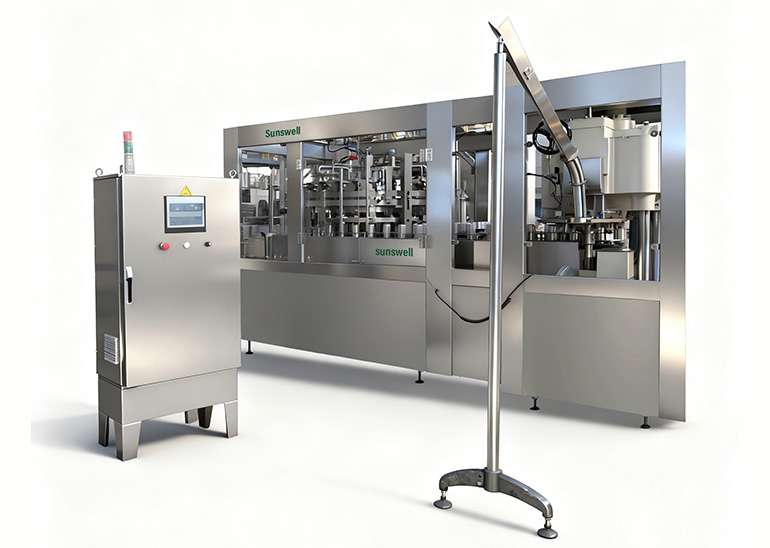
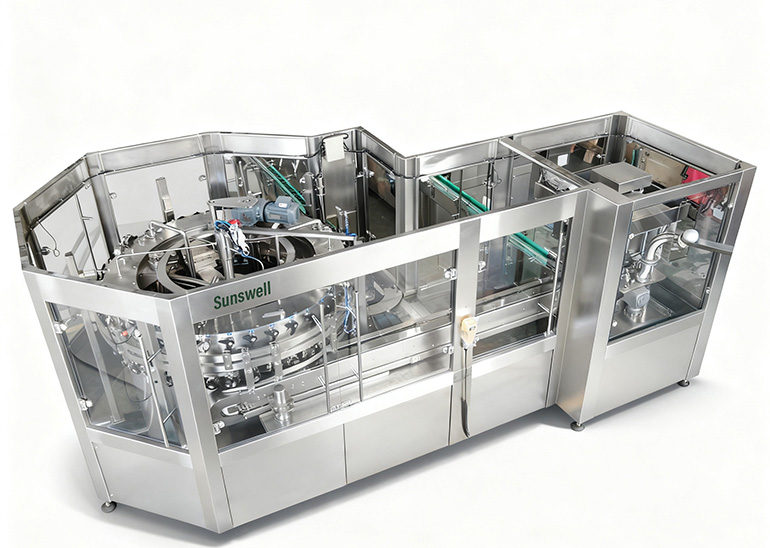
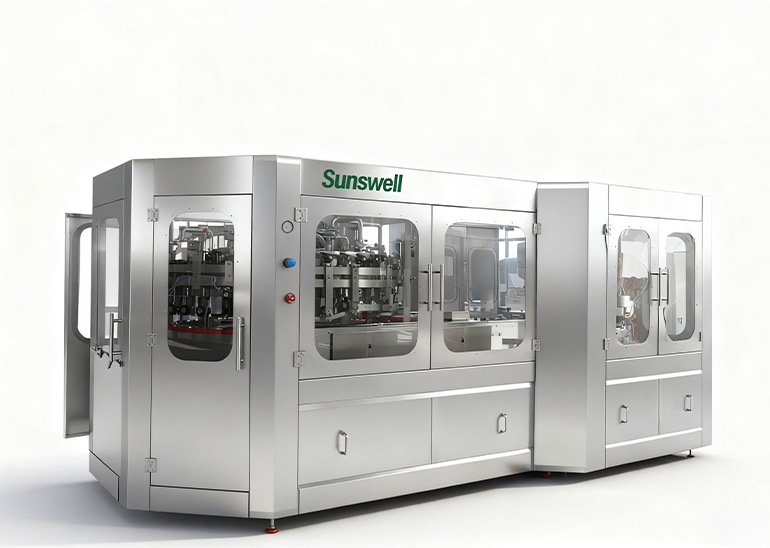
| طريقة التعبئة | متساوي الضغط للبيرة والمشروبات الغازية، حجمي للعصائر والشاي |
| نطاق السعة | حتى 25,000 كوب في الساعة |
| يمكن أن تتراوح | الأحجام القياسية: 250، 330، و500 مل |
| الاغلاق | آلة خياطة أسطوانية مدمجة مع الحشوة |
| مزيد من الخيارات | تعبئة ساخنة للعصائر والشاي، مع جرعات من النيتروجين |
| مفتاح التحكم | مستوى التعبئة، إحكام اللحامات، الأكسجين المذاب |
يدخل الأكسجين المذاب من ثلاث نقاط: إزالة الهواء من المنتج، وجو وعاء التعبئة، والفجوة بين التعبئة واللحام. يقلل حقن النيتروجين واستخدام نفق بخار أو ثاني أكسيد الكربون عند آلة اللحام من مستوى الأكسجين المذاب في الفجوة الأخيرة. بالنسبة للبيرة والعصير، فإن مستوى الأكسجين المذاب في العلبة الجاهزة هو القيمة التي يجب فحصها، وليس إعداد جهاز الحقن.
من تحسين الاحتفاظ بثاني أكسيد الكربون والطعم إلى إطالة فترة الصلاحية، فإن فوائد أجهزة حقن النيتروجين لا يمكن إنكارها بالنسبة لمديري مصانع المياه المعبأة الذين يتطلعون إلى تقديم منتجات عالية الجودة لعملائهم.
الهواء المضغوط لماكينة اللحام والناقل الهوائي، وثاني أكسيد الكربون للتنظيف، وعلب الفحص المستخدمة في فحص اللحامات في كل وردية عمل. لا يظهر أي من هذه التكاليف في سعر الماكينة. قد يستهلك خط إنتاج يعمل بطاقة 24,000 قطعة في الساعة نسبة كبيرة من تكلفة تشغيله في الهواء وحده.
| المنتج | مبدأ ملء | القياس الحرج |
|---|---|---|
| بيرة | متساوي الضغط، بارد | الأكسجين المذاب وإحكام اللحام |
| مشروب غازي ومشروب غازي | متساوي الضغط، بارد | احتباس ثاني أكسيد الكربون وارتفاع التعبئة |
| عصير وشاي | التعبئة الحجمية أو الساخنة | درجة حرارة الحشو وسلامة اللحام |
| مشروبات الطاقة | متساوي الضغط أو الحجمي | الأكسجين المذاب والإغلاق |
يتم تحديد المقاسات اللازمة لهذه المهمة من خلال آلة تعبئة علب الألمنيوم للبيرة والمشروبات الغازية، حيث يتم تحديد عدد الصمامات.
مسار تسخين المنتج، وحلقة تحكم بدرجة حرارة التعبئة، ونفق تبريد بعد عملية اللحام. تتحمل العلبة نفسها الحرارة، بينما لا تتحملها البطانة والمنتج دائمًا. نطاق درجة الحرارة مُحدد في مواصفات المنتج.
استخدم ماكينة تعبئة علب الألمنيوم للعصائر الساخنة والشاي وهي الوحدة المطابقة عندما يصبح هذا مشروع خطي.
توجد خطوط إنتاج صغيرة للعلب المعدنية مخصصة للمنتجين الحرفيين، وعادةً ما تكون مزودة بآلة تعبئة وإغلاق مدمجة، وتعبئة يدوية أو شبه آلية. لا يكمن القيد في آلة التعبئة، بل في مراقبة جودة الإغلاق، الأمر الذي يتطلب محطة تفكيك وعاملاً مدرباً بغض النظر عن حجم الإنتاج.
يتم تناول السؤال نفسه من زاوية أخرى في أجهزة ضخ النيتروجين مع خطوط التعبئة: مزامنة التعبئة والإغلاق.
300 علبة في الدقيقة. قسّم معدل إنتاج العلب في الدقيقة على 60. يجب أن يتحمل كل من آلة إغلاق العلب وآلة التعبئة وآلة التغليف هذا الرقم، لذا فإن معدل إنتاج الخط هو الأدنى من بين الثلاثة.
نعم، مع وجود قطع غيار لآلة التعبئة، وآلة اللحام، والناقل. وقت التغيير هو التكلفة الحقيقية. وجود نموذجين على خط إنتاج واحد يعني عادةً من 40 إلى 90 دقيقة لكل تغيير، وانخفاضًا في عامل الإنتاج.
هو الأكسجين المتبقي في المنتج بعد التعبئة. وهو يُسبب الأكسدة، والنكهات غير المرغوبة، والضبابية. تخضع البيرة والعصائر لحدود صارمة، ويُقاس هذا الأكسجين ضمن بروتوكول القبول، ويُؤخذ من العلبة الجاهزة.
يتم إجراء فحص دوري خلال عملية الإنتاج، عن طريق تفكيك الجهاز وقياسه، بالإضافة إلى فحص بعد كل تعديل لآلة الخياطة. يُحدد هذا الفاصل الزمني وفقًا لخطة جودة المصنع؛ والهدف هو قياسه، وليس فحصه بالعين المجردة.
الدولة:كازاخستان
المنتج: PET المياه المعبأة في زجاجات، المشروبات الغازية المعلبة، الشاي المعلب
السعه: 25000CPH (250 مل)
حل:Three Lines,7000BPH(1.5L), 15000CPH(330ml),15000CPH(450ml)



 +86 13921964455
 [البريد الإلكتروني محمي]

A2 Dongjiu Industrial Park، 30 East Jintang Road، Tangshi، Zhangjiagang، Jiangsu 215600، الصين


